


耐久性の高い産業用アプリケーションでのコンポーネントの故障は、壊滅的なダウンタイム、安全上の危険、および複合的な経済的損失をもたらします。エンジニアリングチームと調達チームは、製造方法、幾何学的複雑さ、リードタイムと、高ストレス環境に必要な交渉の余地のない機械的信頼性のバランスをとらなければなりません。構造の完全性を評価する場合、鍛造と鋳造の議論は最終的には冶金学的配列に帰着します。鍛造は金属の粒子構造を操作してコンポーネントの形状に沿わせ、優れた方向強度を生み出します。鋳造では金属を溶かして流し込むため、均一ではありますが、一般に弱い等方性構造が得られます。
このガイドでは、基本的な定義を超えて、鍛造と鋳造の冶金学的および操作上の評価を提供します。粒子構造の操作が引張強度、耐疲労性、および全体的なライフサイクル寿命にどのような影響を与えるかを詳しく説明します。重要な耐荷重コンポーネントの適切な製造プロセスを指定するために必要な技術データを取得できます。
方向強度と等方強度: 鍛造は金属の粒子構造を部品の輪郭に合わせて整列させ、優れた方向強度を提供しますが、鋳造は均一な多方向 (等方) 強度を提供します。
測定可能な性能ギャップ: 鍛造コンポーネントは通常、鋳造品と比較して最大 26% 高い引張強度と最大 37% 高い疲労強度を示します。
用途特有の優位性: 衝撃が大きく、繰り返し荷重がかかる用途では鍛造が必要ですが、非常に複雑な内部形状や非常に大きなコンポーネントでは鋳造が必要になることがよくあります。
製造プロセスを選択する前に、ベースラインの機械要件を確立することが必須です。強さは単一の普遍的な指標ではありません。これは、特定の材料がさまざまな種類の機械的応力下でどのように反応するかを表します。成功基準は、運用環境、負荷の方向、ライフサイクルの期待に完全に依存します。エンジニアは、コンポーネントが毎日耐える特定の力を評価する必要があります。静的重量を保持するように設計された部品には、継続的な振動や突然の衝撃にさらされる部品とは異なる冶金学的特性が必要です。
重工事ではこれが常に見られます。掘削機のバケットピンには、オペレーターがバケットを丸めるたびに大きなせん断荷重がかかります。そのピンに間違った製造方法を指定すると、ピンが折れて負荷が低下し、サイトがシャットダウンされます。これらのパラメータを早期に定義すると、オーバーエンジニアリングが防止され、早期の構造破損のリスクが排除されます。作り方を決める前に、その部品が何をするのかを正確に知る必要があります。
コンポーネントが耐えられる最大応力を評価するには、引張強度と降伏強度の違いを理解する必要があります。引張強さ、または極限引張強さ (UTS) は、完全に破断する前に材料が処理する伸長または引張力の最大量を測定します。降伏強度は、塑性変形が永久になる正確な点を示します。材料が降伏点を超えると、元の形状には戻りません。
重要な産業用途では、降伏点付近での動作は危険です。コンポーネントは、重荷重下でも寸法安定性を維持するために、高い降伏強度を備えている必要があります。鍛造は、内部空隙を排除し、金属の結晶構造を精製することにより、降伏強度と引張強度の両方を一貫して向上させます。数千トンの圧力下で金属を圧縮すると、分子が互いに近づけられます。この密度は、より高い降伏点に直接変換されます。
機械的性質 | 鋳造 4140 鋼 (標準) | 鍛造 4140 鋼 (標準) | パフォーマンスデルタ |
|---|---|---|---|
極限引張強さ(MPa) | 850 | 1080 | +27% |
降伏強さ(MPa) | 550 | 890 | +61% |
伸長 (%) | 12% | 18% | +50% |
衝撃靱性 (ジュール) | 25 | 55 | +120% |
時間の経過とともに繰り返される応力サイクルにコンポーネントが微小破壊を起こさずにどのように耐えるかを分析することは、シャックル、リギング、サスペンション部品などのハードウェアを持ち上げる場合に重要な要素です。周期的な負荷により、時間の経過とともに微細な摩耗によってコンポーネントが破壊されます。部品は、1 回の大きな衝撃には簡単に耐えることができますが、小さな衝撃が 1,000 回続くと破損する可能性があります。耐疲労性は、この正確な耐久限界を測定します。
応力が繰り返されると、応力集中点に微細な亀裂が発生します。時間の経過とともに、これらの微小亀裂は材料全体に伝播し、最終的に致命的な破損が発生します。製造プロセスで内部の気孔や不均一な粒子構造が残ると、耐疲労性が大幅に低下します。滑らかで連続的な粒子の流れは、亀裂の伝播に対する障壁として機能します。鍛造部品に微小亀裂が形成されようとすると、緻密で整列した粒界に衝突して止まります。このメカニズムにより、周期的な応力下でのコンポーネントの動作寿命が大幅に延長されます。
ねじり応力は材料をその軸に沿ってねじりますが、せん断応力はコンポーネントのさまざまな部分を同時に反対方向に押します。クランクシャフト、アクスル、 高耐久鍛造スチールドライブヨークなどのコンポーネントには 、大きなねじり荷重下での壊滅的なせん断を防ぐために、特定の方向の強度プロファイルが必要です。
急激なトルクが加わった場合、内部の結晶粒構造はねじり力に耐えなければなりません。金属粒子がランダムに配向している場合、せん断力は最も抵抗の少ない経路を見つけて金属を引き裂きます。予期されるせん断力と平行に粒子の流れを調整すると、部品のトルク容量が大幅に増加します。この方向の調整は、動力伝達用途における突然の機械的せん断に対する主な防御手段です。この方向性のある防御を流し込み鋳物で再現することはできません。
熱的および機械的圧力によって加えられる局所的な圧縮力により、金属が塑性変形し、変形中に粒子構造が再調整されます。未加工のビレットが加熱されて金型に打ち込まれると、内部の結晶構造が伸びたり曲がったりします。この連続的な粒子の流れは、部品の外部輪郭と完全に一致します。極度の圧力により、微細な内部空隙を効果的に溶接して閉じ、気孔を除去します。
高品質の 鍛造部品は、 この正確な冶金学的変換に依存して、最大の密度と構造的完全性を実現します。このプロセスにより、金属の挙動が物理的に変化します。大型の油圧プレスやドロップハンマーを使用して、加熱した鋼を閉じた金型に押し込みます。金属は、その粒子構造を伴いながら、キャビティの正確な形状に入る以外に行く場所はありません。
固体ビレットから部品を機械加工することは、鍛造よりも本質的に弱いです。コンポーネントを機械加工するとき、切削工具は金属の自然な粒子構造を直接スライスします。これにより、表面に粒子の端が露出したままになり、亀裂が発生する可能性のある自然な応力集中点が生じます。鍛造は粒子構造を曲げて保存し、角や輪郭を包み込みます。この途切れることのない構造フローにより、衝撃や疲労に対する比類のない耐性が得られます。
ビレット加熱: 生の鋼はその塑性変形温度 (合金鋼の場合は通常 1,200 度以上) まで加熱されます。
予備成形: ビレットは、最終的な金型に入る前に質量が正しく分散されるように大まかに成形されます。
クローズドダイ圧縮: 金属は最終ダイキャビティに押し込まれ、粒子の流れを部品の形状に合わせます。
トリミング: 金型からはみ出した余分な金属(バリ)をトリミングします。
熱処理: 部品には焼きならし、焼き入れ、焼き戻しが行われ、望ましい機械的特性が固定されます。
鋳造とは、溶かした金属を型に流し込んで固める作業です。液体金属が冷えると、結晶が形成され、パーツ全体が固体になるまでランダムに成長します。このランダムな結晶粒方位により、部品全体に均一なベースライン強度が得られます。粒子が特定の方向に整列していないため、この材料は等方性の特性を示します。どちらの方向に力が加わっても同じ機械的強度が得られます。
この均一性は特定の静的用途には役立ちますが、極度の応力環境に必要な最適化された方向耐荷重能力が欠けています。鋳造プロセスには本質的な冶金学的リスクが伴います。溶けた金属は冷えると収縮します。この冷却プロセスにより、部品の内部に微小な収縮キャビティが発生する可能性があります。さらに、溶融金属内に閉じ込められたガスが気孔を形成し、固体構造内に微細な気泡が残ることがあります。
モールド材料からの異物や溶融物中の不純物も金属マトリックスを損なう可能性があります。これらの内部欠陥は応力上昇要因として機能し、鋳造部品の全体的な引張強度と降伏強度を大幅に低下させます。微細な気泡が存在する鋳造部品に荷重が当たると、その部品は破損します。
微小収縮: 冷却中に液体金属が収縮するときに小さな空隙が形成され、内部構造が弱体化します。
ガスの多孔性: 金属が凝固する前に逃がすことができない、閉じ込められた水素または窒素の泡。
砂の混入: 砕けて最終的な金属部品に埋め込まれた砂型の破片。
ホット ティア: 複雑な形状全体にわたる不均一な熱収縮により、冷却段階で形成される亀裂。
冶金データは、鍛造部品が極限引張強度において鋳造品を上回る理由を一貫して証明しています。産業用ハードウェアのベンチマーク テストでは、鍛造部品の引張強度が鋳造部品と比較して 26% 優れていることが実証されています。内部空隙がなく、結晶粒構造が微細化されているため、金属は破損する前に非常に高い伸長力に耐えることができます。この測定可能な性能ギャップにより、失敗が許されない重工業における材料の選択が決まります。
疲労寿命の延長はさらに顕著です。連続的な高圧サイクル下で動作する鍛造部品は、最大 37% 高い疲労強度を示します。などのコンポーネントは、 カスタム油圧シリンダー鍛造部品 毎日数千回の加圧サイクルに耐えます。連続的な粒子の流れにより、この容赦ない繰り返し荷重下での微小亀裂の形成が防止されます。鋳造部品は、ランダムな粒子方向と潜在的な微小気孔を備えているため、同一の動作条件下でははるかに早く疲労してしまいます。
私たちはこれらの限界を現場でテストします。鋳造油圧シリンダー キャップは、ボルト穴の周囲にヘアライン亀裂が現れるまで、鉱山掘削機で 5,000 時間使用できる可能性があります。まったく同じ用途での鍛造キャップは 15,000 時間を軽く超えます。データは現場の物理的な現実と完全に一致しています。
最適化された粒子構造と鍛造品の内部空隙がないため、エンジニアはより軽量で薄いコンポーネントを設計できます。金属は本質的に強度が高く密度が高いため、必要な耐荷重を達成するために必要な材料は少なくなります。エンジニアは、安全性やパフォーマンスを犠牲にすることなく部品の断面積を縮小できます。この最適化は、機械システムの全体的な効率に直接影響します。
軽量化は、複数の業界にわたって連鎖的なメリットを生み出します。航空宇宙用途では、コンポーネントの軽量化は燃料の節約と積載量の増加に直接つながります。自動車および重機の分野では、ばね下重量の軽減によりハンドリングが向上し、周囲のコンポーネントの摩耗が軽減され、エネルギー消費が削減されます。鍛造により強度対重量比を最大化することで、機器の耐用年数にわたって運用効率が向上します。
コンポーネントの種類 | キャスト重量(kg) | 鍛造重量(kg) | 軽量化 |
|---|---|---|---|
耐久性の高いステアリングナックル | 45.2 | 36.5 | 19.2% |
工業用クランクシャフト | 120.0 | 98.5 | 17.9% |
サスペンションコントロールアーム | 18.5 | 14.2 | 23.2% |
パイプラインバルブ本体 | 85.0 | 71.0 | 16.4% |
衝撃、高い摩耗、方向性応力下で最大限の信頼性が必要な用途には、鍛造コンポーネントが必要です。部品が機械システムの重要な耐荷重リンクとして機能する場合、鍛造品の連続的な粒子の流れが必要な安全率を提供します。高応力環境では、鋳造材料に固有の内部不一致が許容されません。人の安全や大規模な運用停止時間が危険にさらされている場合は、鍛造を指定します。
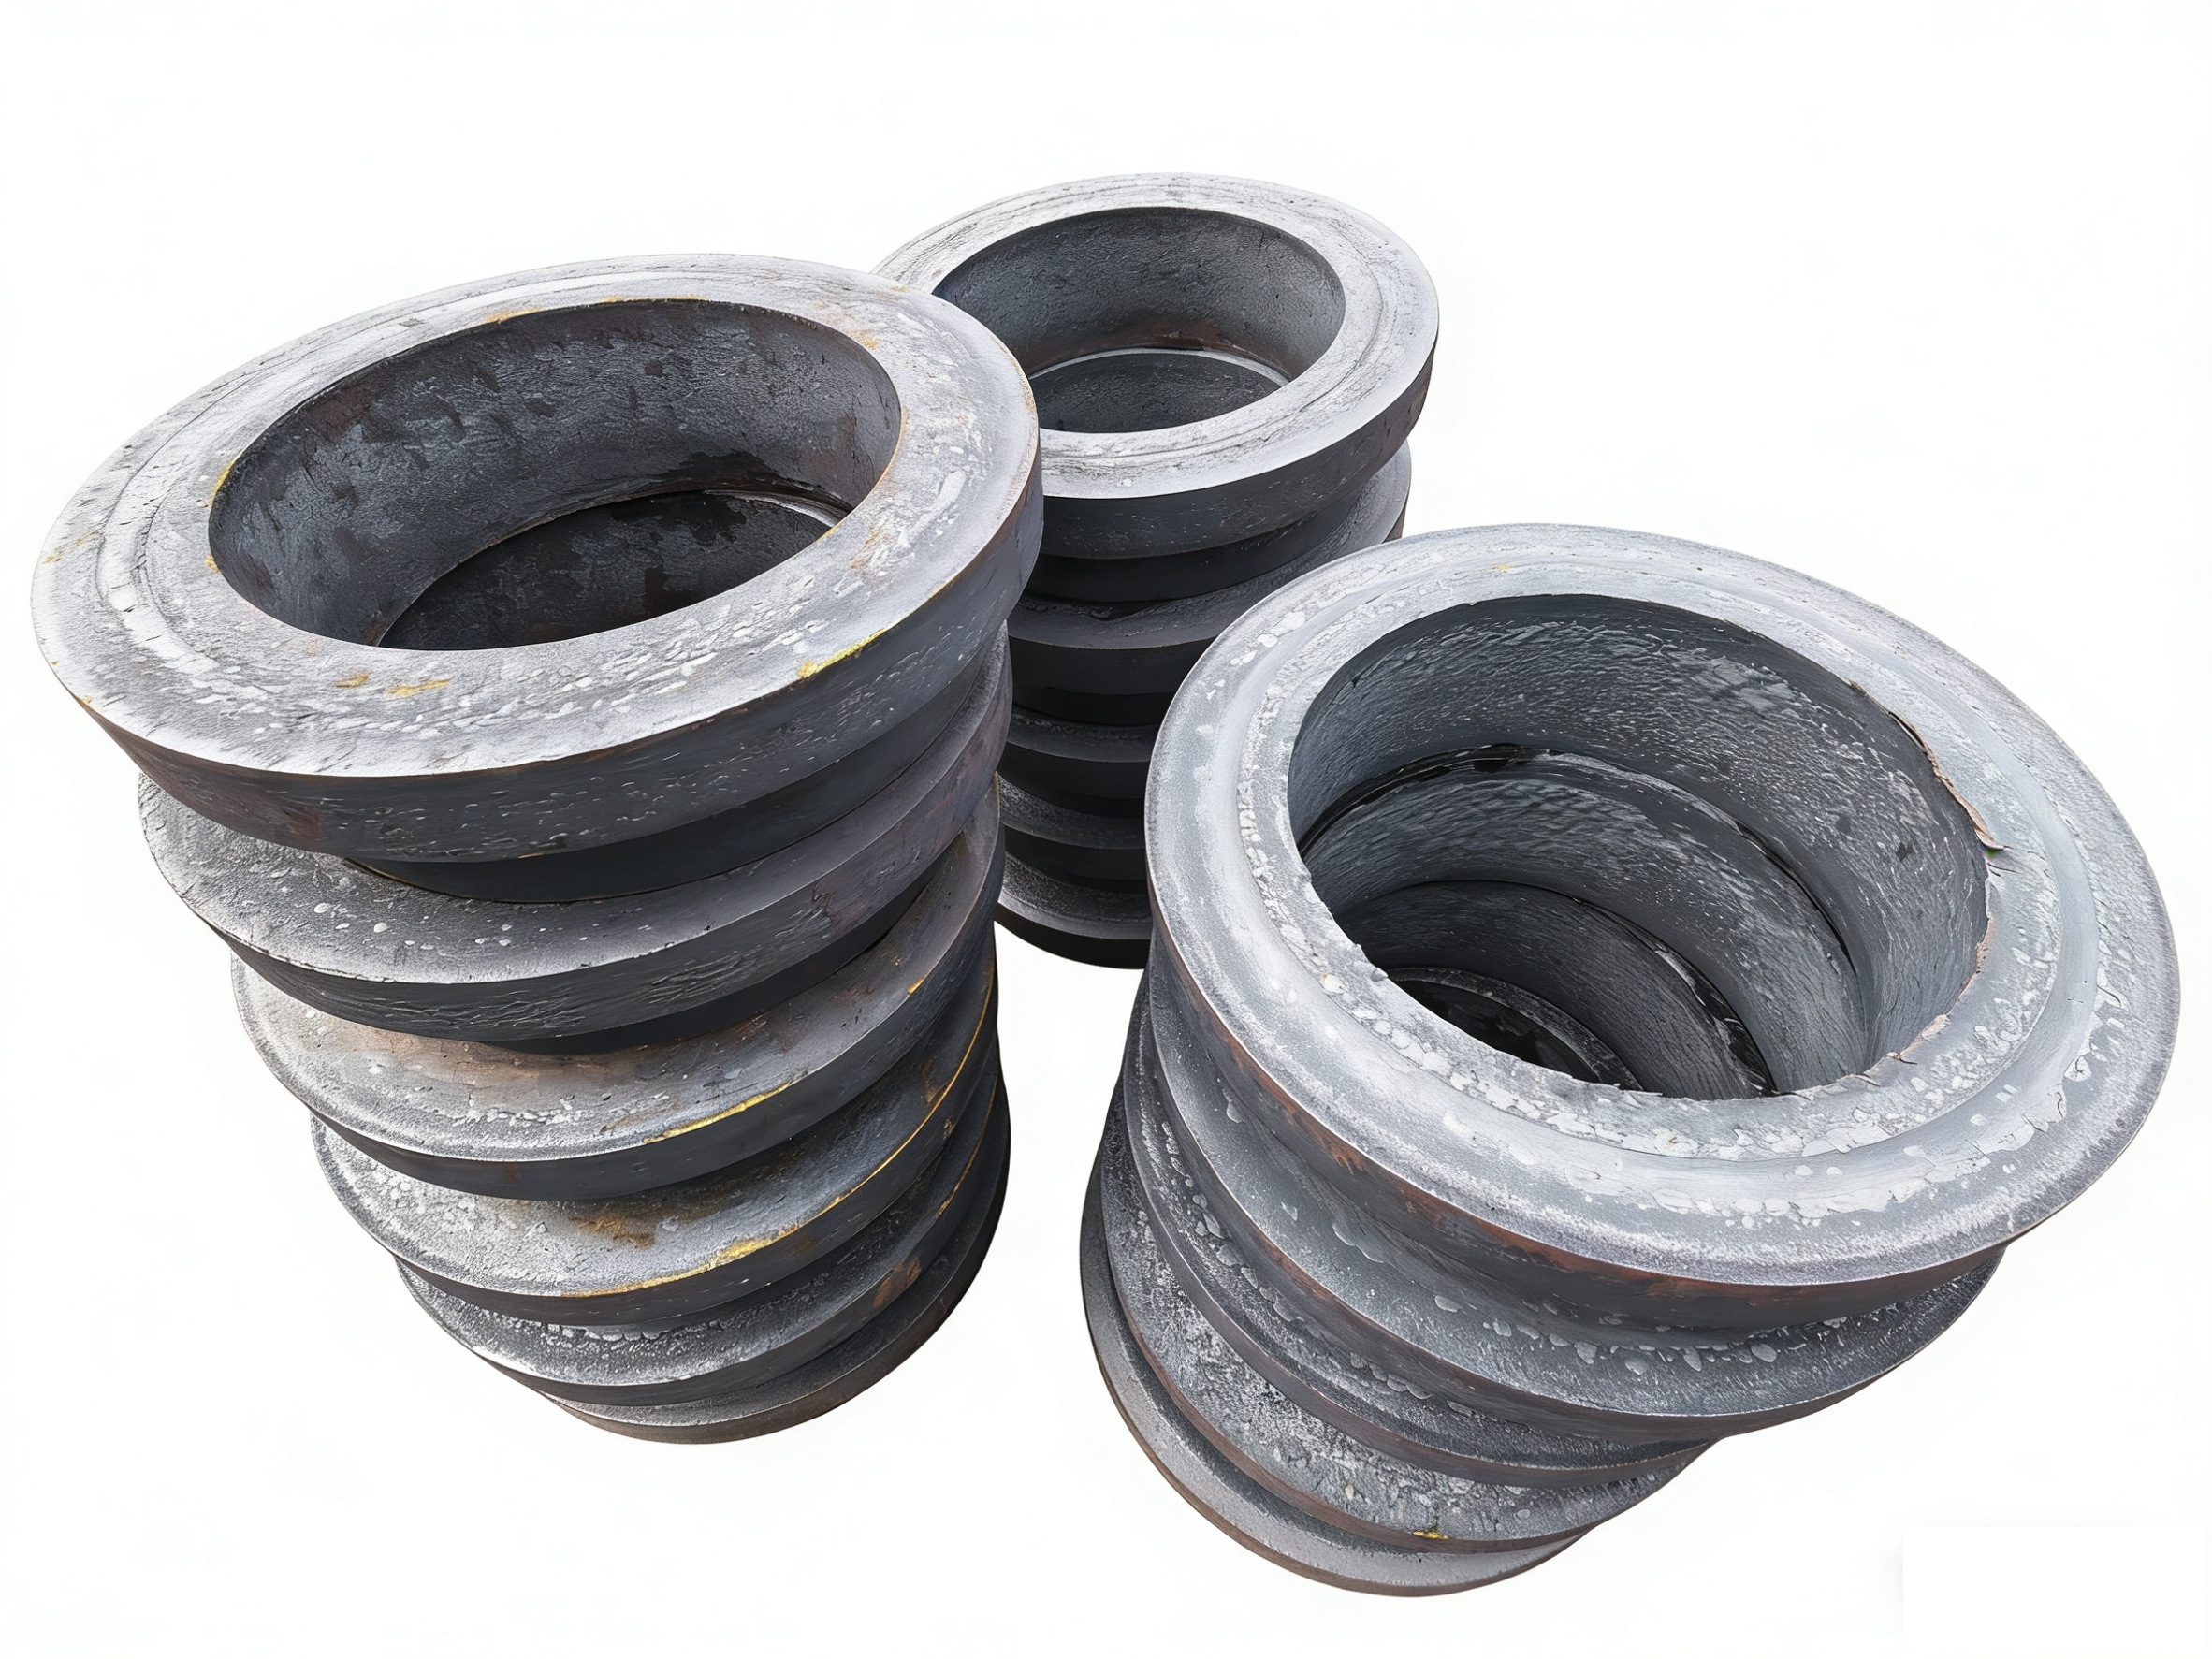
高い構造的完全性と厳しい公差が要求されるユースケースでは、高度な鍛造技術に大きく依存します。たとえば、 高強度シームレス圧延リング鍛造品は、 風力タービンのベアリングや航空宇宙エンジンの部品に厳密に指定されています。これらの部品は、極端なラジアル荷重とアキシアル荷重にさらされます。継ぎ目のない圧延鍛造プロセスにより、完全な円形の結晶粒の流れが確保され、大きな回転力がかかっても致命的な破損を防ぐために必要な正確な方向性の強度が得られます。
鍛造のその他の一般的な用途には、ギア ブランク、コネクティング ロッド、リフティング フック、高圧継手などがあります。衝撃を受けたり、荷重を受けてねじれたり、極度の圧力に耐えたりするコンポーネントには、鍛造プレスのみが提供できる密度が必要です。
非常に複雑な内部空洞を必要とするコンポーネントには、依然として鋳造が最適な選択肢です。エンジン ブロック、複雑なバルブ本体、ポンプ ハウジングには、鍛造が不可能または法外なコストがかかる内部冷却ジャケットと流体通路が備えられています。砂型鋳造とインベストメント鋳造は、単一の製造ステップでこれらの複雑な内部形状を作成することに優れています。硬い鋼鉄のブロックの中に中空の曲がりくねった管を鍛造することは不可能です。
非常に大規模または大規模なコンポーネントでは、鋳造が必要になることがよくあります。部品が利用可能な鍛造プレスのトン数制限を超える場合、実行可能な製造方法は鋳造のみです。巨大な船のプロペラ、産業用機械のベース、および大型の建築ノードには鋳物が使用されています。これらの用途では、コンポーネントの質量が低いベースライン強度を補い、鋳造金属の均一で多方向の強度が動作環境には十分です。
鍛造金型と鋳造パターンの初期資本支出を比較すると、明確な経済的プロファイルが明らかになります。鍛造には、巨大な熱的および機械的衝撃に耐えることができる、精密に機械加工された硬化鋼の金型が必要です。これらの金型には多額の初期投資がかかります。鋳造パターンは通常、木材、プラスチック、またはより柔らかい金属で作られており、製造コストが大幅に安くなります。少量生産やラピッドプロトタイピングの場合、鋳造は参入障壁を低くします。
損益分岐点の計算は、鍛造の経済的存続可能性を決定します。生産量が増加すると、鍛造金型の高額な初期コストが数千個の部品で償却されます。鍛造金型は長い稼働寿命を持ち、劣化を最小限に抑えて一貫性の高い部品を製造します。大量生産すると、鍛造部品の単価が大幅に下がり、特に二次加工の必要性の減少を考慮すると、鋳造部品との競争力が高くなります。
最新の密閉型鍛造は、優れたニアネットシェイプ能力を実現します。このプロセスでは、最終的に必要な寸法に非常に近い金属が形成されます。この精度により、部品ごとに必要な原材料の量が大幅に削減されます。材料投入量の削減は、原材料消費量の削減と環境への影響の削減に直接つながります。鋼材を購入する量が減り、廃棄される鋼材も減ります。
二次加工コストを比較すると、ニアネットシェイプ鍛造のもう一つの利点が浮き彫りになります。鋳造品では、最終的な公差や滑らかな表面仕上げを達成するために大規模な機械加工が必要になることがよくあります。この二次加工には時間がかかり、工具の摩耗が促進され、大量の金属スクラップが発生します。鍛造部品は最小限の仕上げ加工を必要とします。加工時間の短縮、切削工具の寿命の延長、スクラップ率の低下は、製造全体の経済性に大きな影響を与えます。
製造工程 | 粒子構造 | 方向性の強さ | 気孔率のリスク | 最適なアプリケーションの使用例 |
|---|---|---|---|---|
密閉型鍛造 | 連続的、輪郭に合わせて整列 | 非常に高い | 実質ゼロ | 高衝撃性、周期負荷コンポーネント (クランクシャフト、ヨーク) |
砂型鋳造 | ランダム、等方性 | 均一だが低い | 高 (NDT が必要) | 複雑な内部形状(エンジンブロック、バルブボディ) |
ビレットからの機械加工 | ストレート、カットで中断 | 適度 | ゼロ | 少量のプロトタイプ、高度にカスタマイズされたシンプルな形状 |
鋳造品の内部欠陥のリスクを軽減するには、非破壊検査プロトコルを厳守する必要があります。鋳造には本質的に微小収縮やガス多孔性のリスクがあるため、メーカーは内部の固体性を確認する必要があります。必須の X 線 (放射線検査) と超音波検査は金属を透過し、隠れた空隙を明らかにします。これらの試験プロトコルは鋳造プロセスに時間と労力を追加しますが、安全性が重要な用途では絶対に重要です。鋳造クレーンのフックの X 線検査を省略すると、命を賭けていることになります。
鍛造には独自の実装リスクが伴い、慎重な軽減が必要です。不適切な熱処理やダイ設計の欠陥により、流れ不良、ラップ、または熱亀裂が発生する可能性があります。鍛造プロセス中に金属が急速に冷えると、内部応力によって部品が破損する可能性があります。メーカーは、正確な温度制御、自動化されたプレス操作、および厳密な金型メンテナンスを通じてこれらのリスクを軽減します。完成した鍛造品の表面の完全性を検証するために、磁粉検査 (MPI) と液体浸透検査 (PT) が日常的に使用されます。
超音波検査 (UT): 高周波音波を使用して内部欠陥を検出します。厚肉鍛造品のスタンダードです。
放射線検査 (RT): コンポーネントを X 線で撮影し、内部の気孔率を調べます。高応力鋳造には必須です。
磁性粒子検査 (MPI): 強磁性材料の表面および表面近くの亀裂を検出します。
液体浸透試験 (PT): 着色染料を使用して、微細な表面破壊欠陥を明らかにします。
ベンダーの能力を評価することは、調達プロセスにおける重要なステップです。冶金パートナーを評価するには、厳密な温度管理、金型のメンテナンス、材料のトレーサビリティに対するパートナーの能力を監査する必要があります。鍛造サプライヤーは一貫した冶金専門知識を証明する必要があります。加熱時間やプレストン数の変動は、最終部品の機械的特性に直接影響します。調達チームは、サプライヤーが必要な業界認定を取得しており、堅牢な社内試験施設を維持していることを確認する必要があります。
リードタイムを管理するには、カスタムツールの現実を理解する必要があります。カスタムの硬化鋼鍛造金型の作成には、砂型鋳造パターンを迅速に作成するよりも大幅に時間がかかります。エンジニアリング チームは、これらのリード タイムの延長をプロジェクト スケジュールに織り込む必要があります。鋳造では初期のプロトタイプをより迅速に作成できますが、鍛造では、金型が稼働した後の優れた長期的な拡張性と一貫性が得られます。事前の時間と引き換えに、長期的な信頼性を得る必要があります。
冶金エンジニアに相談して、特定のコンポーネント設計について有限要素解析 (FEA) を実施してください。
コンポーネントが現場で耐える正確な方向荷重と疲労サイクルを特定します。
本格的な生産に着手する前に、機械的特性を検証するためにプロトタイプの実行または材料テストのレポートをリクエストしてください。
選択した製造パートナーの非破壊検査 (NDT) 機能と品質管理認証を監査します。
A: 引張強度と疲労強度に関しては、はい。鍛造により内部の空隙が排除され、粒子構造が部品の輪郭に揃えられるため、より高密度で強力な部品が得られます。鋳物はランダムな粒子構造を持ち、内部に気孔ができやすいため、一般に高応力下では弱くなります。
A: 方向性のある粒子の流れにより、金属の内部結晶構造が部品の外部形状と一致します。この配置は木材の木目のように機能し、コンポーネントが最も必要とする場所で衝撃、せん断力、ねじり力に対する最大の抵抗力を提供します。
A: いいえ。高度な鋳造技術と特定の合金では非常に強力な部品を製造できますが、鍛造品の極限引張強度には匹敵しません。鋳物固有のランダムな結晶粒方位と微小気孔のリスクにより、鍛造強度レベルに達することができません。
A:ビレットからの機械加工は鍛造に比べて弱いです。機械加工は金属の自然な結晶粒構造を直接切断し、露出した結晶粒端と応力集中点を作成します。鍛造により部品の輪郭の周りの粒子の流れが曲げられ、維持され、構造の完全性が維持されます。
A: 鍛造では、硬化鋼の金型に多額の先行投資が必要となるため、少量生産にはあまり適していません。鋳造パターンはより安価かつ迅速に生産されます。ただし、生産規模が大きくなると、鍛造金型の寿命が長くなり、二次加工の必要性が減ります。
A: これらのコンポーネントは、極端な周期荷重、大きなねじれ応力、高圧衝撃に耐えます。鍛造は、このような過酷で反復的な運転条件下での致命的な破損を防ぐために必要な、連続的な粒子の流れと優れた耐疲労性を提供します。
A: エンジニアは、極限引張強度を測定するために部品を引っ張って失敗するなどの破壊試験や非破壊試験 (NDT) を使用します。 NDT 方法には、鋳物の内部空隙や鍛造品の表面亀裂を検出する超音波検査、X 線、磁粉検査が含まれます。


