


電気自動車への移行と世界的な排出基準の厳格化により、自動車エンジニアは車両の重量を積極的に削減する必要があります。重いバッテリーパックはサスペンションのダイナミクスと航続距離を損ないますが、内燃エンジンは義務的な燃費目標を達成するためにより軽量なシャーシ構造を必要とします。これらの重量目標を達成するために、構造的完全性、衝突安全性、生産サイクル時間を犠牲にすることはできません。高度なダイカストは、このエンジニアリングのボトルネックを解決するための再現性と拡張性の高い方法を提供します。メーカーは、重量鋼と鋳鉄を最適化されたアルミニウムとマグネシウム合金に置き換えることにより、複雑な複数部品のアセンブリを一体構造に統合します。このガイドでは、ダイカスト合金への移行がどのように積極的な軽量化目標を達成するかを評価し、高圧鋳造と低圧鋳造の仕組みを比較し、有能な製造パートナーを選択するための技術基準の概要を説明します。
従来の鋼または鋳鉄からアルミニウムおよびマグネシウムのダイカストに移行すると、必要な引張強度を維持しながら、部品の質量を 30% ~ 50% 削減できます。
高度なダイカスト技術により、機械的特性と疲労特性が向上し、エンジニアが安全に断面の厚さを減らし、余分な材料の重量を取り除くことができます。
プロセスの選択、特に高圧ダイカスト (HPDC) と低圧ダイカスト (LPDC) のどちらを選択するかによって、生産速度、気孔率の制限、および疲労耐性のバランスが直接決まります。
最終的な機能的許容誤差を達成するには、二次的な操作を統合する必要があります。 CNC 加工されたトランスミッションハウジング鋳造を利用することで、重量を増やすことなく正確な流体ルーティングとギアのアライメントを確保します。
特殊な新エネルギー車ダイカスト部品の採用は、最新の EV アーキテクチャにおける熱管理の最適化とバッテリーの航続距離の延長にとって重要です。
自動車エンジニアリングは、厳しい規制の枠組みと変化する性能ベンチマークの下で運営されています。北米の CAFE 基準とヨーロッパのユーロ 7 排ガス規制では、効率のしきい値を満たさない車両プラットフォームに厳しい罰則が課されます。同時に、電気自動車アーキテクチャの急速な採用により、重量が大幅に増加します。標準的なリチウムイオン バッテリー パックを使用すると、車両の車両重量が 400 ~ 700 kg 増加します。この追加された質量はサスペンションのダイナミクスに直接影響を与え、制動距離が長くなり、タイヤの摩耗が促進されます。許容可能な車両ダイナミクスを維持し、規制基準を満たすために、エンジニアはシャーシ、パワートレイン、および構造ノードから重量を積極的に取り除く必要があります。
質量の削減と車両の性能との相関関係は、非常に予測可能です。従来の内燃機関車両では、通常、車両総重量が 10% 削減されると、燃費が 6% ~ 8% 向上します。電気自動車の場合、この質量削減は航続距離の延長とバッテリー効率の向上に直接つながります。車両が軽いと、加速に必要な運動エネルギーが少なくなり、減速時の慣性も少なくなります。これにより、より小型で軽量のブレーキ システムとサスペンション コンポーネントを指定できるようになり、最初の軽量化によってプラットフォーム全体の二次的な軽量化が可能になるという複合効果が生まれます。
従来の材料を軽量の代替材料に置き換えるには、厳格なエンジニアリング基準を満たす必要があります。単に質量削減だけに焦点を当てることはできません。新しい部品は、元のコンポーネントの性能と同等かそれを超えている必要があります。エンジニアは、いくつかの重要な要素に基づいて代替材料を評価します。
耐疲労性: サスペンションのナックルなどのコンポーネントは、微細な亀裂を生じさせることなく、何百万回もの周期的な負荷サイクルに耐える必要があります。
熱伝導率: エンジン ブロックとバッテリー ハウジングは、高負荷時の熱歪みに耐えながら、熱を迅速に放散する必要があります。
NVH 減衰: キャビンの快適さを維持するために、構造ノードは騒音、振動、および過酷さを吸収する必要があります。
寸法安定性: 部品は、極端な温度変動や道路の破片に何年もさらされても、正確な形状と公差を維持する必要があります。
従来の製造方法では、これらの現代の要件を効率的に満たすことができません。複数の部品からなるプレス鋼板アセンブリは本質的に重く、労働集約的なロボット溶接プロセスが必要です。各スポット溶接は潜在的な破損点をもたらし、鋼の結晶粒構造を変化させる局所的な熱影響ゾーンを作成し、最終アセンブリに寸法の変動を加えます。高度な鋳造技術により、数十の打ち抜きコンポーネントを単一の最適化された構造に統合することができます。これにより、溶接に関連した疲労点が排除され、全体的な寸法公差が厳しくなり、組立ラインの設置面積が大幅に削減されます。
適切な鋳造プロセスを選択することにより、金属の内部構造、達成可能な最小肉厚、およびガス気孔の存在が決まります。エンジニアは、軽量コンポーネントの鋳造方法を指定する際に、構造要件に対して生産サイクル タイムのバランスを取る必要があります。
高圧ダイカスト (HPDC) は、非常に高速かつ高圧で溶融金属を硬化スチール金型のキャビティに注入します。射出プロセスは 3 つの異なる段階で行われます。1 つは注入穴を通過する金属を移動させる遅いショット、ミリ秒単位でキャビティを充填する速いショット、そして金属が凝固するときに収縮を与えるために大規模な圧力 (多くの場合 100 MPa を超える) を加える強化段階です。このプロセスでは、迅速なサイクルタイムが達成され、合金によっては 2.0 mm までの非常に薄い壁セクションが鋳造されます。冷間ダイ壁に対する急速凝固により、優れた機械的特性を示すきめの細かい外皮が形成されます。真空支援鋳造などの高度な HPDC テクノロジーにより、ショット前に金型キャビティから空気が排出されます。これによりガスの閉じ込めが最小限に抑えられ、エンジニアはセクションの厚さをさらに薄くして重量を最大限に節約できます。
低圧ダイカスト (LPDC) は、まったく異なる原理で動作します。低圧ガス (通常は 1 bar 未満) を使用して、溶融金属をライザー チューブを通して金型キャビティ内にゆっくりと押し上げます。このゆっくりと制御された充填プロセスにより、乱流が最小限に抑えられ、空気や酸化膜の取り込みが防止されます。 LPDC は、内部気孔率が非常に低く、構造的完全性が高いコンポーネントを製造します。サイクルタイムは HPDC より遅いですが、LPDC は、最大の降伏強度を達成するためにその後の T6 熱処理が必要な厚肉の耐荷重シャーシ コンポーネント、サスペンション コントロール アーム、およびホイールに非常に適しています。
プロセスの特徴 | 高圧ダイカスト (HPDC) | 低圧ダイカスト (LPDC) |
|---|---|---|
射出速度と射出圧力 | 高速、高圧 (最大 100+ MPa) | 低速、低圧 (通常 < 1 bar) |
最小肉厚 | 薄壁(1.5mm~2.5mm)に最適 | より厚いセクション (> 3.0mm) に適しています。 |
内部気孔率 | ガス閉じ込めのリスクが高い (真空補助がない場合) | 制御された非乱流充填により非常に低い気孔率 |
熱処理性 | 一般的には推奨されません(水膨れのリスク) | T6熱処理に非常に適しています |
典型的な自動車用途 | トランスミッションハウジング、エンジンブロック、ブラケット | サスペンションコンポーネント、ホイール、構造ノード |
選択した合金の密度対強度の比により、最終コンポーネントのベースライン重量が決まります。アルミニウム合金、特に A380 および A356 シリーズは、鋳造性、機械的強度、耐食性の最適なバランスにより、自動車分野で主流を占めています。 A380 にはより多くのシリコンが含まれているため、射出段階での流動性が向上し、複雑な形状に最適です。利用することで カスタムアルミニウム自動車ダイカスト部品を 、エンジニアは優れた熱伝導性を維持しながら、重い鋳鉄部品を置き換えることができます。これにより、アルミニウムはエンジン ブロック、シリンダー ヘッド、熱交換器の業界標準となっています。
マグネシウムはさらに大きな軽量化の可能性をもたらします。アルミニウムよりも約 33%、スチールよりも 75% 低い密度を誇ります。 AM60 や AZ91D などのマグネシウム合金は、腐食の影響が最小限に抑えられる超軽量の内装用途に指定されることがよくあります。一般的な用途には、ステアリング ホイール アーマチュア、シート フレーム、クロスカー ビームなどがあります。溶融マグネシウムの高い流動性により、非常に薄い壁を持つ大きくて複雑な形状の鋳造が可能になります。ただし、マグネシウムは酸化を防ぐために鋳物工場の床で特殊な溶解手順と取り扱い手順を必要とします。
亜鉛合金は、アルミニウムやマグネシウムよりも密度が高いにもかかわらず、自動車の軽量化において戦略的な役割を果たしています。亜鉛は優れた鋳造性を備えており、他の金属では裂けずに実現できない非常に厳しい公差と超薄肉での成形が可能です。センサー ハウジング、シートベルト リトラクター スプール、複雑な流体ルーティング モジュールなどの高精度のボンネット下のコンポーネントの場合、最小限の材料体積でネットシェイプ部品を鋳造できるため、多くの場合、かさばるアルミニウムや機械加工されたスチール製の代替品と比較して正味重量が削減されます。
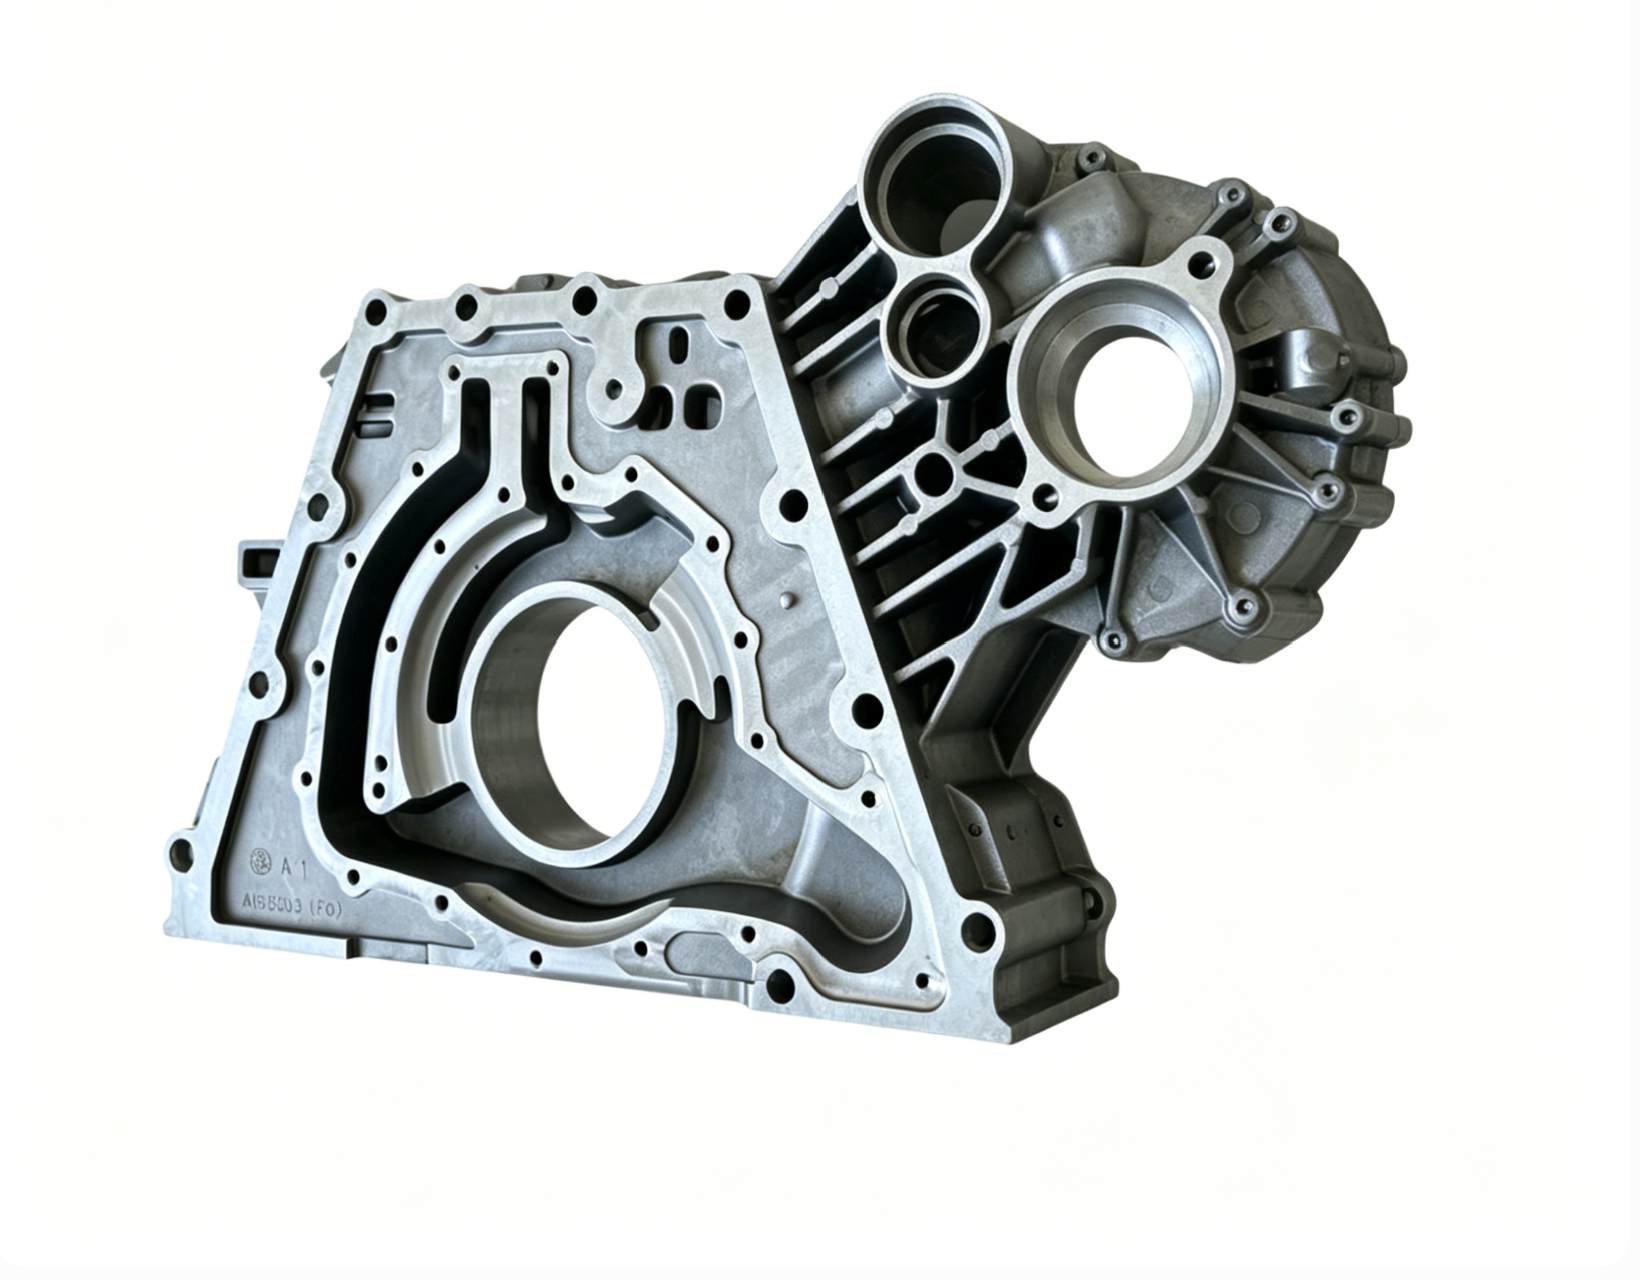
軽量鋳造合金への移行は、大規模で複雑なアセンブリまたは重量のあるパワートレイン コンポーネントに適用すると、最も重要な結果が得られます。エンジニアリング チームは、特定の車両サブシステムを分析することにより、材料の代替と部品の統合が質量削減に最も大きな影響を与える領域を特定します。
エンジンブロックの鋳鉄からアルミニウムへの歴史的な移行は、自動車軽量化の最初の大きな波を表しました。現在、その最適化はドライブトレイン全体に広がっています。鋳造プロセス固有の精度により、初期の材料エンベロープが最小限に抑えられ、ベース構造の形成に必要な原材料の金属の量が削減されます。ただし、パワートレインのコンポーネントには、正確なベアリングの取り付け、完全に平らな合わせ面、漏れのない流体チャネルが必要です。
ここで、二次加工の統合が重要になります。 を指定すること CNC 機械加工トランスミッションハウジング鋳物 で、軽量アルミニウム構造が最新のマルチスピードギアボックスの厳密な寸法要件を確実に満たします。ニアネットシェイプの鋳造により、複雑な内部形状と流体ルーティング チャネルが確立されます。多軸ミルと精密ボーリングバーを利用したターゲットを絞った CNC 加工により、ギアのアライメントとシールの完全性に必要な最終的な厳しい公差が達成されます。機械工は、ハウジングに直接鋳造された特定のデータム構造を利用して、部品全体にわたって真の位置公差が確実に保持されるようにします。この組み合わせアプローチにより、従来の鋳鉄アセンブリの数分の 1 の重量で、堅牢で高性能のドライブトレイン コンポーネントが実現します。
現在、最も積極的な軽量化戦略には、メガキャスティングまたはギガキャスティングの実装が含まれます。この製造哲学では、多くの場合 6,000 ~ 9,000 トンの型締力を超える巨大な高圧ダイカスト マシンを利用して、車両のサブフレーム全体を単一のアルミニウム片として鋳造します。単一のリア アンダーボディ ギガキャスティングで、70 以上の個別の打ち抜き鋼部品、ブラケット、および留め具を置き換えることができます。
シャーシの統合の成果は計り知れません。重なり合うスチールフランジや重い構造用接着剤が不要になるため、アセンブリの重量が大幅に軽減されます。一体成形の鋳造ノードにより、数十のスポット溶接とシーム溶接が排除され、潜在的な疲労破壊点が除去され、車両プラットフォーム全体のねじり剛性が向上します。この統合により製造ラインが大幅に合理化され、車体工場の設置面積が削減され、サプライチェーンの物流が簡素化されます。エンジニアは、非耐荷重領域を薄くしながら、特定の高応力ゾーンにおけるギガキャスティングの壁厚を最適化し、材料効率を最大化できます。
電気自動車のアーキテクチャには、特殊な鋳造ソリューションを必要とする独特の熱的および構造的課題があります。の採用は、 新エネルギー車のダイカスト部品 バッテリーの温度を管理し、高電圧電子機器を保護するために重要です。バッテリーのエンクロージャは、重量鋼の製造から押出成形およびダイキャストアルミニウムアセンブリへの移行が進んでいます。これらの鋳造エンクロージャは、複雑な冷却チャネルを床構造に直接統合しながら、バッテリーセルに必要な衝突保護を提供します。
ステーターハウジングと統合された熱管理モジュールもアルミニウム鋳造から大きな恩恵を受けています。電気モーターは激しい加速時にかなりの熱を発生しますが、鋳造アルミニウム製ハウジングはその熱を効率的に放散するために必要な熱伝導率を備えています。ウォーター ジャケットは、特殊な砂中子または金型内のスライド機構を使用して、モーター ハウジングに直接鋳造できます。これらの特定の EV コンポーネントを軽量化することで、エンジニアはバッテリー パックの質量を直接相殺します。これにより、車両全体のエネルギー密度指標が向上し、サスペンション システムの負荷が軽減され、最終的には車両の機能的な走行距離が延長されます。
従来の製造から大量鋳造に移行するには、生産の拡張性を徹底的に評価し、自動車の品質基準を厳格に遵守する必要があります。製造プロセスは、時間の経過とともに部品の品質や寸法精度を低下させることなく、大量生産をサポートする必要があります。
HPDC で使用される硬化鋼の金型とダイスは、極めて高い耐久性を実現するように設計されています。優れた設計の HPDC ダイは、高品質の H13 工具鋼で構築され、熱管理システムで適切に維持されており、大規模な改修が必要になるまでに数十万ショットを生産できます。鋳造プロセスのサイクル時間が速いため、メーカーは、低速の製造方法では不可能な厳しい生産スケジュールに対応することができます。自動取鍋、ロボット部品抽出、および自動ダイスプレーシステムにより、サイクル効率がさらに向上し、ダイキャビティ内の一貫した熱状態が保証されます。
鋳造の拡張性は、部品の統合によって大幅に強化されます。単一の鋳造コンポーネントが複数部品の溶接アセンブリを置き換えると、メーカーは複数のプレス金型、溶接治具、および組立ステーションの必要性を排除します。この下流組立要件の削減により、製造プロセスが簡素化され、ライン停止のリスクが軽減され、全体的な物流の複雑さが軽減されます。 50 の部品番号ではなく 1 つの部品番号を管理します。統合によって得られる効率により、ダイカストは世界的な車両プラットフォーム向けの拡張性の高いソリューションになります。
自動車の軽量化によって安全性や信頼性が損なわれることはありません。構造コンポーネントとパワートレインのハウジングは、衝突安全性と疲労寿命に関する厳しい業界基準を満たさなければなりません。 OEM は、IATF 16949 認証によって証明されている厳格な品質管理システムを維持するファウンドリと提携する必要があります。この認証により、サプライヤーは欠陥防止、継続的改善、サプライチェーン管理のための標準化されたプロセスを遵守していることが保証されます。
軽量鋳物の内部完全性を検証するには、高度な非破壊検査 (NDT) 手法が必要です。内部の気孔が薄肉部品の引張強度を損なう可能性があるため、鋳造工場では工業用 X 線とコンピューター断層撮影 (CT) スキャンを利用して、部品が施設から出荷される前に検査されます。 CT スキャンにより、鋳物の内部構造の 3 次元ビューが得られるため、高品質のエンジニアは、微細な収縮ボイドやガス ポケットを特定のミクロン解像度まで検出できます。クリティカルな荷重経路でボイドが検出された場合、その部品は廃棄されます。これらの厳格な NDT プロトコルに合格した部品のみが、車両シャーシへの組み込みが承認されます。
軽量鋳造の利点は明らかですが、移行には特定のエンジニアリングとサプライチェーンのリスクが伴います。車両開発サイクルの早い段階でこれらの障害を特定することで、エンジニアリング チームは効果的な緩和戦略を実行し、スムーズな発売を確実に行うことができます。
高圧ダイカストにおける最も重大な技術的リスクは、閉じ込められたガスと収縮気孔の形成です。溶融金属が高速で金型に射出される場合、乱流によりキャビティ内に空気が閉じ込められることがあります。金属が冷えて収縮すると、微細な空隙が形成されます。耐荷重構造部品では、この気孔が応力集中部として機能し、軽量部品の機械的特性と疲労寿命を大幅に低下させます。
このリスクを軽減するために、エンジニアは高度な鋳造技術と厳密なシミュレーション プロトコルを指定します。構造ノードには真空ダイカストを強くお勧めします。このシステムは、真空バルブとチル ブロックを使用して射出前に金型キャビティを排気し、ガスの閉じ込めを大幅に削減します。製造容易性設計 (DFM) フェーズでは、エンジニアは高度な流れおよび熱シミュレーション ソフトウェアを利用して射出プロセスをモデル化します。これにより、工具用の鋼材を切断する前に、ゲートの位置、冷却チャネルの配置、オーバーフローの設計を最適化できます。最も重要な構造ノードについては、凝固段階中に大きな圧力を加えることによって気孔を完全に除去するために、スクイズ鋳造または半固体鋳造技術を指定することができます。
複雑な大判鋳物の製造には、サプライチェーンに重大なリスクが伴います。重要なギガキャスティングを単一ソースのファウンドリに依存すると、生産のボトルネックが生じる可能性があります。ある施設で鋳造が行われ、別の施設で精密機械加工が行われる断片化したサプライ チェーンは、物流の複雑さを増大させ、リードタイムを延長し、品質管理の責任を複雑にします。機械加工された鋳物が寸法検査に合格しなかった場合、機械工場はデータムのずれを鋳造工場のせいにするかもしれませんが、鋳造工場は治具のたわみを機械工場のせいにするかもしれません。
調達の複雑さを軽減するために、OEM は垂直統合された製造サービスを提供する Tier 1 サプライヤーを候補リストに入れます。垂直統合されたパートナーが、社内の工具設計、鋳造生産、精密 CNC 機械加工を組み合わせて、プロセス全体を 1 つ屋根の下で管理します。この統合されたアプローチにより、生のアルミニウムインゴットから最終的な機械加工公差に至るまで厳格な品質管理が保証されます。これにより、輸送の遅延が軽減され、最終コンポーネントに対する単一の説明責任が提供され、調達と検証のプロセスが大幅に合理化されます。
自動車ダイカスト の統合は、 OEM が積極的な車両重量削減目標を達成するための最も実行可能かつ拡張可能な手段であり続けます。従来の重金属から最適化されたアルミニウムおよびマグネシウム合金に移行することで、エンジニアは構造性能や衝突安全性を犠牲にすることなく、ICE の燃費を大幅に改善し、EV バッテリー パックの質量を相殺します。
今後の車両プラットフォームの鋳造パートナーを評価する際は、高度な合金の選択、気孔率の軽減技術、断面の厚さの最適化、および統合された二次加工能力において実証済みの専門知識を実証する鋳造工場を優先してください。有能なパートナーは、軽量設計の限界を押し上げるために必要な技術的指導を提供します。
軽量化戦略を成功させるには、次の手順を実行します。
既存のレガシーアセンブリに対して包括的な部品統合監査を実施し、複数の部品を交換する当面の機会を特定します。
壁の厚さとゲートの位置を最適化するために、今後のシャーシおよびパワートレイン プラットフォームの詳細な製造可能性設計 (DFM) レビューをリクエストしてください。
さまざまなアルミニウムおよびマグネシウムグレードの降伏強度と熱伝導率をベースライン要件と比較して、先進的な合金の代替品を評価します。
潜在的なサプライチェーンパートナーの垂直統合能力を監査し、高トン数の鋳造装置と高精度のCNCマシニングセンターの両方を確実に保有していることを確認します。
A: 従来の鋳鉄または打ち抜き鋼製コンポーネントをアルミニウム ダイカストに置き換えると、通常は 30% ~ 50% の質量削減が得られます。正確な軽量化は、選択した特定の合金、部品の複雑さ、および高度な鋳造技術による肉厚の最適化能力によって異なります。
A: セクションの厚さを減らすとコンポーネントの質量が直接減少し、車両全体の燃料効率と EV 航続距離が向上します。構造の完全性は、高密度できめの細かい外皮を作成する高度な高圧ダイカスト技術を利用することによって維持され、薄い壁でも必要な引張強度と降伏強度の仕様を確実に満たすことができます。
A: 高圧ダイカストにより、複数の打ち抜き鋼部品を単一の複雑なアルミニウム構造に統合できます。これにより、重なり合うフランジや溶接点が排除され、全体の重量が軽減され、寸法公差が厳しくなり、最終組み立てプロセスが大幅に合理化されます。
A: 標準的な高圧ダイカストは、内部にガス気孔があり、高温で膨張してブリスターが発生するため、一般に溶接や熱処理が行われていません。ただし、真空支援 HPDC または低圧ダイカストを使用して製造された部品は、気孔率が最小限に抑えられ、溶接および T6 熱処理を正常に行うことができます。
A: ダイカストでは、砂型鋳造よりも表面が滑らかで壁が薄く、ネットシェイプに近い部品が得られるため、ベースコンポーネントが軽量になります。その後の CNC 加工により、砂型鋳造だけでは達成できない、正確なギアの位置合わせ、ベアリングの取り付け、漏れのない流体のルーティングに必要な厳しい寸法公差が保証されます。
A: バッテリーエンクロージャーやステーターハウジングなどの鋳造アルミニウムコンポーネントは、優れた熱伝導率を備えています。これらは、高電圧バッテリーと電気モーターによって生成される激しい熱を効率的に放散し、最適な動作温度を維持し、敏感な電子機器を保護し、最終的には車両の機能的な走行距離を延長します。


