


自動車分野における鋳造欠陥によるラインダウンや製品リコールの財務的および風評リスクは壊滅的です。適切な製造パートナーを選択することは、単なる調達作業ではなく、一か八かの技術的な決定です。多くの鋳造工場は自動車グレードの機能を主張していますが、複雑な形状を大規模に一貫して提供するために必要な厳格なプロセス制御、二次加工インフラストラクチャ、および品質管理システムを欠いています。出来高価格の比較を超えて進むには、体系的な評価フレームワークが必要です。このガイドでは、信頼できる製造パートナーを監査し、最終候補者に挙げるために必要な重要なエンジニアリング、品質、運用基準を詳しく説明します。当社は、自動化されたセル機能から厳格な技術的清浄度プロトコルに至るまで、大量生産の現場レベルの現実に焦点を当てており、厳格な欠陥ゼロ目標を達成できる施設との提携を保証します。
コンプライアンスには交渉の余地はありません: 実行可能なサプライヤーは、成熟した IATF 16949 コンプライアンスと、完璧な PPAP (製造部品承認プロセス) 実行の実績を証明する必要があります。
二次作業が重要: 真の能力は、厳しい公差の CNC 加工、自動リークテスト、厳格な技術的清浄度プロトコルなどの鋳造後のプロセスで証明されることがよくあります。
ツーリングの自律性によるリスクの軽減: 社内でツーリングの設計、メンテナンス、予測修理機能を備えたサプライヤーは、サプライ チェーンの回復力を大幅に高め、長期的なコストを削減します。
DFM とプロトタイピングの推進価値: 初期段階のエンジニアリング サポートと金型フロー解析は、ハード ツーリングに着手する前にカスタム ジオメトリを最適化するために重要です。
調達チームは、一般的な商業ファウンドリと真の自動車グレードの施設を区別するのに苦労することがよくあります。成功基準は、大量の高応力コンポーネントを絶対的な一貫性で処理できることです。欠陥ゼロの生産実行を目標にする必要があります。一般的な鋳造工場は、手作業による介入と目視検査に大きく依存しています。自動車グレードの施設は、統計的プロセス制御、厳格な自動化、プロアクティブな欠陥防止に依存しています。評価は常に鋳造現場から始まります。
鋳造工場の物理的なインフラストラクチャによって、その技術的な上限が決まります。床で利用可能なロック力の範囲を評価する必要があります。 400T から 4000T+ までの機械により、特定の部品サイズとの調整が保証されます。小型のブラケットとセンサー ハウジングには、サイクル タイムが短い低トン数の機械が必要です。バッテリーエンクロージャやトランスミッションケースなどの大型構造部品は、高い射出圧力下でのダイのフラッシングを防ぐために大きなロック力を必要とします。多様なマシンパークにより、サプライヤーは不適切なサイズのプレス機に部品を押し込むことなく、部品ポートフォリオ全体を処理できるようになります。
自動化はバリエーションの敵です。スタンドアロンの機械ではなく、完全に自動化された鋳造セルを探してください。これらのセルには、すべてのショットで一貫した量の金属が確実に注がれるように、自動取鍋システムが組み込まれている必要があります。ロボットによる取り出しにより、オペレーターが手動で部品を金型からこじ開けるときによく起こる、取り出し中の部品の歪みを防ぎます。自動ダイ潤滑マニホールドにより、複雑なダイ形状全体にわたって均一な冷却と一貫した離型剤の塗布が保証されます。統合された焼入れステーションにより、鋳造直後に冶金組織が安定します。これらの自動化されたステップにより、サイクルタイムの一貫性が保証され、人的エラーが大幅に削減されます。
先進的な鋳造工場では、自動セルに赤外線サーモグラフィーも統合しています。均一な温度分布を確認するために、ショットごとにサーマル カメラがダイの表面をスキャンします。冷却ラインが詰まり、金型の一部が高温になりすぎると、欠陥部品が鋳造される前にシステムが自動的に生産を停止します。このレベルのプロセス管理により、トップレベルのサプライヤーと残りのサプライヤーが区別されます。
自動車用途では、特定の冶金的特性が求められます。特定の自動車用合金に関するサプライヤーの経験を評価する必要があります。の製造には、 カスタムアルミニウム自動車ダイカスト部品 材料科学の深い知識が必要です。合金の化学的性質がコンポーネントの最終的な性能を決定します。
溶融物の品質管理を厳しく監査します。溶融品質が低いと、現場で致命的な部品の故障が発生します。脱気プロセスを調査します。アルゴンまたは窒素ガスを使用した回転脱気により、溶融アルミニウムから溶存水素が除去されます。これにより、凝固中にガスの気孔が形成されるのを防ぎます。分光計分析の使用を検証します。鋳造を開始する前に、すべての溶融バッチの化学組成をチェックする必要があります。ドロス管理プロトコルは、CNC 加工中に切削工具を破壊する可能性のある硬質酸化物介在物が最終部品に侵入するのを防ぐために厳密に実施する必要があります。
アルミニウム合金 | ケイ素(Si)% | 銅(Cu)% | 主な特徴 | 典型的な自動車用途 |
|---|---|---|---|---|
A380 (ADC12) | 7.5~9.5 | 3.0~4.0 | 流動性に優れ、加工性も良く、強度も標準的です。 | ブラケット、電子ハウジング、一般的なパワートレイン カバー。 |
A356 | 6.5~7.5 | < 0.2 | 高伸び、熱処理可能(T6)、優れた耐衝撃性。 | サスペンションコンポーネント、サブフレーム、ステアリングナックル。 |
AlSi10Mg | 9.0~11.0 | < 0.05 | 熱伝導率が高く、耐食性に優れています。 | ヒートシンク、バッテリーコールドプレート、インバーターハウジング。 |
A383 (ADC10) | 9.5~11.5 | 2.0~3.0 | 薄壁への優れた金型充填、高い高温引裂抵抗。 | 複雑なバルブ本体、薄肉構造のリブ。 |
製造可能性を考慮した設計 (DFM) は、サプライヤーがエンジニアリングの価値を証明する場所です。高度な金型流動解析と熱解析を提供する能力を評価します。 MAGMASOFT や Flow-3D などのソフトウェアを使用すると、エンジニアは鋼を切断する前に射出プロセスをシミュレーションできます。金属のフロント速度と凝固パターンを分析することで、空気の閉じ込め、収縮気孔率、および冷間遮断を予測できます。設計段階でこれらの欠陥を排除すると、数か月に及ぶツールの変更が節約され、発売の遅延が防止されます。
ラピッドプロトタイピングでの機能を検証します。プロトタイピングでは、大量生産の前に形状、フィット感、機能を検証します。サプライヤーは、アセンブリのクリアランスをテストするために、ビレットアルミニウムから CNC 加工されたプロトタイプを提供する必要があります。また、初期段階の機能テスト用に砂型鋳造や低圧ダイカストを提供する場合もあります。この早期検証により、硬化鋼の生産金型に多額の資本を投じる前にリスクが軽減されます。
DFM フェーズでは、サプライヤーは積極的に設計を反対する必要があります。均一な冷却を確保するために壁の厚さを変更することを提案する必要があります。突き出しのかじりを防ぐために抜き勾配の調整を推奨する必要があります。彼らは、コア抜きによって構造の完全性を犠牲にすることなく材料の重量を削減できる領域を特定する必要があります。 DFM フィードバックを提供せずに、欠陥のある設計を単に受け入れるサプライヤーは、大きな責任を負います。
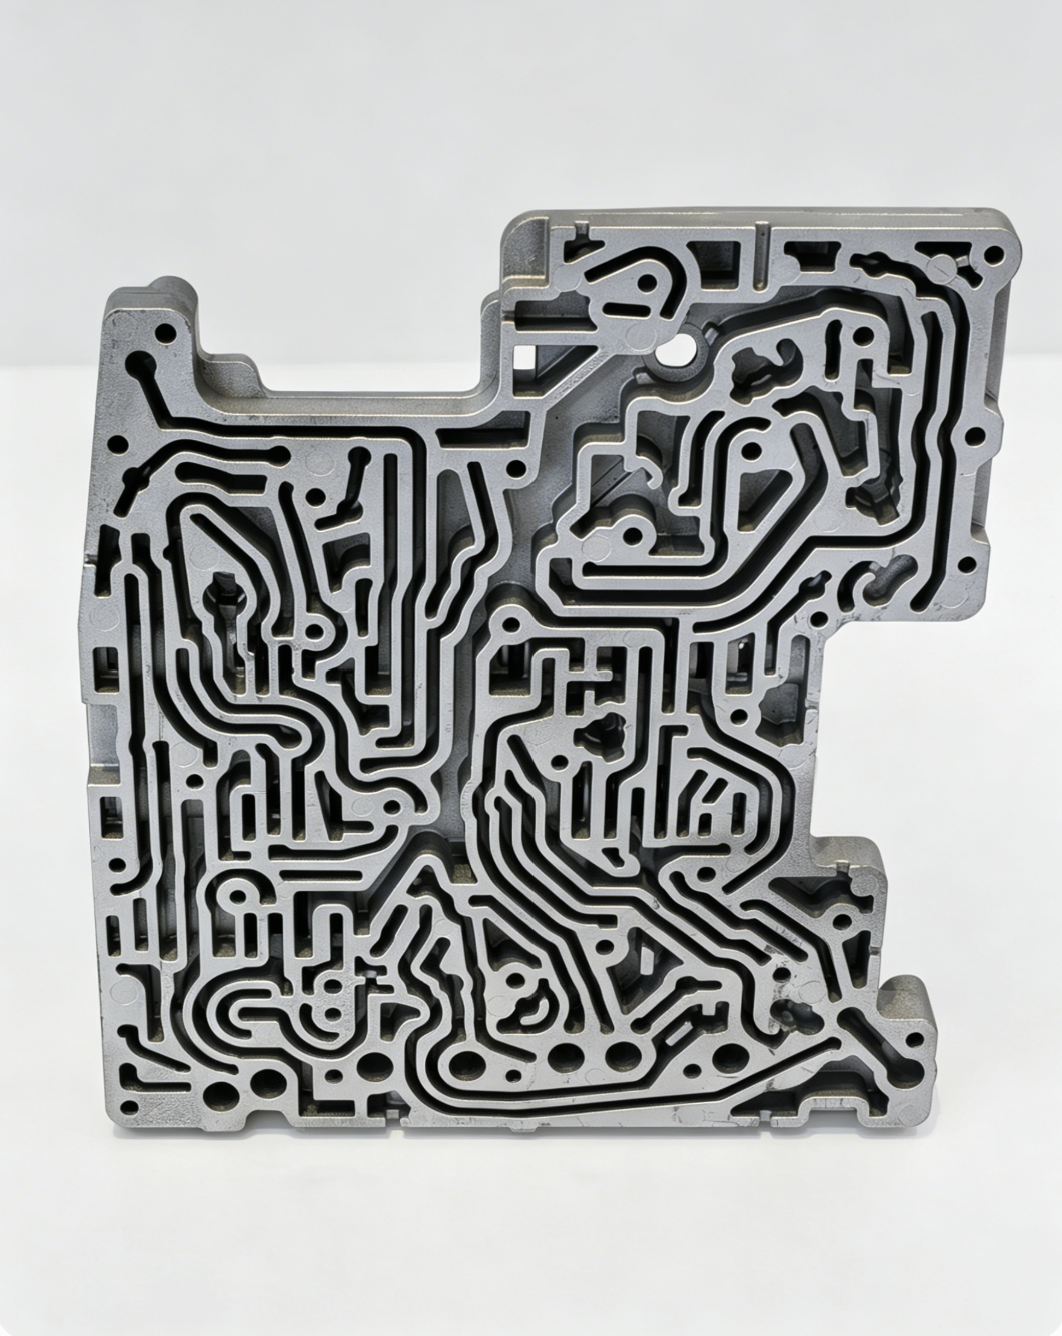
自動車部品が異なると、異なる鋳造および機械加工のアプローチが必要になります。サプライヤーの技術的限界は、歴史的に困難な部品の取り扱いによって示されます。流体力学、厳しい公差、システムの清浄度について、その固有のソリューションを評価する必要があります。一般的な機能は、複雑な自動車要件には対応しません。
流体ハンドリングコンポーネントには、特有の製造上の課題があります。の製造には 自動車エンジンのオイル ポンプ ハウジングのダイカスト 、絶対的な気密性が必要です。油圧を維持するには内部の健全性が必須です。鋳造壁の微小気孔により漏れ経路が生じます。これらの漏れ経路は、圧力低下、流体損失、そして最終的には致命的なエンジン故障につながります。
サプライヤーによる真空ダイカスト技術の使用を監査します。高真空システムは、金属射出のわずか数ミリ秒前に金型キャビティから空気を排出します。これによりガスの閉じ込めが大幅に軽減され、高密度の内部構造が形成されます。スクイズピンの使用状況を評価します。スクイーズピンは、固化のどろどろゾーン中に厚肉部分に局所的な油圧を加えます。これにより、余分な金属が収縮領域に供給され、収縮気孔が完全に排除されます。
リアルタイムの X 線検査の証拠が必要です。オペレーターは、定義されたサンプリング周波数で内部構造をチェックする必要があります。さらに、自動化されたリークテストプロトコルが必要です。出荷前にすべてのポンプ ハウジングの 100% 検証を保証するには、減衰圧力テストまたはヘリウム リーク テストを生産ラインに直接組み込む必要があります。
パワートレイン部品には極めて高い精度が要求されます。 の製造には CNC 機械加工されたトランスミッション ハウジング鋳物 、複雑な内部形状が含まれます。これらの部品には、非常に厳密な幾何学的寸法と公差 (GD&T) が必要です。ベアリングの穴、合わせ面、ノックピンの穴は完全に一致している必要があります。アライメントがずれていると、ギアの早期摩耗、激しい振動、およびトランスミッション全体の故障が発生します。
鋳造工場と機械工場の統合を評価します。鋳造から機械加工へのシームレスな移行により、取り扱いによる損傷や物流の遅延が軽減されます。サプライヤーは社内で 4 軸または 5 軸 CNC マシニング センターを利用していますか?多軸機械により、治具のセットアップが最小限に抑えられます。単一セットアップの加工により、公差の積み重ねが大幅に削減され、すべての重要なフィーチャが完全に同心で互いに平行に保たれることが保証されます。
CMM (三次元測定機) の機能を確認してください。工具の摩耗を早期に発見するには、CNC 機械のすぐ近くでインプロセスゲージを利用する必要があります。統計的プロセス制御 (SPC) データは、すべての重要な側面についてアクティブに監視する必要があります。軸受の内径が管理上限に近づく傾向にある場合、オペレータは欠陥部品が製造される前に工具オフセットを調整する必要があります。
最新の流体およびパワートレイン システムは、微粒子汚染に対して非常に敏感です。残留する加工チップ、鋳造バリ、または研磨媒体は、致命的な故障を引き起こす可能性があります。 1 つの微細なアルミニウムの破片がトランスミッション バルブ本体のスプールに詰まり、車両が動作不能になる可能性があります。サプライヤーが厳密な技術的清浄度基準を遵守しているかを監査する必要があります。
VDA 19.3 または ISO 16232 の清浄度基準に準拠していることを確認します。専用の超音波洗浄ラインを備えている必要があります。これらのラインでは、多段階の洗浄、すすぎ、真空乾燥を使用して、深い内部ギャラリーから微細な粒子を除去します。クリーンルーム検査設備は、粒子汚染を正確に抽出して測定するために必要です。
抽出: 内部通路から粒子を除去するために、制御された圧力下でコンポーネントを特殊な溶媒でフラッシュします。
濾過: 溶媒は目の細かいメンブレンフィルターを通過し、すべての金属および非金属の破片を捕捉します。
分析: 膜は自動顕微鏡下で分析され、サイズビン (例: 100 ~ 200 ミクロン、200 ~ 400 ミクロン) ごとに粒子を計数および分類します。
レポート作成: OEM の最大許容粒子サイズと重量仕様への準拠を証明するために、詳細な清浄度レポートが生成されます。
表面仕上げ能力を評価します。ショットブラスト、陽極酸化処理、電子コーティングなどの厳密に管理されたプロセスが必要です。これらの処理は、厳格な自動車耐食性基準を満たす必要があり、多くの場合、何百時間もの塩水噴霧試験による検証が必要です。
サプライヤーの品質管理システム (QMS) は、事後対応の検査から予防的な欠陥防止に移行する必要があります。ラインの末端の部品まで品質を検査することは不可能です。品質は最初からプロセスに組み込む必要があります。 QMS は、サプライヤーが変動にどのように対処し、修正を実施し、施設全体で継続的な改善を推進するかを決定します。
有効な IATF 16949 認定を確認します。これは自動車供給の絶対的なベースラインです。ただし、ロビーの壁に飾られた証明書だけでは十分ではありません。製造現場での AIAG コア ツールの実際の習熟度を監査する必要があります。これらには、APQP (高度な製品品質計画)、FMEA (故障モードおよび影響分析)、MSA (測定システム分析)、SPC (統計的プロセス管理)、および PPAP (生産部品承認プロセス) が含まれます。
生きている FMEA 文書を探してください。 FMEA は、監査に合格するためだけに作成された静的な書類であってはなりません。これは、社内の不適合や顧客からの苦情が発生するたびに直ちに更新される、動的な実用的な文書である必要があります。現場のオペレーターは、制御計画で特定された重要な特性を理解する必要があります。 PPAP の実行は完璧であり、量産が許可される前に少なくとも 1.33 または 1.67 の工程能力指数 (Cpk) を実証する必要があります。
現場で欠陥が発生した場合、責任を制限するためには迅速な封じ込めが重要です。部品レベルのトレーサビリティの実装を評価します。先進的なサプライヤーは、すべての鋳造品にレーザー エッチングされた DataMatrix または QR コードを使用しています。これらのコードは、中央サーバーに保存されている特定のショット データに直接リンクしています。特定の部品の正確な合金バッチ、機械オペレーター、射出圧力、金型温度、CNC 加工オフセットを追跡できます。
収容手順を見直してください。不適合が検出された場合、疑わしい在庫はどのくらいの速さで隔離されますか?彼らの 8D 問題解決方法論を評価します。表面的な症状に対処するだけでなく、5 つのなぜやイシカワダイアグラムなどのテクニックを使用して真の根本原因を特定する必要があります。是正措置には、鋳造機の PLC ロジックの更新、金型の形状の変更、組立ラインへのポークヨーク センサーの設置など、プロセスの永続的な変更が含まれている必要があります。
OEM (相手先商標製品製造業者) は、サプライ チェーン全体での二酸化炭素排出量の削減をますます義務付けています。サプライヤーの環境への取り組みを評価する必要があります。環境、社会、ガバナンス (ESG) コンプライアンスは急速に厳しい調達基準になりつつあります。鋳造工場は伝統的にエネルギーを大量に消費する作業です。近代的な施設は、持続可能性への明確な取り組みを示す必要があります。
構造上の要件が許す場合は、リサイクルされた二次アルミニウム合金の使用を検討してください。溶解インフラを評価します。リジェネバーナーを備えたエネルギー効率の高い溶解炉により、天然ガスの消費量が大幅に削減されます。閉ループ水冷システムは廃水の排出を最小限に抑え、全体的な水の消費量を削減します。サプライヤーが二酸化炭素排出量を積極的に削減することで、変化する規制状況の中でも長期的な存続が可能となり、貴社が企業の持続可能性目標を達成するのに役立ちます。
金型は鋳造プロセスの中心です。ツールのインフラストラクチャが不十分だと、ツールの早期故障につながります。それは寸法のドリフト、過剰なバリ、および重大な生産遅延を引き起こします。完全に統合されたと提携することで、 自動車用ダイカスト サプライヤー 工具が使い捨て商品ではなく重要な資産として扱われることが保証されます。
多くのファウンドリは、諸経費を削減するためにツールの製造をサードパーティのショップに委託しています。これにより、実装に多大なリスクが生じます。大量生産中に金型が破損すると、外注の工具を使用して巨大な鋼鉄ブロックを町中または国中に輸送する必要があります。その結果、数日または数週間のダウンタイムが発生し、組立ラインが脅かされます。
社内にツールルームを備えたサプライヤーには、明確な利点があります。エンジニアリングの変更をより迅速に実行します。即時の予防メンテナンスを提供します。迅速な修復機能により、ダウンタイムが大幅に短縮されます。コア ピンが破損した場合、ゲートの修正が必要な場合、またはエジェクター ピンが固着した場合、社内の工具メーカーはまったく同じシフトで問題に対処します。この自律性により、サプライ チェーンの回復力が保証され、部品の流れが中断されないことが保証されます。
工具鋼は時間の経過とともに劣化します。溶融アルミニウムを高速かつ極端な温度で繰り返し射出すると、深刻な熱疲労が発生します。これは、金型表面の熱チェック(微小亀裂)として現れ、それが隆起した静脈として鋳造部品に伝わります。サプライヤーが工具寿命をどのように追跡しているかを評価します。 ERP システムにリンクされた自動カウンターを使用して、すべてのダイインサート、スライド、コアピンの正確なショット数を監視する必要があります。
厳密な予知保全スケジュールを検討してください。応力を軽減するために、特定の間隔で金型を機械から取り外す必要があります。表面を再窒化すると硬度が回復し、溶けたアルミニウムが鋼にはんだ付けされるのを防ぎます。摩耗の激しいインサートは、致命的な故障を起こす前に交換する必要があります。プロアクティブなメンテナンス プログラムにより、ツールが保証寿命に達することが保証されます。これにより、最初のショットから 10 万回目のショットまで、部品の品質が完全に一定に保たれることが保証されます。
メンテナンスアクション | 一般的なショット数間隔 | 目的 |
|---|---|---|
目視検査と洗浄 | シフトごと | アルミニウムの堆積物を除去し、エジェクター ピンが壊れていないか確認し、冷却ラインの流れを確認します。 |
マイナーポリッシュと潤滑チェック | 5,000~10,000ショット | 軽度のはんだ付けに対処し、可動スライドがかじりなくスムーズに動作することを確認します。 |
ストレス解消 | 20,000~30,000ショット | ダイを熱処理して内部の熱応力を緩和し、熱チェックを遅らせます。 |
再窒化 | 40,000~50,000ショット | 表面の硬度を回復し、ゲートでの激しいはんだ付けや浸食を防ぎます。 |
インサート交換 | 80,000 ~ 100,000 ショット以上 | 摩耗の激しいコアピンと寸法公差を失ったゲートインサートは交換してください。 |
3D ステップ ファイル、重要な GD&T コールアウトを含む 2D 図面、および特定の技術的清浄度要件を含む包括的な RFQ パッケージを作成します。
最終候補に挙げられた鋳造工場に対してオンサイト技術監査をスケジュールし、自動鋳造セルを物理的に検査し、生きている FMEA 文書を確認します。
以前の大量の自動車パワートレイン プロジェクトからの VDA 19.3 または ISO 16232 清浄度準拠の文書化された証拠を要求します。
ストレス軽減手順を概説した詳細な工具メンテナンス スケジュールを要求し、正確なショット数に基づいてインサート交換間隔を設定します。
A: ベースライン認証は IATF 16949 です。この規格は ISO 9001 に基づいていますが、自動車固有の厳格な要件が追加されています。 APQP、FMEA、PPAP などの AIAG コア ツールの使用が義務付けられています。コンプライアンスにより、サプライヤーは欠陥の防止、変動の削減、サプライチェーンの継続的な改善に重点を置くことができます。
A: サプライヤーは、射出前に金型から空気を排出するために高真空ダイカスト システムを利用しています。スクイズピンを使用して凝固中に局所的な圧力を加え、収縮気孔を排除します。さらに、リアルタイム X 線検査を使用して内部構造を検証し、100% 自動化された減衰圧力リーク テストを生産ラインに統合します。
A: Design for Manufacturability (DFM) は、金型フロー シミュレーション ソフトウェアを利用して、金型を切断する前に鋳造欠陥を予測します。壁の厚さ、ゲートの位置、冷却チャネルを早期に最適化することで、エンジニアはコストと時間のかかる物理的な金型の修正の必要性を排除できます。これにより、発売スケジュールが短縮され、スクラップ率が削減されます。
A: 社内 CNC 加工により、単一ソースによる責任が提供されます。これにより、未加工の鋳造品をサードパーティの機械工場に輸送する際に伴う物流上のリスクや取り扱いによる損傷が排除されます。さらに、社内の 4 軸または 5 軸機械を利用することで、単一セットアップの加工が可能になり、公差の積み重ねが大幅に削減され、厳格な GD&T 準拠が保証されます。
A: これらの規格は、製造部品の粒子汚染の許容限度を定義します。コンプライアンスには、特殊な超音波洗浄ライン、クリーンルーム環境、および顕微鏡分析が必要です。これにより、敏感な流体やパワートレイン システムに致命的な故障を引き起こす可能性がある残留加工チップや鋳造バリが残らないことが保証されます。
A: 真空ダイカストでは、金型キャビティから空気が除去され、溶融アルミニウムの高速射出時のガスの閉じ込めが防止されます。これにより、高密度で気孔のない内部構造が得られます。改善された冶金学的完全性により、膨れを発生させることなく構造コンポーネントを熱処理または溶接できるため、最大の衝突安全性と強度が保証されます。


