


自動車メーカーは、構造の完全性や安全基準を損なうことなく車両の重量と生産コストを削減するという絶え間ないプレッシャーに直面しています。調達チームとエンジニアリング チームは、使い慣れた製造プロセスをデフォルトで使用することが多く、その結果、コストの予測にずれが生じます。金属スタンピングを鋳造と比較して評価するには、工具の償却、二次加工、材料の選択、および部品統合の可能性を理解するために、原材料の単位費用を超えて検討する必要があります。このガイドでは、包括的なライフサイクル費用分析を提供し、両方のプロセスの財務上の現実を比較して、技術バイヤーが特定の自動車用途向けに最もコスト効率の高い製造ルートを決定できるようにします。私たちは、EV バッテリー エンクロージャから構造シャーシ ノードに至るまで、現代の車両アーキテクチャの機械的要求を評価します。間違った製造方法を選択すると、生産ラインが非効率なサイクル、高いスクラップ率、過剰な二次加工に固定されてしまいます。コスト要因を正確に分析することで、ベンダー選択のための明確な枠組みが得られます。これにより、エンジニアリング要件が調達予算と完全に一致し、コストのかかるプロジェクト途中の再設計やサプライ チェーンのボトルネックを回避できます。
工具とユニットコストの関係: スタンピングは一般に、単純な 2D 形状の場合は初期工具コストが低くなりますが、ダイカストではより高い先行投資が必要ですが、複雑な 3D コンポーネントの場合は低いユニットコストを実現します。
部品の統合: ダイカストでは、多くの場合、複数の打ち抜き部品を単一の鋳造部品に組み合わせることで、全体の組み立てコストが削減されます。
二次的な操作への影響: どちらの方法の実際のコストは、CNC 加工や表面仕上げなどの後処理要件に大きく依存します。
生産量の損益分岐点: 各プロセスの財務上の実行可能性は、生産量に厳密に結びついています。調達の決定には正確な損益分岐点分析が必須です。
製造方法を評価するには、生産ライフサイクル全体を見る必要があります。初期ツールはパズルの 1 ピースにすぎません。材料の選択と設計の複雑さは、最終的な数値に大きく影響します。サイクルタイムは、シフトごとに生産する部品の数を決定します。サイクルが速いほど、より多くのユニットにわたる固定間接費が薄れます。プロセスに手作業による介入や複雑な組み立てが必要な場合、人件費はすぐに増加します。スクラップ率は、材料の利用状況と原材料の購入要件に直接影響します。多くの場合、二次加工によって最終的な部品ごとの費用が決まります。部品ごとの見積もりのみに基づいてプロセスを評価するのは危険です。長期にわたる工具のメンテナンスと工具の平均寿命を考慮する必要があります。組み立て作業も最終計算において大きな役割を果たします。安価な個々の部品には、高価な下流の溶接または固定が必要になる場合があります。製造現場では、機械の時給、エネルギー消費量、オペレーターの賃金を追跡します。アルミニウムを溶解するには、機械プレスを稼働させる場合と比較して、大量のエネルギーを投入する必要があります。ただし、プレスには連続的なコイル供給とスクラップ除去システムが必要です。各マシンタイプの床面積、補助装置、メンテナンススケジュールを考慮する必要があります。
コストを比較する前に、ベースラインのエンジニアリング要件を確立します。構造強度により、材料の選択と最小の壁の厚さが決まります。重量制限により、より軽い合金やより薄い板金ゲージの必要性が高まっています。熱伝導率はエンジンブロックとバッテリーエンクロージャーにとって不可欠です。寸法公差によって、二次加工が絶対に必要かどうかが決まります。プロジェクトのライフサイクルの早い段階で財務上の制約を定義します。設備投資の制限により、事前にツールに費やすことができる金額が決まります。運用支出目標は、ユニット生産目標の指針となります。これらの制約のバランスを取ることで、実行可能な製造戦略が保証されます。エンジニアリングのニーズと調達予算を調整する必要があります。これらの基準を定義しないと、コストのかかるプロジェクト途中の再設計につながります。降伏強さ、引張強さ、伸びの特性を調べます。衝突構造は、衝撃エネルギーを吸収するために高い伸びを必要とします。ブラケットには、振動下でコンポーネントを所定の位置に保持するのに十分な降伏強度が必要です。プロセスを部品の機械的現実に一致させます。
硬化鋼の金型には多額の先行投資が必要です。キャビティの複雑さによって、最終的な工具への投資が決まります。複雑な形状には、複雑な金型設計、スライドコア、エジェクターピンシステムが必要です。このため、より単純な単一キャビティ金型よりも初期費用が高くなります。工具の寿命は長期的な財務計算において重要な要素です。極度の熱サイクルにより、熱疲労により最終的に金型の表面が劣化します。大量生産では定期的なメンテナンスと最終的な金型の交換が必要になります。工具修理の予算を立てることで、中断のない生産が確保され、サプライ チェーンのボトルネックが防止されます。これらの高額な初期費用を何百万もの部品にわたって償却することで、プロセスが実行可能になります。部品あたりの工具費用は、量が増えるにつれて大幅に減少します。これらの金型は、高級 H13 工具鋼から機械加工されています。溶融金属の熱衝撃に耐えるために厳しい熱処理が施されています。また、ダイブロック内の複雑な水冷チャネルを設計して機械加工する必要もあります。適切な熱管理により、キャビティ表面のはんだ付けや熱チェックが防止されます。
溶融金属を高圧で射出することで、迅速なサイクルタイムが可能になります。このスピードにより、大規模な人件費が大幅に削減されます。自動化された抽出、焼き入れ、トリミングにより、手動介入がさらに削減されます。このプロセスでの材料利用は、サブトラクティブ法と比較して非常に効率的です。ランナー、スプルー、フラッシュは社内で簡単にリサイクルできます。このリサイクル可能性により、原材料費が大幅に相殺されます。高速生産により、非常に有利な単価が実現します。 自動車用ダイカストは、 生産量が大規模なセットアップに見合った場合に優れています。このプロセスでは、材料の無駄を最小限に抑えながら、時間あたりの生産量を最大化します。ショット重量と実際の部品重量を計算します。ビスケット、ランナー、オーバーフローは、多くの場合、部品自体と同じ重さになります。余分な金属を溶かし、注入し、トリミングして、すぐに炉に戻します。再溶解にかかるエネルギーコストは重要な要素ですが、原材料が失われることはありません。
現代の自動車の軽量化への取り組みは、アルミニウム合金に大きく依存しています。この材料のコスト対重量の利点は、現代の車両構造では否定できません。車両の軽量化により、燃料効率が向上し、電池の航続距離が延長されます。カスタムのアルミニウム配合により、原材料費と特定の機械的ニーズのバランスがとれます。これらの合金は、EV コンポーネントやエンジン部品に優れた放熱性をもたらします。の製造には カスタムの自動車用アルミニウム ダイカスト部品 、正確な熱管理が必要です。初期の材料費は、車両の性能向上によって簡単に相殺されます。エンジニアは、厳しい衝突安全基準を満たすために正確な合金配合を指定します。シリコンと銅の添加により、鋳造性と最終部品の強度が向上します。一般的な構造コンポーネントには A380 を使用することが多く、より高い延性が必要な場合には A356 を使用します。真空アシスト技術により、注入前にキャビティから空気を抜きます。これにより、内部の気孔率が減少し、より薄い壁セクションが可能になり、部品の重量がさらに削減されます。
スタンピング金型は、複雑さに基づいて個別の投資段階に分類されます。シンプルな単一ステーションのブランキング ダイは、最も低いエントリ ポイントを表します。これらは、フラットな基本的なプロファイルに適しています。複合ダイには、切断と成形を組み合わせた操作に適度な投資が必要です。多段順送金型は、スタンピング カテゴリの中で最も高い先行投資を必要とします。金型プロセスの数は、工具費用と直接相関します。ステーションが追加されるたびに、必要なエンジニアリング、機械加工、および組み立てが増加します。複雑なマルチベンド部品の設計では、事前のツーリングが急激に増加します。ただし、これらの投資は一般に、溶融金属に使用される硬化射出成形金型よりも低いままです。スタンピングは中量生産の参入障壁を低くします。順送金型は、重量鋼製の金型シュー、精密研磨されたパンチ、金型ブロック、およびバネ式ストリッパーで構成されています。金属ストリップがステーションからステーションへと進むときに、金属ストリップが完全に位置合わせされるようにパイロット ピンを設計する必要があります。
スタンピングプレスは極度の速度で動作し、多くの場合 1 分間に数百回のストロークを完了します。連続的なコイル供給により、労働力と機械時間のコストが削減されます。各ストロークでほぼ完成した部品が生成され、スループットが最大化されます。 4 スライド機械スタンピングなどの特殊な技術には、独自の利点があります。マルチスライドスタンピングにより、特定の複雑なコンポーネントの工具費用が削減されます。自動車のクリップ、ブラケット、電気端子は、この方法から大きな恩恵を受けます。従来の順送スタンピングレイアウトと比較して材料の無駄を削減します。これらの効率により、大量の均一な厚さの形状に対するスタンピングの競争力が高まります。生産速度が速いため、諸経費が驚くほど早く削減されます。巨大なスチールまたはアルミニウムのコイルをアンコイラーにロードし、ストレートナーに通して、直接プレスに送ります。機械は継続的に稼働します。コイルを交換したり、定期的に金型のメンテナンスを行う場合にのみ停止します。
板金の端材は、ブランキングプロセス中に避けられないスクラップを生成します。金属ストリップ上の部品のレイアウトにより、材料の歩留まりが決まります。ネスティングが不十分だと、材料の大幅な無駄が発生し、ユニットあたりの費用が高くなります。スクラップ率は、部品の最終的な経済的実行可能性に直接影響します。スタンピングは、壁の厚さが変化するため、厳しい制限に直面しています。厚い取り付けボスや薄い冷却フィンが必要な部品をスタンピングすることはできません。複雑な 3D 形状では、多くの場合、複数のスタンピング操作や二次結合が必要になります。深絞り加工では材料が伸び、裂けたり、薄くなったり、構造が弱くなる危険があります。これらの制限により、設計が強制された場合、初期のツールの節約が相殺される可能性があります。部品を打ち抜いた後に残ったスケルトンのスクラップはゴミ箱に入れられます。それをリサイクル業者に売り戻しますが、その価格は元のコイルの数分の一です。材料の成形性により、外周に亀裂を生じさせずに金属をどの程度強く曲げることができるかが制限されます。
3 つの別々のブラケットのスタンピングと溶接にかかる費用を比較してください。次に、これを 1 つの統合されたコンポーネントをキャストする場合と比較してください。部品を統合することで、組み立ての手間、溶接消耗品、固定金具が不要になります。溶接には追加の治具、熟練労働者、および厳格な品質チェックが必要です。ファスナーは不必要な重量を追加し、潜在的な機械的故障点をもたらします。単一の複雑な部品を鋳造することで、これらの下流コストが完全に削減されます。一体化されたコンポーネントにより、構造剛性と長期信頼性が向上します。多額の工具投資は、多くの場合、組み立ての大幅な節約によって正当化されます。調達チームは、個々の部品の価格だけでなく、組み立てられた総コストを計算する必要があります。これはモーターマウントやサスペンションノードで常に見られます。プレス加工されたアセンブリには、ロボット MIG 溶接セル、カスタム溶接治具、および破壊溶接テストが必要です。単一の鋳造ノードが組立ラインに直接投入され、3 つのサブコンポーネントと 12 の溶接が排除されます。
損益分岐点の計算は、プロセスを正確に選択するために不可欠です。これは、より高い工具費用が相殺される生産量です。単位費用が低いと、最終的には初期資本支出を上回ります。少量から中程度の量のシナリオでは、スタンピングまたは代替製造方法が優先されます。限られた生産量を生産する場合、通常、資本支出が低い方が財務上の議論に勝ちます。大量生産では、利点が溶融金属の射出に大きく移ります。正確な予測により、コストのかかる製造戦略のずれを防ぎます。予測される生産量を常に工具の償却スケジュールと照らし合わせてください。損益分岐点の計算を誤ると、プロジェクトの収益性が損なわれます。総工具コストを取得し、それを予想される生産実行で割ります。それをピース価格に追加します。必要な部品が 2 万個だけの場合は、順送金型が合理的です。 5 年間で 200 万個の部品が必要な場合、重い射出成形金型は最初の 1 年で元が取れます。
評価指標 | 自動車用ダイカスト | 金属スタンピング |
|---|---|---|
初期工具投資 | 高(複合焼入鋼金型) | 低~中程度(進行段階に応じて) |
単価(大量) | 非常に低い | 非常に低い |
幾何学的複雑さ | 優れた (可変肉厚、内部機能) | 限定的 (均一な厚さ、ほとんどが 2D プロファイル) |
部品統合の可能性 | 高 (複数のパーツを 1 つに結合) | 低い(多くの場合二次溶接/締結が必要) |
材料収量と廃棄物 | 高歩留まり (ランナー/スプルーは社内でリサイクルされます) | 中程度の収量(不可避のスケルトンスクラップ) |
仕上げ作業は最終部品の費用に大きな影響を与えます。プレスされたシートメタルは、コイルからそのまま自然で滑らかな表面仕上げを提供します。鋳造部品は多くの場合、厳しい外観基準を満たすために二次処理が必要です。ショットブラストはバリを取り除き、表面の質感を均一にします。振動仕上げにより、粗いエッジが滑らかになり、全体の美しさが向上します。メッキまたは粉体塗装により、必要な耐食性と視覚的魅力が得られます。これらの二次的な作業により、全体の生産コストに労力と時間が追加されます。を実現するには 自動車用精密鋳造品の滑らかな表面 、これらの特定の仕上げステップを考慮する必要があります。最初の見積もり段階でこれらの作業の予算を立てる必要があります。私たちは何千もの部品をセラミックメディアで満たされた巨大な振動槽に積み込みます。メディアは部品をきれいにこすり、トリムプレスによって残った鋭利なバリを取り除きます。サイクル時間は長くなりますが、最終的な組み立てまたはコーティングの準備が整った部品が提供されます。
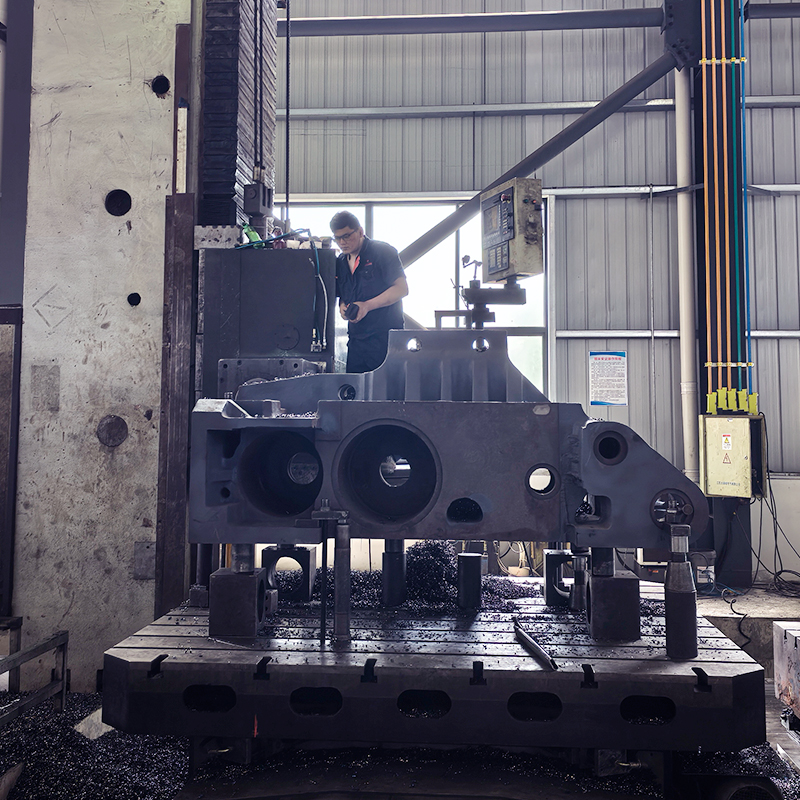
公差が厳しい場合、後工程の機械加工が必須となることがよくあります。これにより、サイクル タイム、治具費用、人件費が単価に追加されます。重要な合わせ面は完全に平坦で、寸法が正確である必要があります。 CNC 機械加工されたトランスミッション ハウジング鋳物は、 この要件の代表的な例として機能します。内部ベアリングジャーナルと取り付け面には正確な寸法が必要です。二次加工費用は、コンポーネントの最終的な財務計算に大きな影響を与えます。設計段階での機械加工フィーチャを最小限に抑えることは、コスト管理にとって重要です。製造容易性を考慮した設計により、高価な二次減算演算への依存が軽減されます。当社は、横型マシニングセンター内で生の鋳物を保持するためのカスタム油圧治具を設計します。 CNC ミルは取り付けパッドの反対側を向いて、ネジ穴をドリルおよびタップします。部品が CNC マシンに置かれるたびに、収益に直接コストが追加されます。
一般的な欠陥は 2 つの製造プロセス間で大きく異なります。溶融金属の射出は内部気孔と低温シャットの問題に悩まされます。スタンピングは、材料のスプリングバック、過度の薄化、エッジの破れなどの課題に直面しています。欠陥率は、スクラップ費用と全体的な材料歩留まりに直接影響します。重要な自動車構造部品には非破壊検査が必要です。 X 線検査では、厚肉鋳造部品の内部気孔を検出します。これらの厳格な品質管理措置により、運営コストが増加します。生産の初期段階で欠陥を軽減すると、大幅な資本が節約され、リコールが防止されます。自動車サプライヤーにとって、堅牢なプロセス制御パラメータは交渉の余地がありません。床の上で部品を切り出し、顕微鏡で検査します。当社では三次元測定機を使用して、幾何学的寸法と公差を検証します。スタンピングプレスのオペレーターがコイルに適切に潤滑しないと、金型がかじり、金属が裂けてしまいます。
ツーリングのリードタイムは、新車の発売に伴う重要な機会費用に相当します。通常、金型の製造と検証には、スタンピング金型よりもはるかに長い時間がかかります。複雑なキャビティ加工、EDM 加工、熱処理により、スケジュールが延長されます。検証フェーズでは、完璧な寸法を達成するために複数回のサンプリングの繰り返しが必要です。ラピッドプロトタイピングにより、重要な検証段階でのリスクが軽減されます。ソフトツーリングにより、硬鋼生産金型に投入する前に物理的テストが可能になります。これらの戦略は、コストのかかるツールの手戻りや悲惨な生産遅延を防ぎます。製品の発売スケジュールにリードタイムを織り込むことは、成功のために不可欠です。当社では、生産量を出荷する前に、完全な生産部品承認プロセスを実行します。プロセスが安定しており、見積もられた速度で実行できることを証明する必要があります。ツールの構築を急ぐと、常に部品の品質が低下し、フロア上でダイが破損する結果になります。
エンジニアリング チームと製造性を重視した設計の厳密なレビューを実施し、部品統合の機会を特定します。
工具の償却と原単位費用を明確に分けて、サプライヤーに詳細な見積もりを依頼してください。
いずれかの製造プロセスに資本を投じる前に、正確な量の損益分岐点を計算してください。
ライフサイクル費用を正確に予測するために、二次加工と表面仕上げのニーズをすべて評価します。
プロジェクトのリードタイム制約を評価して、金型の製造が車両の発売スケジュールに適合するかどうかを判断します。
A: スタンピング金型は、特に単純な 2D プロファイルの場合、一般に初期投資が少なくて済みます。硬化鋼射出成形金型は、複雑なキャビティ加工、水ライン、および熱要件により、大幅に高い初期資本支出が必要になります。正確な違いは、部品の複雑さ、サイズ、必要なプログレッシブ ステーションの数に大きく依存します。
A: コンパウンド ダイは、1 つのステーションで 1 回のストロークで複数の切断または曲げを実行するため、平らで適度に複雑な部品に最適です。プログレッシブダイは、複数の連続ステーションを通して金属ストリップを移動させます。そのため、段階的な成形、穴あけ、ブランキングを必要とする大量の複雑な形状に最適です。
A: 損益分岐点は、部品の複雑さと統合の可能性によって異なります。一般に、数十万ユニットを超える大量生産では、多額の初期工具投資が正当化されます。このプロセスは、ユニットあたりのコストを大幅に削減し、サイクルタイムを短縮し、下流の組み立て労働力を削減することでこれを実現します。
A: いいえ。エンジン コンポーネントは通常、さまざまな壁厚、複雑な内部冷却チャネル、および巨大な構造剛性を必要とします。スタンピングは、均一な板金厚さに限定されます。複雑な 3D 形状、厚い取り付けボス、またはエンジン ブロックやトランスミッション ハウジングに必要な熱質量を複製することはできません。
A: 二次加工では、基本ユニットに労働力、加工時間、および治具費用が追加されます。部品の合わせ面やベアリング ジャーナルで厳しい公差を実現するために大規模な CNC フライス加工が必要な場合、これらの二次作業が初期の鋳造費用を超える場合があります。機械加工されたフィーチャを最小限に抑えることが重要です。
A: 鋳造は一般に、ランナー、スプルー、フラッシュを社内ですぐに溶かしてリサイクルできるため、材料の利用効率が高くなります。スタンピングでは、避けられない板金の端材やスケルトンのスクラップが発生します。このスクラップを減価償却価格でリサイクル業者に販売する必要があるため、正味の材料廃棄物が増加します。


