


世界の自動車部門の軽量化と電動化への急速な移行は、中国にある大規模なアルミニウムと亜鉛のダイカストインフラに大きく依存しています。調達管理者は、真のティア 1 およびティア 2 の自動車ファウンドリを、実際の製造業者を装っている下位の商業鋳造会社や商社から分離しようとすると、明確な課題に直面します。間違った製造パートナーを選択すると、高いスクラップ率、深刻な工具紛争、深刻なサプライチェーンのボトルネックに直接つながります。資本を投入する前に、これらのサプライヤーを精査する信頼できる方法が必要です。このガイドは、中国のトップ評価するための証拠に基づいたフレームワークを提供します 自動車ダイカスト企業を。私たちは、彼らの技術力、地域の製造の専門性、オフショア生産のリスクを軽減するための実証済みの戦略を分析します。
認証がベースラインです: 有効で検証可能な IATF 16949 認証と関連する輸出コンプライアンス (ヨーロッパ市場向けの CE マーキングなど) を保持している製造業者のみが最終リストに掲載されます。
NEV の能力は新しい標準です: 大規模な新エネルギー車のダイカスト部品 (バッテリー ハウジングなど) を製造できる能力は、メーカーが超高トン数の機械 (ギガキャスティング) と高度な真空鋳造技術に投資していることを示しています。
材料の多様性: 一流の鋳造工場は、アルミニウム (軽量化、構造的完全性) と亜鉛 (高精度、複雑な形状) の両方のダイカストに対して、明確で最適化されたワークフローを実証しています。
工具の所有権は重要です。金型の所有権、メンテナンス スケジュール、知的財産保護を事前に明確にすることで、ベンダーのロックインや隠れたコストを防ぎます。
二次作業が重要: 社内で CNC 加工と表面仕上げを行う鋳造工場は、これらの重要な最終ステップを外部委託する鋳造工場よりも優れた品質管理と短いリードタイムを提供します。
自動車の製造には、厳格なプロセス管理と欠陥ゼロの許容範囲が必要です。ファウンドリを評価する場合、IATF 16949 認定が絶対的な最低限のベースラインとして機能します。この基準により、施設は継続的な改善プロトコル、欠陥防止戦略、およびサプライチェーン全体にわたるばらつきの削減に基づいて運用することが義務付けられます。 ISO 14001 準拠は責任ある環境管理を示しており、世界の OEM によってますます義務付けられている指標です。ヨーロッパの組立ラインに出荷されるコンポーネントの場合、メーカーが CE マーキング要件を満たす能力を検証する必要があります。
壁に貼られた証明書だけを眺めてはいけません。高度な製品品質計画 (APQP) および生産部品承認プロセス (PPAP) の実践的な日常的な実装を評価します。これらのフレームワークは、サプライヤーがお客様のエンジニアリング設計仕様を理解し、再現可能な製造プロセスを維持していることを証明します。フロアを歩き回って、社内の計測研究所を評価してください。有能な自動車鋳造業者は、金属を流し込む前に、寸法検証のための三次元測定機 (CMM)、内部収縮気孔を検出するための X 線検査装置、および合金組成を検証するための発光分光計を操作する必要があります。
ダイカスト部品の構造的完全性と寸法精度は、金型の品質に完全に依存します。製造容易性設計 (DFM) フェーズでは、一流メーカーは Magmasoft や AnyCasting などの高度なモールド フロー解析ソフトウェアを実行します。これらのシミュレーション ツールは、熱力学、金属流動速度、凝固パターンをマッピングします。これにより、エンジニアは鋼鉄の単一ブロックを切断する前に、コールドシャット、はんだ付け、空気の閉じ込めなどの欠陥を予測して排除できます。
ダイの寿命については、契約上の明確な期待を確立する必要があります。 NADCA 207 規格に従って熱処理された高品質の H13 工具鋼ダイスには、ショット寿命が保証されています。部品の複雑さと合金の攻撃性に応じて、アルミニウムの場合は 80,000 ~ 100,000 回のショットが予想されます。次の基準を使用して、鋳造工場の内部工具室の能力を評価します。
金型修理専用の多軸 CNC ミルと EDM マシンを利用できます。
実際のショット数に基づいて予防メンテナンスのスケジュールを文書化します。
社内の熱応力緩和機能により、ダイ表面のヒートチェックを防止します。
抜き勾配と表面仕上げの要件を維持するための専用の研磨ステーション。
コンポーネントのサイズ、重量、幾何学的複雑さをメーカーのマシンパークに一致させると、過剰なバリや寸法の歪みが防止されます。さまざまなロック力の範囲は、多用途で資本力のあるサプライヤーであることを示しています。巨大な構造コンポーネントのギガキャスティングの出現には、大規模なインフラストラクチャを備えた専門施設が必要です。
機械トン数 | 代表的な自動車部品 | 必要な自動化レベル | 予想サイクルタイム |
|---|---|---|---|
200T~400T | センサーハウジング、小型ブラケット、インテリアトリム | 標準(ロボット抽出) | 速い (15 ~ 30 秒) |
600T~1000T | ウォーターポンプ、オイルポンプハウジング、ステアリングコラム | 高(自動取鍋、散布) | 中 (40 ~ 70 秒) |
1200T~2500T | トランスミッションケース、エンジンブロック、サブフレーム | フルセル (真空アシスト、熱制御) | 遅い (80 ~ 120 秒) |
3500T - 7000T+ | バッテリーエンクロージャ、ギガキャストフロント/リアアンダーボディ | 超高(焼入れ・トリミング一体化) | 非常に遅い (120 秒以上) |
自動化レベルは、サイクルタイムの一貫性と欠陥率に直接影響します。ロボット取鍋、自動金型スプレー、ロボット部品抽出を備えた生産セルを探してください。手動操作では、ダイカストサイクルに深刻な熱変動が生じます。自動スプレーにより、一貫した離型剤の塗布が保証され、最適な金型温度が維持され、表面の膨れを防止しながら工具寿命が延長されます。
鋳造工場は、熱要件や取り扱い手順が大きく異なるため、特定の金属族に特化しています。 ADC12、A380、A356 などのアルミニウム合金の取り扱いを評価します。アルミニウムは、シャーシコンポーネント、エンジンブロック、構造軽量化の取り組みに必要な高い強度重量比を提供します。溶融金属処理プロセスを評価します。溶存水素と酸化物を除去して鋳造品の最終的な機械的特性を改善する回転式脱気およびフラックスステーションを探してください。
極度の精度、薄肉、優れたメッキ特性を必要とするコンポーネントには、Zamak シリーズのような亜鉛合金が主流です。亜鉛ははるかに低い温度で鋳造できるため、金型の寿命が大幅に延長され、最小限の抜き勾配で複雑な形状が可能になります。鋳造工場のホットチャンバー ダイカスト能力を評価します。ホットチャンバー機械は、アルミニウム製コールドチャンバー機械では到底かなわない、内装トリム、電子ハウジング、複雑な機械アセンブリに必要な厳しい公差を実現します。
中国のダイカスト業界の上層部は、大規模な世界的サプライチェーンをサポートできる巨大ファウンドリと統合複合企業で構成されています。 BYD Company Limited や Foxconn Technology Group などの企業は、高度に自動化された大量生産施設を運営しています。同社の事業は、大規模な構造コンポーネントと電気自動車の統合に重点を置いています。これらの大手企業は、最低注文数量の少なさよりも規模、垂直統合、積極的な生産増加が優先される大規模な OEM 契約に最も適しています。
国家支援企業や重工業大手もこの分野を支配している。中国アルミニウム公司 (チャルコ)、中国第一汽車グループ、上海汽車汽車、および COSCO 造船所グループは、巨大な工業用鋳造インフラを保有しています。これらは広範な垂直統合を提供し、原材料の製錬および合金化から最終コンポーネントの組み立てまですべてを制御します。万向グループや濰柴動力などの伝統的な自動車大手は、大型商用車や複雑なパワートレインの鋳造において数十年にわたる深い専門知識をもたらしています。
中国には、巨大ファウンドリ以外にも、精密自動車部品を専門とする明確な地域拠点があるのが特徴です。寧波地域、特に北侖地区は、中国のダイカスト金型の中心地として機能しています。原材料サプライヤー、工具メーカー、表面仕上げ業者が地理的に集中しているため、寧波を拠点とする鋳造会社は中量から大量のアルミニウム部品の競争力の高い製造を提供できます。
上海と福建のハブは、先進製造の新興センターとして運営されています。これらの施設は、主要なダイカスト作業とハイエンドの多軸 CNC 加工を統合し、厳格な輸出コンプライアンス基準を持つ顧客に対応します。さらに南にある東莞と深センの施設は、高精度で複雑な形状を専門としています。これらの企業は、この地域のエレクトロニクス製造の伝統を活用して優れた表面仕上げを提供し、国内の電気自動車市場と高効率の輸出需要の両方に応えています。
電動モビリティへの移行には、大型で薄肉で、複数の機能を単一の鋳物に統合できる構造コンポーネントが必要です。これらの部品の主な成功基準は、反りや寸法の歪みを生じることなく広い表面積を鋳造できることです。メーカーは、さまざまな肉厚にわたって均一な凝固を保証するために、巨大な金型内の熱管理を熟知していることを証明する必要があります。
これらの部品のサプライヤーを評価するときは、高真空ダイカストにおけるサプライヤーの専門知識に焦点を当ててください。標準のダイカストは金属内部に空気を閉じ込めるため、部品に高温の T6 熱処理や溶接が行われると、重大な膨れが発生します。真空システムは、金属射出の数ミリ秒前に金型キャビティから空気を排出し、その結果、高密度で溶接可能、熱処理可能な構造部品が得られます。このレベルのテクノロジーを必要とする一般的なアプリケーションには、バッテリー エンクロージャ、ショック タワー マウント、モーター ハウジングなどがあります。信頼性の高い 新エネルギー車のダイカスト部品を調達するには 、工場現場でこれらの特定の真空および熱処理能力を検証する必要があります。
パワートレインのコンポーネントは、高い応力、極端な温度、一定の流体圧力下で動作します。ここでの重要な成功基準は、内部気孔率と絶対的な耐圧性を厳密に制御することです。微細な内部空隙であっても、動作負荷がかかると流体漏れや致命的な機械的故障につながります。鋳造工場は、高度なゲート設計と局所的なスクイズピンを利用して、凝固中に溶融金属を厚い部分に供給し、収縮気孔を防ぐ必要があります。
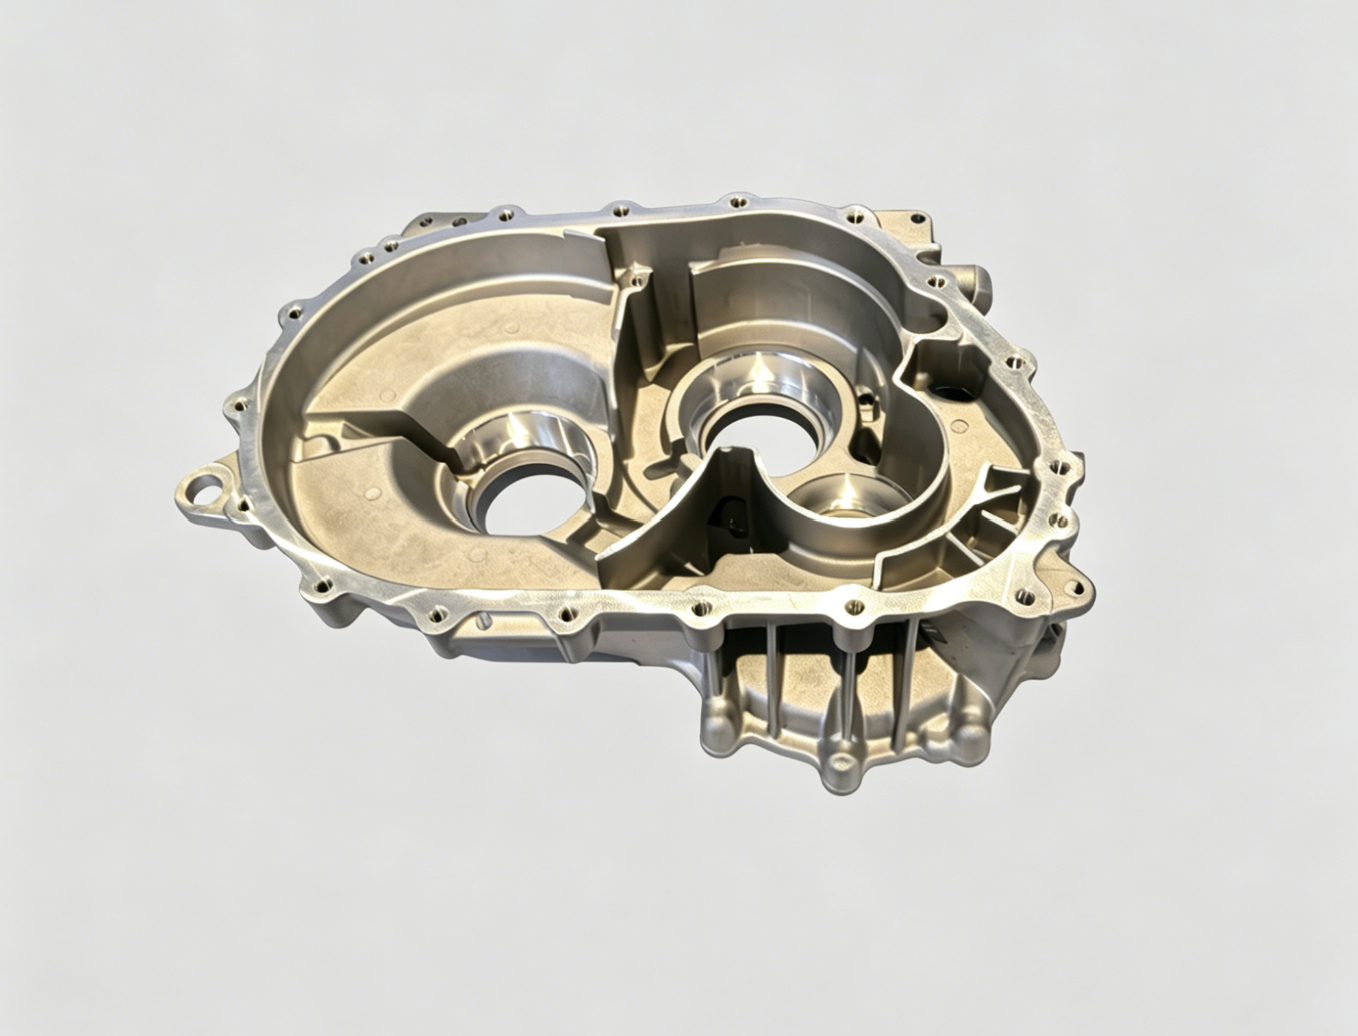
キャスト後の二次操作も同様の重みを持ちます。社内で精密 CNC 加工を実行できるため、合わせ面がガスケットやシールに必要な厳しい幾何公差を確実に満たすことができます。効率的かつ高精度な金属除去を実現するマルチパレット横型マシニングセンタを活用した設備をお探しください。一般的な用途には、トランスミッション ケース、ウォーター ポンプ ハウジング、 自動車エンジン オイル ポンプ ハウジング ダイカストなどがあります。これらの用途では、寸法安定性がエンジンの性能と寿命に直接影響します。
内装トリム、外装ドアハンドル、目に見えるセンサーハウジングには、完璧な外観と環境腐食に対する堅牢な耐性が必要です。装飾部品の成功基準は、金型から取り出した直後の表面の完全性を中心にしています。フローマーク、コールドシャット、膨れなどの表面欠陥は、後続のめっきまたは塗装プロセス中に拡大し、即時不合格につながります。
メーカーの金型温度制御の熟練度および高度な離型剤の使用を評価します。正確な熱管理により、金属の早期凝固が防止され、合金が複雑な細部にシームレスに充填されます。この分野に優れた鋳造工場は、銅ニッケルクロムめっき、粉体塗装、または陽極酸化処理を施す前に手作業で研磨する必要が最小限に抑えられる、 滑らかな表面の自動車用精密鋳造品を製造してい ます。品質管理プロセスには、標準化された照明下での厳格な目視検査と、長期的な耐食性を検証するための塩水噴霧試験が含まれている必要があります。
オフショアで調達する場合の一般的なリスクは、金型の所有権をめぐる曖昧さです。一部の鋳造工場では、工具の所有権を保持することで、初期の部品価格を補助しています。これにより、深刻なベンダーロックインが生じます。品質の低下や生産の遅延が発生した場合、まったく新しい金型に投資することなく別の施設に生産を移すことは不可能になります。さらに、保護されていない CAD 設計は競合他社に簡単に漏洩します。
技術図面を共有する前に、これらのリスクを軽減してください。中国の管轄区域内で法的強制力のある明示的な NNN (非開示、非使用、非回避) 契約の草案を作成します。工具の請求書が部品製造の請求書とは完全に分離されていることを確認してください。商業契約には、金型の絶対的な所有権を明記する必要があり、これには、違約金なしでいつでもサプライヤーの施設から金型を物理的に除去する権利も含まれます。
多くの調達管理者は、最初のゴールデン サンプルは PPAP 要件を完全に満たしていても、その後数か月にわたって量産品質が徐々に低下するという現象を経験しています。この品質の低下は、通常、不適切な工具のメンテナンス、安価な二次合金の不正な代替、またはバリ取りや熱応力除去などの重要な二次プロセスのスキップによって発生します。
厳格な継続的検証プロトコルを実装することで、欠陥率の上昇に対抗します。第三者による定期的な出荷前検査 (PSI) をランダムにスケジュールします。契約上、鋳造工場に対し、すべての生産バッチについて包括的な材料証明書、分光計の測定値、および X 線検査レポートを提供するよう要求します。自社のエンジニアまたは信頼できる第三者監査人を通じて工場現場での存在を維持することで、承認された製造プロセスが変更されないことが保証されます。
初期の製造見積の最低額のみに基づいてベンダーを選択すると、多くの場合、組立ラインが中断され、運営費が膨らむことにつながります。低い EXW (Ex Works) 個数価格は、国際物流、納品時の高いスクラップ率、通信遅延やタイムゾーンの違いによって失われるエンジニアリング時間の広範な現実を無視しています。
調達決定による包括的な運用への影響を計算します。海上貨物の変動、輸入関税、内陸輸送を考慮します。リードタイムの延長と港湾の遅延の可能性を相殺するために必要なバッファ在庫を考慮します。サプライヤーの英語を話すエンジニアリング サポートと技術的な質問に対する応答性を評価します。コミュニケーション能力が高く、信頼性の高い鋳造工場からのピース価格がわずかに高くなると、多くの場合、サプライ チェーンが大幅に安定して効率的になります。
新しいビジネスを受注する前に、メーカーのエンジニアリング対応力と技術的能力をテストするために、レガシー部品の DFM レビューを要求することで RFQ プロセスを開始します。
有効な IATF 16949 および ISO 14001 証明書を発行認証機関に直接検証して、信頼性と準拠範囲を確認します。
独自の CAD ファイルや技術仕様を潜在的なサプライヤーと共有する前に、中国で法的強制力のある明示的な NNN 契約の草案を作成し、締結します。
金型の開始と資金移管を承認する前に、商業契約で詳細な金型流動解析レポートと明示的な金型所有権条項を要求します。
A: 自動車用ダイカスト金型の標準リードタイムは、部品の複雑さと金型のサイズに応じて 4 ~ 8 週間です。簡易ブラケットの場合は約4週間かかります。マルチスライドアクションを必要とする複雑なエンジンブロックやトランスミッションハウジングの場合、8~10週間かかります。この期間には、設計、機械加工、熱処理、および最初の T0 サンプル実行が含まれます。
A: 信頼できる IATF 16949 認定ファウンドリは、包括的なドキュメント パッケージを提供することで PPAP を処理します。これには、プロセス フロー図、FMEA、制御計画、寸法検査結果、材料認証、初期プロセス能力調査 (Cpk/Ppk) が含まれます。大量生産が開始される前に、OEM の承認を得るためにこれらの文書をマスター サンプルと一緒に提出します。
A: MOQ は鋳造工場の規模と機械のトン数によって大きく異なります。地域の専門鋳造業者は、小型コンポーネントの場合、1 回あたり 1,000 ~ 3,000 個の MOQ を受け入れます。 Tier-1 メガファウンドリは、高度に自動化された大トン数の生産セルでのセットアップ時間を正当化するために、多くの場合 10,000 個から始まるはるかに大量の量を必要とします。
A: 鋳造工場に対し、注がれた金属のバッチごとに発光分光計によって生成された化学組成レポートを提供するよう要求します。定期的に生産サンプルを独立した認定されたサードパーティ研究所に送り、破壊試験と化学分析を行って、合金が指定されたグレードに適合していることを確認します。
A: はい、中国の大手ダイカスト会社はギガキャスティング技術の最前線で事業を行っています。いくつかの Tier-1 ファウンドリと統合 OEM は、6000T から 9000T+ までの巨大なプレス機を稼働させています。これらの施設は、世界の電気自動車市場向けに、前後のアンダーボディやバッテリーエンクロージャーなどの大型の統合構造コンポーネントを定期的に生産しています。
A: 一流の鋳造工場は、CNC ミル、EDM マシン、研磨ステーションを備えた専用の社内ツール ルームを維持しています。ショット数に基づいて、洗浄、応力除去、摩耗したコアピンの交換などの厳格な予防メンテナンス スケジュールを実施します。社内メンテナンスにより、生産のダウンタイムが最小限に抑えられ、金型の全体的な寿命が延びます。
A: はい、輸出志向の鋳造工場は、欧州市場規制に準拠した豊富な経験を持っています。生のダイカスト部品には多くの場合、単独の CE マーキングは必要ありませんが、鋳造工場は、最終的な自動車アセンブリが CE 認証を取得するために必要な材料トレーサビリティ、RoHS 準拠証明書、および品質文書を提供します。


