


自動車の大量生産では、迅速なサイクルタイム、厳格な重量削減目標、妥協のない構造的完全性の間の厳格なバランスが求められます。ダイカストプロセスの物理的制限、冶金化学、および熱力学を誤解すると、コストのかかる設計の修正、早期の工具の故障、許容できない気孔率、および生産開始の遅延につながります。このガイドでは、基本的な定義を超えて、の正確な仕組みを詳しく説明します 自動車ダイカスト。私たちは、極度の圧力下での材料の挙動の現実と、製造パートナーを評価するために必要な技術的基準を調査します。生産リスクを軽減し、硬化鋼金型の熱疲労を管理し、厳しい公差に対応する正しい二次加工を指定する方法を学びます。これらの主要な機械的制約を理解することで、エンジニアリング チームは射出サイクルに耐え、現場で確実に動作するコンポーネントを設計できます。
自動車用ダイカストは、急速凝固を達成するために極度の圧力 (10 ~ 175 MPa) で溶融合金を射出することに依存しており、工具コストが償却できる大量生産でのみ実行可能です。
材料の選択と溶融化学によってプロセスの限界が決まります。アルミニウムは構造コンポーネントに最適な強度対重量比を提供し、亜鉛は優れた薄肉機能と工具寿命を提供します。
厳しい公差を達成するには、多くの場合二次操作が必要になります。サプライヤーを評価するには、統合された CNC 加工、自動鋳造セル、品質検証 (CMM、X 線) 機能を評価する必要があります。
気孔率は高圧ダイカスト (HPDC) に固有のリスクです。調達を成功させるには、サプライヤーの真空鋳造能力、ゲート設計の専門知識、機械トン数の能力を精査する必要があります。
複雑な形状を製造するサプライヤーの能力を評価するには、エンジニアリング チームは物理的制約を理解する必要があります。高圧射出サイクルは、特定の機械要件を決定します。溶融金属と硬化鋼の金型間の相互作用が、生産工程の最終的な成功を決定します。機械がどのように物理的に金属をキャビティに押し込むかを知らなければ、部品を設計することはできません。
コールドチャンバープロセスとホットチャンバープロセスは、まったく異なる自動車用途に使用されます。アルミニウムは融点が高いため、コールドチャンバーシステムが必要です。溶融金属は射出前にコールドショットスリーブに取鍋で入れられます。亜鉛は、射出機構が溶湯に直接浸漬されているホットチャンバー機械で完全に動作します。金属の早期凝固が起こる前に、ショット速度と圧力で複雑な金型キャビティを充填します。金属をゲート システムに押し込むために、プランジャーは瞬時に加速する必要があります。
注入サイクルは 3 つの異なるフェーズに分かれます。まず、スロー ショット フェーズで金属を注入口から押し出し、空気の閉じ込めを防ぎます。次に、高速ショット段階では、毎秒 40 メートルを超える速度で金属をキャビティに打ち込みます。最後に、強化段階では大きな圧力を加えて凝固する金属を絞り、収縮ボイドを形成します。サイクル タイムの計算は、生産のスケーラビリティに直接影響します。サイクルが速いほど、ダイ表面の熱負荷が軽減されます。一定のサイクル速度を維持するには、自動取鍋と抽出が必要になります。サイクルタイムの変動により金型の熱平衡が崩れ、寸法のドリフトが発生します。
注入フェーズ | プランジャー速度 | 一次機能 | 不適切に設定した場合のリスク |
|---|---|---|---|
スローショット (フェーズ 1) | 0.1~0.5m/秒 | 注ぐ穴を越えて金属を移動させ、溶融物を集めます | ショットスリーブ内の深刻な空気の閉じ込め |
ファストショット (フェーズ 2) | 2.0~8.0m/秒 | 金属が凍る前に空洞を埋める | コールドシャット、不完全な充填、フローマーク |
強化(フェーズ3) | 静的(高圧) | 金属を絞って収縮を与える | 内部収縮気孔、弱い構造 |
部品のサイズと投影面積をプレス能力に適合させることで、適切な鋳造が保証されます。小型ブラケットは 400 トンの機械で効率的に稼働します。巨大な構造ノードには 6000 トンのギガプレスが必要です。鋳物の投影面積によって、必要なクランプ力が決まります。ロック力が不十分であると、強化段階でダイの分離が発生します。この物理的欠陥により、パーティング ラインに沿って過度のバリが発生します。また、重大な寸法の不正確さや不合格部品も発生します。
エンジニアは、射出圧力に投影面積を掛けた値を計算して、最小トン数を決定します。圧力スパイクを考慮して安全係数が追加されます。小型の機械で金型を実行すると、工具の早期摩耗が発生し、品質上の問題が継続的に発生します。製造パートナーが特定のコンポーネントに必要な正確な機械トン数を持っていることを確認する必要があります。
機械トン数 | 典型的な自動車用途 | 最大投影面積(約) |
|---|---|---|
400~600トン | センサーブラケット、小型ポンプハウジング | 100~150平方インチ |
800~1200トン | トランスミッションカバー、オイルパン | 200~300平方インチ |
1600~2500トン | エンジンブロック、ミッションケース | 400 - 600 平方インチ |
4000トン以上(ギガプレス) | リアアンダーボディ構造、バッテリートレイ | 1000 平方インチ以上 |
金型温度制御システムにより寸法安定性が維持されます。水と油のラインは、金型全体の冷却速度を制御します。適切な熱管理により、収縮ボイドの原因となる局所的なホットスポットが防止されます。溶湯の品質と化学的性質は、鋳造現場での厳密な管理を必要とします。噴射前の脱気により、液体アルミニウムから溶存水素が除去されます。フラックス処理とドロス除去により、最終鋳造品における酸化物の混入を防ぎます。
硬化した H13 鋼のダイスは、時間の経過とともに深刻な熱疲労を経験します。この継続的な加熱と冷却により、キャビティ表面の熱チェックが発生します。ヒートチェックを行うと、キャスト部分に浮き上がった静脈が残ります。この摩耗メカニズムを理解することで、予測メンテナンスのスケジュールとインサートの交換が決まります。サプライヤーが熱管理を無視すると、ダイが早期に故障し、生産ラインが停止します。
適切な合金を選択するには、厳密なトレードオフが必要です。機械的特性、鋳造性、部品サイズ、工具の寿命のバランスをとります。選択した金属によって、必要なマシンタイプと後処理ステップが決まります。重大な製造上の欠陥を予想せずに、高強度合金を強制的に薄肉形状にすることはできません。
アルミニウムは、自動車分野のエンジンブロックと構造ノードで主流を占めています。優れた強度重量比と自然な耐食性を実現します。 A380 は、一般的な自動車部品の業界標準として機能します。キャスタビリティーと耐圧性に優れています。 A356 は、重要なサスペンションおよびシャーシ部品に高い延性をもたらします。しかし、アルミニウムは融点が高い。この特性により、柔らかい金属と比較して工具の摩耗が激しくなります。
離型剤が機能しない場合、溶融アルミニウムは実際にはスチールダイの表面にはんだ付けされます。大量のアルミニウム部品を稼働させる場合、金型の頻繁なメンテナンスが必須になります。エンジニアは、不均一な冷却速度を防ぐために、均一な肉厚で部品を設計する必要があります。アルミニウム鋳造品の厚い部分では、必然的に薄い部分から溶融金属が引き出され、内部に空隙が生じます。
マグネシウムは、自動車業界全体で極度の軽量化の取り組みを推進します。メーカーはこれをステアリングホイール、シートフレーム、トランスファーケースハウジングに使用しています。マグネシウムの鋳造には、重大な可燃性のリスクがあるため、特殊な安全プロトコルが必要です。六フッ化硫黄のようなガスをカバーすることで、溶融マグネシウムの酸化を防ぎます。マグネシウムは非常によく流動するため、アルミニウムよりも薄い壁を実現できます。
亜鉛は、複雑な小型から中型の薄肉部品に優れた鋳造性をもたらします。金型の摩耗への影響が最小限に抑えられるため、工具は 100 万回以上のショットに耐えることができます。エンジニアは亜鉛の精度とその高密度のバランスを取る必要があります。亜鉛部品の重量は、同一のアルミニウム部品よりも大幅に重くなります。この重量上のペナルティにより、亜鉛の使用はロック ハウジングやセンサー ブラケットなどのより小さな機能部品に限定されます。
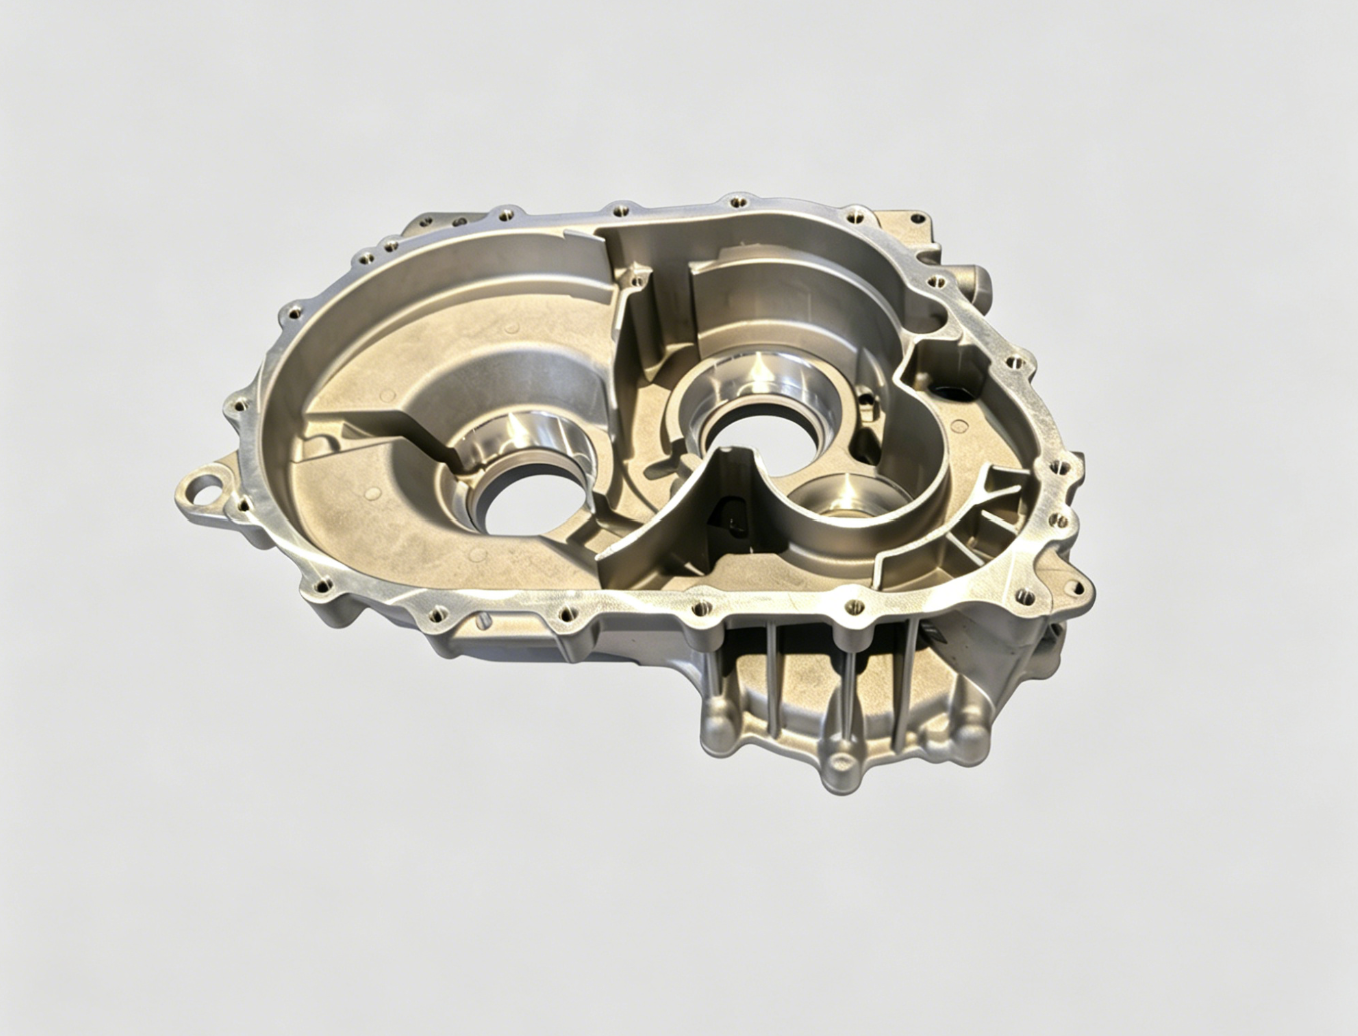
未加工の鋳造品が、最終的な自動車アセンブリの公差をすぐに満たすことはほとんどありません。二次仕上げ、精密機械加工、および管理された後処理が必要です。鋳造プロセスではニアネットシェイプが得られ、機械加工では最終的な正確な寸法が得られます。重要な合わせ面の鋳放し公差のみに依存すると、組み立て不良が発生します。
二次操作により、トランスミッションギアのアライメントに必要な微小公差が実現されます。ベアリングの穴には正確な同心性と厳密な直角度が要求されます。 製造には CNC 機械加工されたトランスミッション ハウジング鋳物の 、高度な治具が必要です。サプライヤーは、応力変形を引き起こさずに複雑な鋳造品のインデックスを作成する必要があります。横型マシニングセンターのトゥームストーン治具は、複数のハウジングを同時に加工します。構造の完全性は、重い材料の除去中に無傷のままでなければなりません。
これらのハウジングの機械加工セットアップは、データム参照を維持するための厳密な順序に従います。
主な取り付け面を平らにフライス加工して、一次データムを確立します。
位置決めピン穴をドリルで開けてリーマー加工し、後続の作業に備えて鋳物を固定します。
メインベアリングジャーナルに荒加工を施し、鋳造スキンを除去し、内部応力を軽減します。
多結晶ダイヤモンド (PCD) 工具を使用して仕上げボーリング加工を実行し、厳密な同心度を実現します。
ハウジング内の切りくずの汚染を防ぐために、ロールタップを使用してすべての取り付けネジをタップします。
ツールパスは薄肉セクションでのびびりを防ぐために最適化されています。未加工の鋳造から完成したハウジングへの移行には、鋳造工場と機械工場の間のシームレスな統合が必要です。
流体を扱うコンポーネントには厳しい耐圧要件があります。製造容易性を考慮した設計 (DFM) により、漏れ経路と内部空隙を防止します。効果的な 自動車エンジン オイル ポンプ ハウジング ダイカストにより、 圧力降下が回避されます。エンジニアは壁の厚さとゲートを最適化し、ハウジング全体に固体材料が確実に流れるようにします。ジェローターのキャビティには、優れた平坦性と表面仕上げが要求されます。
シール領域に気孔があると、直ちに液体が漏れます。これらの厚肉部分に閉じ込められたガスを除去するには、真空を利用した鋳造が必要になることがよくあります。ポストキャスト含浸により、最終組み立て前に微小気孔がシールされます。含浸中、ハウジングは真空チャンバー内に置かれ、特殊な樹脂が微細な細孔に引き込まれます。樹脂が硬化し、鋳造品が完全に耐圧状態になります。
金型の表面仕上げは最終製品に直接影響します。自動化された離型剤スプレーと制御された注入速度により、表面の欠陥が最小限に抑えられます。これらの制御により、コールドシャット、フローマーク、ブリスタリングが防止されます。の実現には 滑らかな表面の自動車用精密鋳造品 、特有の後処理の現実が伴います。ショットブラストにより細かなバリを取り除き、均一なマットな質感を作り出します。
振動仕上げにより鋭利なエッジが滑らかになり、コーティングに向けて表面が準備されます。めっきの準備は、重要な寸法を変えることなく、外観上の要件を満たします。マスキング技術は、研磨ブラスト中に機械加工されたシール表面を保護します。最終的な表面粗さ (Ra) は、その後のガスケットとシールの成功を左右します。表面が粗すぎると、ガスケットがシールできなくなります。滑らかすぎると、接着剤によっては適切に接着できない場合があります。
コモディティ鋳造ショップと自動車グレードのパートナーを区別することが重要です。再現可能な精度を備えたメーカーが必要です。適切なサプライヤーは、高度なテクノロジーと厳格な品質管理システムを統合しています。技術的主張を検証するには、施設を監査する必要があります。
気孔ゼロの高圧ダイカストは神話です。引き続き、制御された重要ではない気孔率に焦点を当てます。標準の HPDC は、高速射出フェーズ中にキャビティ内に空気を閉じ込めます。真空ダイカストでは、射出のわずか数ミリ秒前にキャビティから空気を排出します。このプロセスにより、構造部品のガス気孔率が大幅に減少します。また、鋳造後に必要な熱処理も可能になります。
真空システムがないと、熱処理中に閉じ込められたガスが膨張し、表面に膨れが発生します。すべてのショットで適切に空気を排出できるように、真空ブロックと冷却ベントを細心の注意を払って維持する必要があります。真空プロセスは正確な順序に従います。
機械の全トン数でダイが閉じてロックされます。
真空バルブが開き、キャビティとショット スリーブから空気が排出されます。
プランジャーが前進し、真空になった金型内に溶融金属を押し込みます。
冷却ベントは金属を瞬時に凍結させ、真空ポンプへの金属の侵入を防ぎます。
部品は高い増圧圧力下で固化します。
ロボティクスは自動車の大量走行を推進します。これらにより、一貫した取鍋、金型の潤滑、および部品の取り出しが保証されます。自動化により、サイクル時間の差異が大幅に削減されます。熱管理における人的ミスを最小限に抑え、安定した生産リズムを維持します。エンドオブアーム ツール (EOAT) は、熱間鋳造品を歪みを生じさせることなく慎重に取り除きます。
自動トリムプレスは、抽出直後にランナーとオーバーフローを切り取ります。この連続的な流れにより、鋳造現場のボトルネックが防止されます。完全に自動化されたセルは、ショット番号 10,000 がショット番号 10 の熱プロファイルと正確に一致することを保証します。手動操作では熱変動が生じ、寸法安定性が損なわれます。
硬化鋼のダイスは多額の初期資本支出となります。この投資は 100,000 ユニット以上の実行で償却されます。サプライヤーの金型メンテナンス プログラムを評価することで、長期的な成功が保証されます。予知保全スケジュール、専門家による溶接修理、戦略的なインサート交換を検討してください。コアピンは急速に摩耗するため、頻繁に交換する必要があります。
ダイブロック自体は定期的に応力除去処理を受ける必要があります。適切なライフサイクル管理により、生産中の致命的なツールの障害を防ぐことができます。鋳造施設内の専用工具室は、中断のない生産に対するサプライヤーの取り組みを示しています。ダウンタイムを最小限に抑えるために、社内で交換用インサートを機械加工する機能が必要です。
北米ダイカスト協会 (NADCA) 規格は、精度公差をガイドします。これらの規格を自動車の製造要件に直接適用します。 NADCA は、部品の形状に基づいて標準公差と精密公差を区別します。社内の三次元測定機 (CMM) で正確な寸法を確認します。リアルタイムのプロセス監視により、すべてのバッチが厳しい自動車仕様を満たしていることが保証されます。
統計的プロセス制御 (SPC) は、時間の経過に伴う寸法ドリフトを追跡します。このデータにより、エンジニアは部品が公差から外れる前にプロセス パラメータを調整できます。手動キャリパーに依存するだけでは、現代の自動車の要件には不十分です。サプライヤーは、コンポーネントの重要なデータをマッピングした詳細な CMM レポートを提供する必要があります。
自動車のダイカストには一般的な故障モードが存在します。 DFM フェーズ中にそれらを設計する必要があります。鋳造現場での事後対応的な問題解決は時間と資材を無駄にします。欠陥を予測し、それを防ぐためのツールを設計します。
圧力下でのダイ分離はバリを引き起こします。手動トリミングではばらつきが生じますが、自動トリミングでは一貫性が確保されます。収縮は、溶融金属が凝固して冷えるにつれて自然に発生します。 MAGMASOFT のようなモールド フロー シミュレーション ソフトウェアは、金属の流れを正確に予測します。エンジニアは設計段階でこのデータを使用します。ゲートシステムを最適化し、鋼を切断する前に反りのリスクを軽減します。
シミュレーションにより、収縮ボイドが発生しやすい孤立した重いセクションが特定されます。冷却ラインやスクイズピンを追加すると、これらの問題領域が直接ターゲットになります。適切な抜き勾配により、突き出し時の部品の固着や歪みが防止されます。部品に十分な抜き勾配がないと、エジェクタ ピンが鋳物を突き抜けたり、修理不能なほど歪んでしまったりします。
欠陥の種類 | 外観 | 根本的な原因 | 是正措置 |
|---|---|---|---|
ガス気孔率 | 滑らかで丸い内部空隙 | 高速ショット中に空気が閉じ込められる | 真空注型の実施、ベントの調整 |
収縮気孔率 | ギザギザした不規則な内部空隙 | 隔離された重量セクションは最後に冷却 | スクイズピンの追加、肉厚の再設計 |
コールドシャット | 表面に目に見える線や亀裂 | キャビティが充填される前の金属の凍結 | 射出速度を上げる、金型温度を上げる |
はんだ付け | 金型への金属の固着、破れた部品表面 | 不十分なダイ潤滑剤、ホットスポット | スプレーノズルを調整し、水冷を強化します |
重要な安全コンポーネントには、X 線検査と CT スキャンが義務付けられています。これらの方法では、隠れた表面下の含有物や過剰な多孔性を検出します。プロジェクトの早い段階で明確な許容品質限界 (AQL) を確立します。許容される気孔のサイズと位置を正確に定義します。量産を開始する前に、生産部品承認プロセス (PPAP) 要件を最終決定します。
材料証明書は合金のすべてのバッチに添付されなければなりません。引張引張試験などの破壊試験は、鋳造金属の機械的特性を検証します。堅牢な品質保証プログラムにより、欠陥のある鋳物が組立ラインに流されるのを防ぎます。 PPAP 検証プロセスでは、次の文書に厳密に従う必要があります。
デザイン記録とバルーン図面。
製造ルート全体をマッピングしたプロセス フロー図。
プロセス故障モードおよび影響分析 (PFMEA)。
検査の頻度と方法を詳述した管理計画。
測定システム分析 (MSA) およびゲージの R&R 研究。
初期工程能力調査 (Cpk)。
自動車用ダイカストは、依然として複雑な金属部品を大量に生産する最も効果的な方法です。成功するには、工具投資、溶融化学、DFM プロセスを厳密に管理する必要があります。精密機械加工と自動化されたセルは、原材料の金属を重要な自動車部品に変えます。
モールド フロー シミュレーション データを使用して、最終候補に挙げられた製造パートナーと包括的な DFM レビューを開始します。
特定の合金の選択と予知保全スケジュールに基づいて、文書化された工具寿命保証を要求します。
機械のトン数能力が部品のサイズ、投影面積、必要なロック力と完全に一致していることを確認します。
初期の製造仕様で、厳格な気孔率の許容基準と NDT 要件を定義します。
A: 工具の寿命は通常 50,000 ~ 100,000 ショットの範囲です。この差異は、部品の複雑さ、選択された特定のアルミニウム合金、および金型メンテナンス プログラムの厳格さに大きく依存します。攻撃的な合金は H13 鋼の摩耗を早めるため、寸法精度を維持するために予知保全とインサート交換が必要になります。
A: 高圧ダイカストでは、溶融金属が極端な速度と圧力 (10 ~ 175 MPa) で射出されます。これにより、重力鋳造と比較して、迅速なサイクル速度とはるかに薄い壁の機能が可能になります。工具のコストは高くなりますが、生産速度が速いため、自動車の大量生産に最適です。
A: 機械トン数とは、ダイの半分を閉じた状態に保つために適用される型締力を指します。十分なロック力により、極度の射出圧力下での金型の分離を防ぎます。この指標は、特定のマシンが過剰なバリを発生させることなく正常にキャストできるパーツの最大投影面積とサイズを決定します。
A: 標準的な高圧ダイカストは、熱処理中に閉じ込められたガスの膨張により膨れが発生することがよくあります。 T6 熱処理を安全に実行するには、メーカーは真空ダイカスト システムを使用する必要があります。これにより、射出前に金型キャビティから空気が排出され、ガスの気孔が最小限に抑えられ、構造的な膨れが防止されます。
A: 多孔性は主に、高速金属射出時のガスの閉じ込めや溶融物の脱ガスが不十分なことが原因で発生します。急速凝固プロセス中の収縮によっても内部空隙が生じます。適切なゲート設計、真空補助、および最適化された熱管理は、これらの固有の欠陥を制御し、最小限に抑えるのに役立ちます。
A: ダイカストではニアネットシェイプが生成されますが、重要な合わせ面とベアリングの穴にはより厳しい精度が必要です。メーカーは、最新のトランスミッション ハウジングの適切なギア アライメント、構造的完全性、および流体シールに必要な正確な微小公差を達成するために、二次 CNC 機械加工に依存しています。
A: 最小肉厚は合金と部品の形状によって異なります。亜鉛コンポーネントは 1.0 mm という薄さの壁を実現できます。アルミニウム構造部品は通常、適切なメタル フローを確保し、コールド シャットを防止し、必要な構造的完全性を維持するために、最低 2.0 mm ~ 3.0 mm を必要とします。


