


工業用コンポーネントの構造的完全性とライフサイクルコストは、基本的に、最初の金型が切断される前に選択される製造プロセスによって決まります。間違った鍛造方法を指定すると、過度の工具の摩耗、不必要な二次加工作業、または動的負荷下での致命的なコンポーネントの破損が発生します。エンジニアリングおよび調達チームは、機械要件と生産量の経済性のバランスをとらなければなりません。このガイドは、熱間鍛造プロセスと冷間鍛造プロセスを評価するための厳密なフレームワークを提供します。当社では、冶金学的成果、寸法能力、全体的な生産効率を詳しく説明し、ヘビーデューティ用途向けの正しい仕様を保証します。温度がどのように結晶構造を変化させ、最終的な機械的特性を決定するかを学びます。また、金型の摩耗、材料歩留まり、生産実行のしきい値についても取り上げます。これらの変数を理解することで、部品の形状をプロセス能力に合わせて調整し、コストのかかるサプライ チェーンのボトルネックを回避できます。
再結晶が定義基準です。冷間鍛造は室温または室温付近で行われ、ひずみ硬化によって降伏強度が最大化されますが、熱間鍛造は金属の再結晶温度 (鋼の場合は 950°C ~ 1250°C) を超える温度で行われ、破壊することなく激しい変形が可能になります。
公差と複雑さ: 冷間鍛造は優れた表面仕上げとより厳しい初期公差を実現しますが、熱間鍛造は冷間加工では達成できない非常に複雑な形状や巨大な部品サイズに対応します。
総生産コスト: 冷間鍛造では、より高い初期工具投資とより大きなプレス負荷が必要になりますが、下流の機械加工と材料の無駄は最小限に抑えられます。熱間鍛造では、初期のプレス力の要件は低くなりますが、多くの場合、二次加工やフラッシュ トリミングが必要になります。
材料の適性: 低炭素鋼と軟質合金は冷間鍛造の主な候補です。高合金鋼、チタン、超合金は通常、熱間鍛造を必要とします。
温度が金属の結晶構造をどのように変化させるかを理解することは、 鍛造部品の最終的な機械的特性を予測するために必要です。塑性変形中の熱環境は、材料の内部粒子構造、転位密度、および負荷時の最終的な性能に直接影響します。私たちはこれを店頭で毎日目にしています。適切な熱サポートなしで材料を限界を超えて使用すると、金型に亀裂が入り、部品が故障します。
冷間鍛造では、室温または室温付近で金属を圧縮します。このプロセスは、熱軟化の助けを借りずに金型キャビティに流し込む材料の固有の延性に完全に依存しています。金属は再結晶点よりかなり低い温度に留まるため、変形中に結晶格子に大きな歪みが生じます。当社では、1,000 ~ 3,000 トンの力を一瞬で加えることができる巨大な機械プレスを頻繁に使用しています。ワークピースに伝達される運動エネルギーは膨大です。内部摩擦により局所的に大きな熱が発生するため、冷間鍛造でもオペレーターは金型の温度を監視する必要があります。
メーカーは、熱を使わずにニアネット形状を実現するために、いくつかの独自の技術を採用しています。アプセット加工により、ビレットの長さが減少し、その直径が増加します。ファスナーの頭部分には常にこれを使用しています。前方および後方への押し出しにより、材料がオリフィスを通して、またはパンチの周囲に押し込まれ、複雑な円筒形または中空の形状が作成されます。コイニングでは、局所的に大きな圧力を加えて、正確な表面の詳細を与え、正確な寸法寸法を実現します。
冷間加工の特徴的な冶金学的成果は、加工硬化としても知られるひずみ硬化です。金属が変形すると、結晶格子内の転位が増殖して絡み合います。この絡み合いにより、さらなる転位の動きが制限されます。材料の引張強度と降伏強度が指数関数的に増加します。ただし、この強度の向上には延性が直接犠牲になります。
摩擦管理は冷間鍛造の成功を左右します。冷たい金属を移動させるのに必要な極度の圧力により、金型とワークピースの界面に計り知れないせん断力が発生します。高度な化学潤滑システムは必須です。リン酸亜鉛コーティングと反応性ステアリン酸石鹸を組み合わせることで、堅牢な境界層が形成されます。これにより、高トン数の荷重下での致命的な金型のかじりや工具の故障が防止されます。
冷間鍛造はその利点にもかかわらず、材料の延性に関して厳しい制限に直面しています。高炭素鋼や複雑な合金には、室温では必要な可塑性がありません。これらの材料を冷間で複雑な形状に強制すると、破壊靱性を超えます。深刻な亀裂や爆発的な金型の破損が見られます。
熱間鍛造では、ワークピースを再結晶閾値以上に加熱することで、変形の物理的性質を根本的に変化させます。合金鋼の場合、これは通常 950°C ~ 1250°C でオーステナイト相に移行することを意味します。これらの温度では、金属は高度な可塑性状態に達します。これにより、大幅に低いプレストン数で大規模な体積変位が可能になります。誘導加熱システムは、現代の作業現場の標準です。ビレットの断面全体に急速かつ均一な加熱を提供します。ガス炉は今でも大規模な自由鍛造に使用されていますが、雰囲気が厳密に制御されていない場合、表面脱炭のリスクが高くなります。
このプロセスは一般に、オープン ダイとクローズド ダイのカテゴリに分類されます。自由金型鍛造では、平らな金型または単純な輪郭の金型間で大量の少量の形状を操作します。最終的な形状を実現するにはオペレーターのスキルに依存します。密閉型鍛造、または圧搾型鍛造では、加熱されたビレットを非常に複雑で再現可能なキャビティに押し込みます。冷間成形では不可能な複雑な幾何学的特徴を満たします。
熱間鍛造の主な利点は、連続的な動的再結晶化です。金属が変形すると、歪んだ粒子がすぐに核形成されて、新しい歪みのない粒子になります。これにより、ひずみ硬化が完全に防止されます。この材料は、構造的な破壊を起こすことなく、大規模な塑性変形を受ける可能性があります。エンジニアは、非常に複雑な非対称コンポーネントを設計できます。
極端な温度で動作すると、プロセスに組み込まれなければならない熱的現実が生じます。金属は加熱すると膨張し、冷却すると収縮します。この熱収縮は常に完全に均一であるとは限りません。最終的な冷却コンポーネントが寸法仕様を確実に満たすようにするには、特定の公差許容値とダイ設計の変更が必要です。
熱間および冷間鍛造の機械的結果を評価するには、特定の冶金学的変化を現実世界の性能基準にマッピングする必要があります。選択されたプロセスは、コンポーネントが疲労、衝撃、せん断応力下でどのように耐えるかを直接決定します。
熱間鍛造と冷間鍛造の両方で、部品の形状に沿った連続的な鍛流が生成されます。これは、中実の棒材から機械加工されたコンポーネントに比べて、構造上の大きな利点です。鍛造コンポーネントを切断してエッチングすると、木目の線が外側の輪郭を視覚的にトレースします。この途切れることのない流れは木の木目のように機能し、その長さに沿って最大の強度を提供します。機械加工ではこれらの線を横切って切断し、繰返し荷重下で疲労亀裂が非常に発生しやすい端部の粒子を露出させます。
冷間鍛造により、方向性の高い結晶粒構造が生成されます。金属は再結晶しないため、細長い粒子は主変形軸に沿って密に詰まったままになります。これにより、優れた耐疲労性と方向性強度が生まれます。冷間鍛造コンポーネントは、応力ベクトルが高度に予測可能な特定の荷重経路に最適です。
エンジニアは、冷間鍛造部品を指定する際、強度と延性の反比例の関係を慎重に評価する必要があります。ひずみ硬化により降伏強度が絶対最大値に達しますが、結果として得られる部品は大幅に脆くなります。冷間鍛造部品が降伏点を超える衝撃荷重を受けると、変形するよりも破壊する可能性が高くなります。
熱間鍛造により、完全に均質な等軸結晶粒構造が得られます。継続的な再結晶化により内部残留応力が除去されます。優れた延性、破壊靱性、耐衝撃性を備えています。このため、予測できない衝撃荷重や極度の振動にさらされるコンポーネントには熱間鍛造が必須の選択肢となります。
高強度鍛造ステアリングブラケット の材質と操作要件を検討してください。このサスペンション コンポーネントは、継続的な動的荷重、道路からの衝撃、および高トルクのステアリング入力に対して、致命的な故障を起こすことなく耐える必要があります。負荷がかかった状態で形状を維持するには高い降伏強度が必要ですが、激しい衝撃の際にブラケットが砕けずに確実に曲がるようにするには、最大の延性が必要です。したがって、熱間鍛造は通常、自動車の安全性準拠に必要な正確な強度重量比と衝撃靱性を達成するように指定されます。
製造プロセスのニアネットシェイプ機能によって、部品の組み立て準備が整うまでにどの程度の二次加工が必要かが決まります。寸法精度を評価すると、生産パイプラインが合理化されます。
冷間鍛造はその卓越した精度で知られています。熱膨張や熱収縮がないため、部品の形状はダイのキャビティを正確に反映します。メーカーは印刷機から直接、IT7 から IT9 の分類に該当する厳しい許容範囲を日常的に達成しています。
熱が存在しないため、スケール、酸化、脱炭が完全に除去されます。得られる表面仕上げは、熱間加工された金属よりもはるかに優れています。多くの場合、二次研削または研磨操作を完全に省略できるほど滑らかな Ra 値が達成されます。このニアネット機能により、下流の製造ボトルネックが大幅に軽減されます。
高温プロセスでは、避けられない表面劣化が生じます。鋼が大気中で 900°C 以上に加熱されると、表面が酸素と反応して酸化鉄スケールが形成されます。このスケールは摩耗性が高いため、ショットブラストまたはタンブリングによって除去する必要があります。高熱により表面の脱炭が起こり、外層の化学組成がわずかに変化します。
また、閉型熱間鍛造では本質的にバリが発生します。ダイのキャビティを確実に完全に埋めるために、余分な材料がダイの半分の間から押し出されます。このバリは、二次的な機械的トリミング操作によって除去する必要があります。
冷却段階中の熱収縮により、熱間鍛造ではより広い許容範囲が必要になります。複雑で非対称な形状全体の正確な収縮率を予測することは困難です。熱間鍛造部品は、冷間鍛造部品のアウトオブプレス精度に匹敵することはできません。
熱間鍛造では重要な合わせ面の公差を厳密に保つことができないため、ほとんどの場合二次加工が必要になります。熱間鍛造プロセスにより、バルク形状が迅速かつ効率的に得られます。最終マシニングセンターでの材料の除去は最小限に抑えられます。 CNC 旋盤またはフライス盤で熱間鍛造部品をセットアップするとき、オペレーターは外側の硬いスケールを考慮する必要があります。通常、研磨酸化物層の下にすぐに入るように、最初の切込み深さを大きくプログラムします。生の鍛造スケールで軽い仕上げパスを実行すると、超硬インサートは数分で破壊されます。
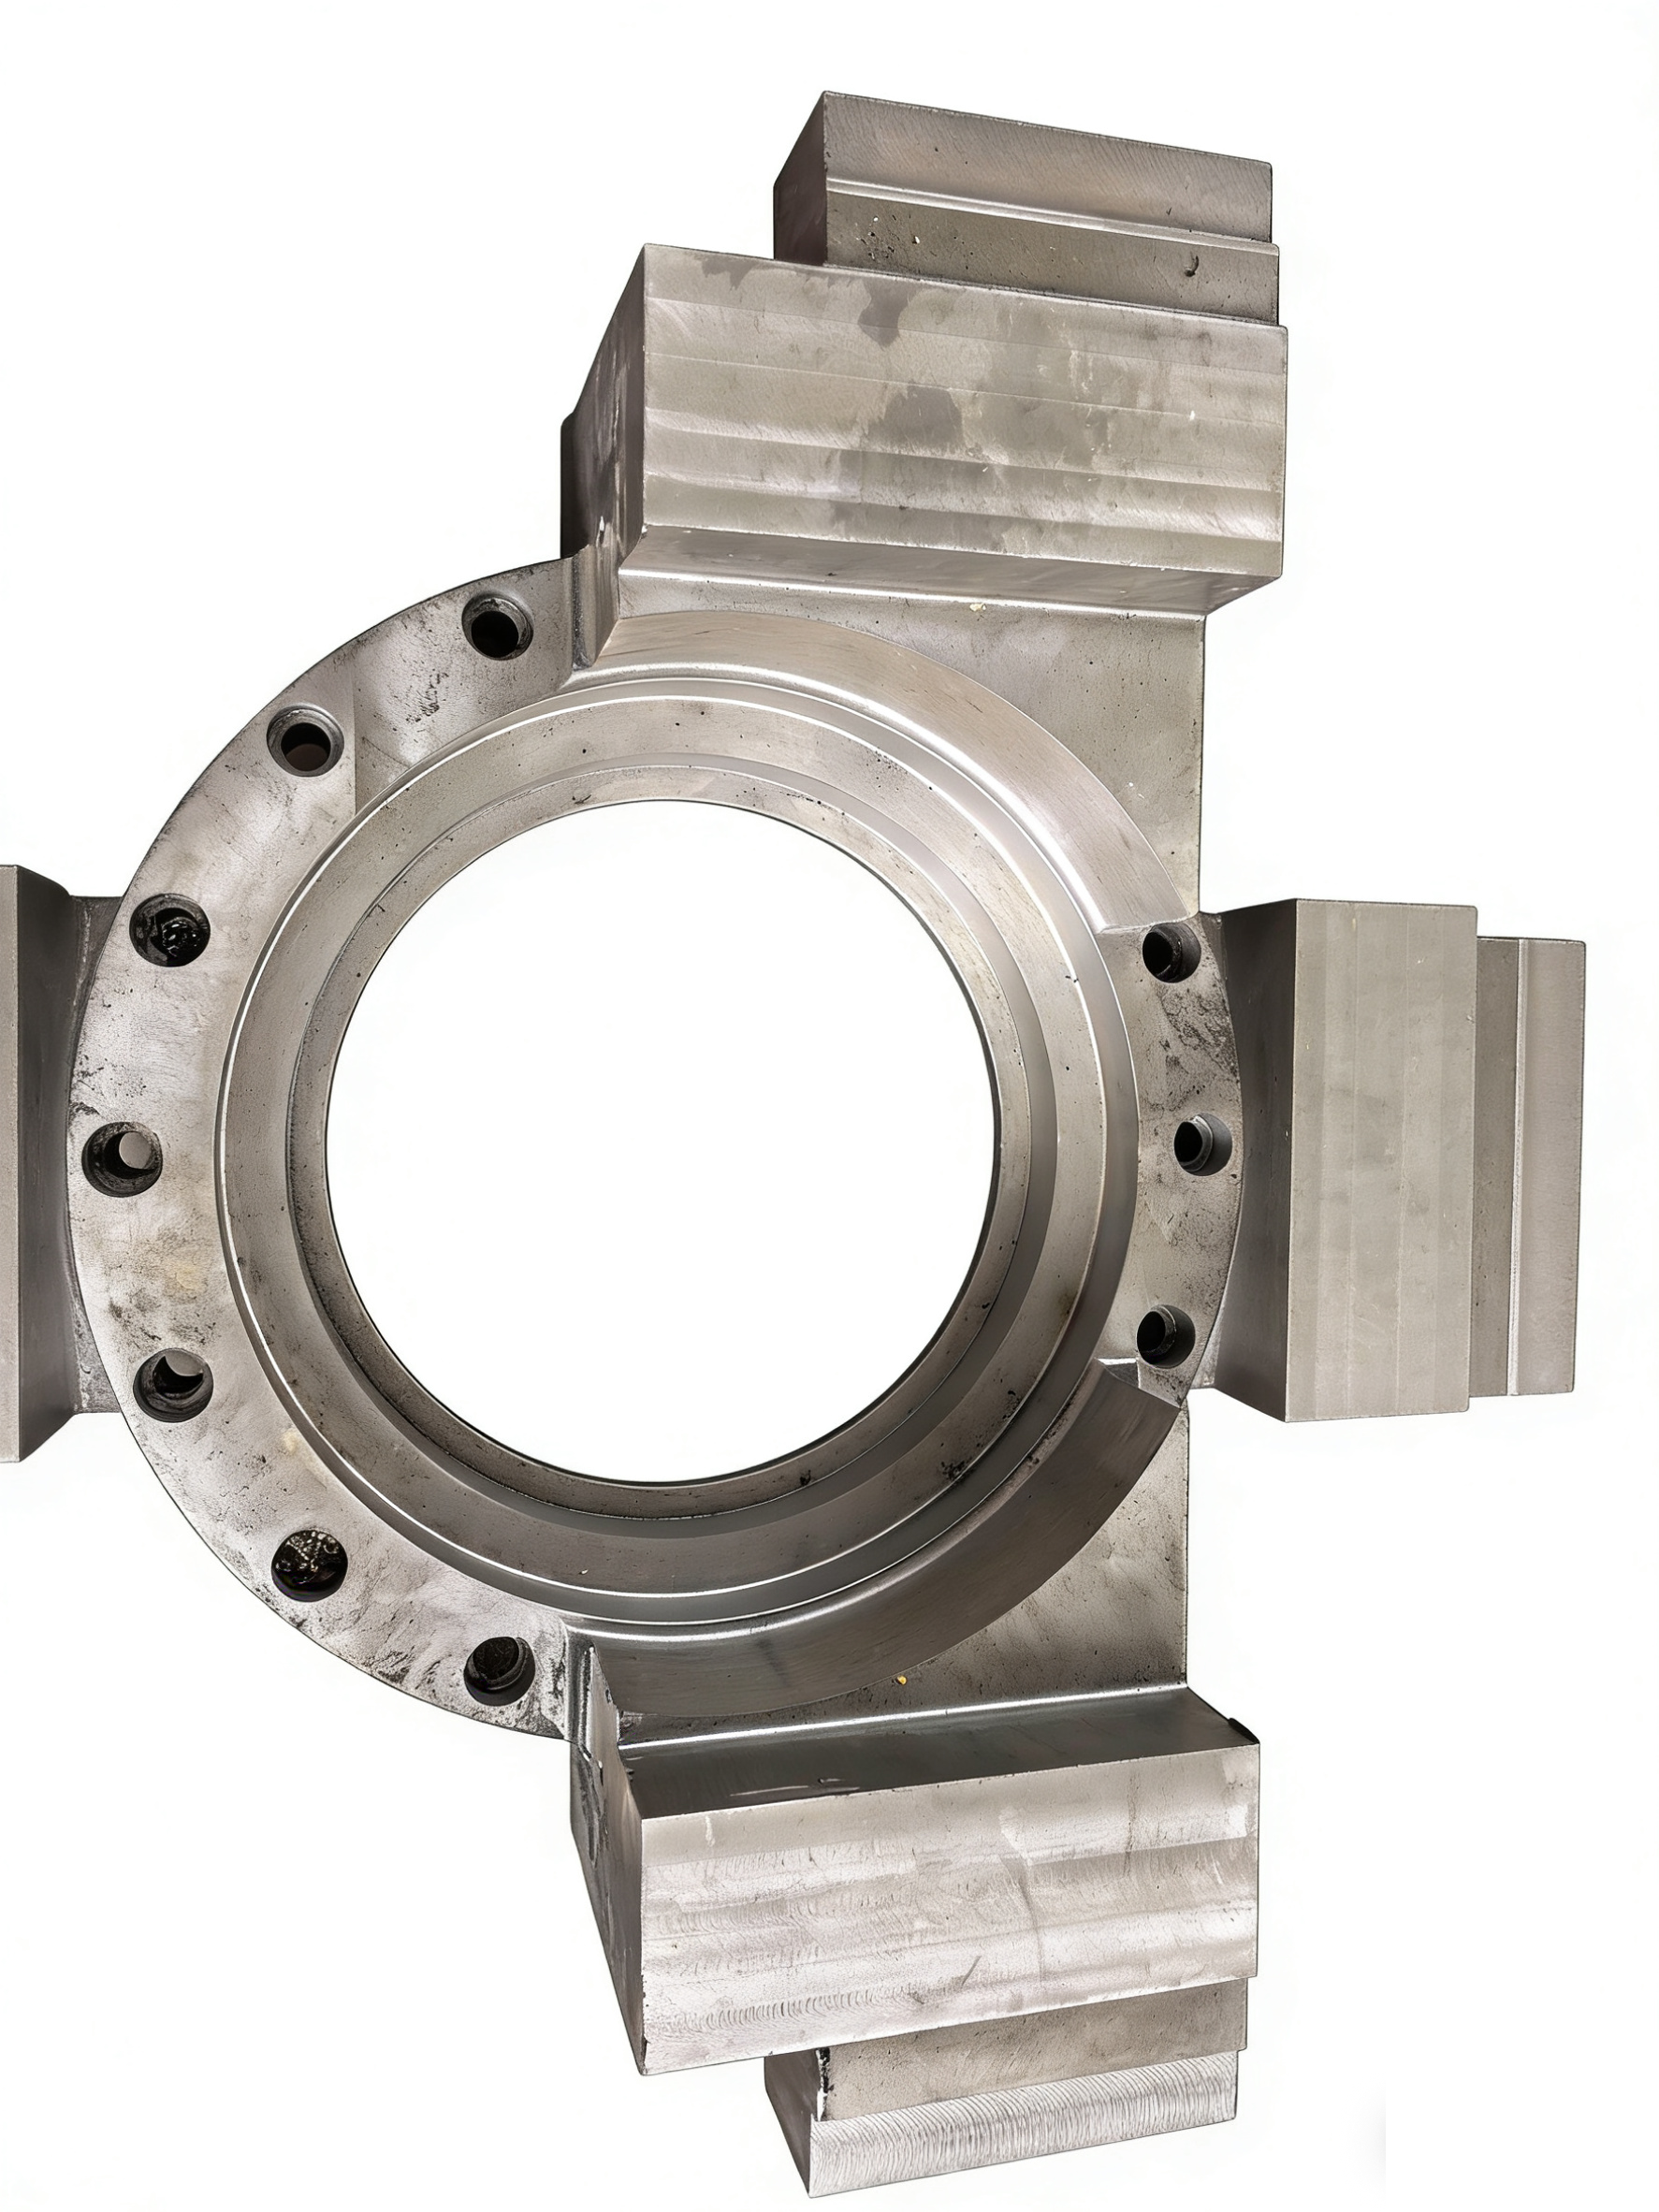
このハイブリッド アプローチは、を必要とするシナリオで完全に例証されます カスタム CNC 機械加工フランジ鍛造。フランジの巨大な外径と構造ハブは、高圧配管システムに必要な連続的な粒子の流れと耐衝撃性を確立するために熱間鍛造されています。その後、CNC 機械加工を利用して最終的なボルト穴パターンを切断し、シール面に面し、漏れ防止嵌合に必要な正確な平坦度公差を達成します。
鍛造後の熱処理の評価も必要です。熱間鍛造部品は、結晶粒構造をさらに微細化するために焼きならしまたは焼きなましを受けることがよくあります。これにより、内部冷却応力が緩和され、CNC 旋盤に到達する前に材料の機械加工性が最適化されます。
操作上の違いを明確にするために、両方の方法を比較する次の技術パラメータを確認してください。
パラメータ | 冷間鍛造 | 熱間鍛造 |
|---|---|---|
動作温度 | 室温(150℃まで) | 950℃~1250℃(鋼の場合) |
一般的な許容差 | IT7~IT9 | IT10~IT14 |
表面仕上げ(Ra) | 0.4~1.6μm | 6.3~12.5μm |
金型材質 | 炭化タングステン、D2 工具鋼 | H13 工具鋼、FX 合金 |
材料収量 | ほぼ 100% | 70%~90%(フラッシュによる) |
全体的な価値と生産効率を分析するには、部品ごとの材料価格をはるかに超えて検討する必要があります。工具の寿命、エネルギー消費、生産量の閾値によって、選択した鍛造方法の真の経済的実行可能性が決まります。
2 つのプロセス間のツールの経済性は大幅に異なります。冷間鍛造は固体金属を動かすために極度の圧力を必要とします。これには、大規模で剛性の高いプレス機と非常に堅牢な工具が必要です。当社では高価なタングステンカーバイドインサートをよく使用します。初期の工具コストは高くなりますが、熱衝撃がないため、適切に潤滑されていれば、冷間鍛造金型は数十万サイクルにも耐えることができます。
熱間鍛造金型は、まったく異なる摩耗メカニズムに直面します。深刻な熱疲労にさらされます。ビレットの極度の熱と金型潤滑剤の冷却スプレーの間を常に循環します。加熱されたビレット上の酸化鉄スケールは研磨剤として作用し、金型のキャビティを積極的に摩耗させます。その結果、熱間鍛造金型は頻繁に再表面仕上げと交換が必要となり、継続的なメンテナンスコストが増加します。
冷間鍛造では、ほぼ 100% の材料利用率が得られます。開始ビレットの正確な体積は、金型のキャビティを完全に満たすように計算されます。バリも発生せず、スクラップもほとんど発生しません。これは、高価な合金を使用する場合に大きな経済的利点となります。
熱間鍛造ではフラッシュトリミングによりどうしてもスクラップが発生します。これは、開始時のビレット重量の 10% ~ 30% を占める可能性があります。このスクラップはリサイクル可能ですが、エネルギーと処理時間が失われます。
エネルギーフットプリントも大きく異なります。熱間鍛造では、材料をオーステナイト相にするために大規模な誘導ヒーターまたはガス炉が必要です。印刷機が回転する前に膨大なエネルギーを消費します。冷間鍛造では炉の加熱は不要ですが、室温での変形に必要な大規模な機械プレスまたは油圧プレスを駆動するために、大幅に高い電気負荷が必要です。
損益分岐点の計算は調達エンジニアリングに必要です。大量生産では冷間鍛造が非常に有利です。初期の工具やプレスの高額なコストは、数百万個の部品に応じて急速に償却されます。ニアネットの材料歩留まりと機械加工作業の削減による節約は継続的に増加します。
低~中量の生産、または大規模なコンポーネントサイズを必要とするプロジェクトでは、熱間鍛造が好まれます。初期プレスのトン数要件が低く、金型材料が安価であるため、小規模なバッチでも経済的に実行可能です。冷間鍛造工具への巨額の設備投資は、短期生産では正当化できません。
鍛造プロセスを業界固有のコンプライアンスおよび性能基準に適合させるには、機能と結果を厳密に評価する必要があります。
重機や商用ドライブトレインは極度の機械的ストレス下で動作します。連続的なトルクとせん断力に耐えることができる巨大なコンポーネントが必要です。
耐久性の高い鍛造スチール製ドライブ ヨーク の製造を分析します。このコンポーネントはドライブシャフトをディファレンシャルに接続します。ドライブラインの振動を吸収しながら、巨大な回転トルクを伝達します。商用ドライブヨークの物理的サイズは巨大であるため、プレストン数の制限により冷間鍛造は不可能です。ヨークには、急激な加速荷重によるせん断を防ぐために最大の破壊靱性が必要です。熱間鍛造は、必要な等軸結晶粒構造と部品の体積を達成するために厳密に必要とされます。続いて、スプラインとベアリング キャップの精密 CNC 機械加工が行われます。
冷間鍛造は、大量生産のファスナー、ピン、シャフト、ギアの自動車分野で主流を占めています。材料の無駄や二次加工を一切行わずに何百万もの同一の高強度コンポーネントを生産できる能力は、自動車のサプライチェーンの経済性と完全に一致します。
対照的に、航空宇宙産業は熱間鍛造に大きく依存しています。航空宇宙構造部品は、チタン合金またはインコネルなどのニッケルベースの超合金から製造されることがよくあります。これらの材料は信じられないほど高い降伏強度を備えており、高温でも変形しません。これらの超合金を冷間鍛造しようとすることは物理的に不可能です。必要な空気力学的形状と疲労耐性を達成するには、高度に制御された熱条件下で熱間鍛造する必要があります。
調達および仕様の段階で一般的な障害点を特定することで、コストのかかる製造の遅延を防ぎ、構造上のコンプライアンスを確保します。
主なリスクは、冷間鍛造プロセスに高炭素鋼または高合金鋼を指定することです。これらの材料には必要な室温での延性が欠けています。冷間加工を試みると、プレス負荷がかかると直ちに部品が破損したり、致命的な金型の故障が発生したりします。
これを軽減するには、エンジニアは中間アニーリング プロセスを利用する必要があります。冷間鍛造段階の間に部品を加熱すると、延性が回復します。あるいは温間鍛造に移行します。温間鍛造は、再結晶閾値よりも低いが室温より高い温度(例えば、鋼の場合は 600°C ~ 800°C)で動作します。これにより、従来の熱間鍛造よりも厳しい公差を維持しながら、プレス荷重が軽減され、塑性が向上します。
調達チームは、複雑な冷間鍛造金型の設計と検証に必要なリードタイムを過小評価することがよくあります。室温では金属の流れが非常に制限されるため、冷間鍛造工具の設計には、金型の亀裂を防ぐために広範な有限要素解析 (FEA) と複数の物理的試運転が必要です。
緩和戦略では、製造設計 (DFM) フェーズで鍛造パートナーとの関与を大幅に行う必要があります。設計サイクルの早い段階で部品の形状を鍛造プレスの特定の機能に合わせることで、エンジニアは不可能な半径を排除し、抜き勾配を最適化し、工具の検証リードタイムを大幅に短縮できます。
リード タイムを短縮するには、次の DFM の特定の手順に従ってください。
初期 CAD モデルに対して有限要素解析を実行して、高応力流れ領域を特定します。
抜き勾配を調整して、ダイキャビティからスムーズに取り出すことができます。
選択した合金とプレストン数に合わせて特別に配合された金型潤滑剤を選択してください。
本格的な生産の前に、小ロットの物理試験を実施して寸法安定性を検証します。
現在のコンポーネントのポートフォリオを監査して、材料の無駄を削減するためにニアネット冷間鍛造に変換できる固体から機械加工された部品を特定します。
構造コンポーネントの衝撃荷重要件を評価して、熱間鍛造の連続再結晶化が安全性遵守のために必須かどうかを判断します。
設計段階で冶金エンジニアに協力して、選択した鋼合金が意図した鍛造温度に対して正しい延性プロファイルを備えているかどうかを確認してください。
3D CAD モデル、正確な材料仕様、動的負荷要件、推定年間使用量を含む包括的な RFQ を準備して、工具の償却コストを正確に比較します。
A: 冷間鍛造は室温または室温付近で、生の機械力に依存して行われます。熱間鍛造では、金属を再結晶点以上に加熱する必要があります。鋼の場合、これは通常 950°C ~ 1250°C です。これにより、材料はひずみ硬化せずに塑性変形することができます。
A: いいえ。冷間鍛造に適しているのは、固有延性が高く、初期降伏強度が低い金属だけです。例としては、低炭素鋼、アルミニウム合金、真鍮などが挙げられます。高炭素鋼や超合金は、中間焼きなましを行わずに冷間加工すると亀裂が入ったり、砕けたりします。
A: 冷間鍛造は、ひずみ硬化と転位の絡み合いにより、降伏強度と引張強度を大幅に向上させます。ただし、熱間鍛造では均質化された等軸結晶粒構造が得られます。これにより、動的荷重下で優れた延性、破壊靱性、耐衝撃性が得られます。
A: はい。熱間鍛造部品では、ほとんどの場合、重要な嵌合寸法を達成するために二次 CNC 機械加工が必要になります。これは、冷却中の予測できない熱収縮、表面スケールの生成、バリ トリミング要件、およびより広い固有の許容範囲によるものです。
A: 温間鍛造では金属を室温よりも高く、厳密に再結晶閾値よりも低く加熱します。これは技術的な妥協として使用されます。熱間鍛造よりも厳しい寸法公差を維持しながら、プレストン数要件を軽減し、材料の流れを改善します。
A: 冷間鍛造には、堅牢な工具と高トン数のプレスのために多額の初期資本が必要です。投資収益率を達成するには、大量の生産が必要です。熱間鍛造は、より安価な工具とより低いプレス負荷を使用するため、より少量の大量のコンポーネントに適応できます。
A: 冷間鍛造はバリゼロでほぼ 100% の材料収率を実現し、工業用加熱炉の大量のエネルギー消費を回避します。熱間鍛造はビレットを加熱するために多量のエネルギーを消費し、フラッシュトリミングプロセスにより避けられない材料スクラップが発生します。


