


重工業機器の動作寿命と安全性は、基本的に鍛造部品の冶金学的完全性に依存します。間違った金属グレードを選択すると、製造現場や現場で重大な運用上のリスクが生じます。材料を過剰に指定すると、不必要な調達のハードルが上がり、工具の過度の摩耗、加工時間の延長につながります。過小な仕様を指定すると、高負荷時の早期疲労、致命的な故障、重大なコンプライアンス違反が発生します。このガイドは、工業用に適切な金属グレードを評価および選択するための直接的な技術フレームワークを提供します 鍛造部品。最適なパフォーマンスを確保するために、機械的特性、機械加工性、アプリケーション固有の要求のバランスをとる方法を学びます。当社は炭素鋼、合金鋼、ステンレス鋼、および非鉄オプションを評価し、それらの特定の産業用途を詳しく説明します。正確な冶金プロファイルを動作環境の物理的要求に適合させることにより、エンジニアリング チームは材料の誤った配置を防ぎ、あらゆる過酷な用途において構造の信頼性を維持できます。
材料の選択は、動作環境に厳密に合わせて行う必要があり、ベースラインの材料コストよりも特定の機械的特性 (降伏強度、衝撃靱性、耐食性など) を優先する必要があります。
炭素鋼 (1045/1050 など) は標準的な用途に最適な機械加工性とベースライン強度を提供しますが、高応力または腐食環境には合金鋼やステンレス鋼が必須です。
特定の合金元素 (クロム、モリブデン、ニッケル、マンガン、タングステン) の含有により、最終部品の熱処理応答と極限引張強さが決まります。
実装リスクを軽減するには、冶金規格 (ASTM、ASME など) の順守とともに、化学的、機械的、寸法チェックを含む厳格な原材料の検証が重要です。
ビレットを選択する前に、正確な操作パラメータを定義する必要があります。氷点下の北極環境で動作するコンポーネントには、高温蒸気タービン内で動作するコンポーネントとは大きく異なる衝撃靱性が必要です。これらのパラメータを定義しないと、現場での材料の即時破損につながります。材料データシートを確認する前に、正確な負荷プロファイル、ピーク動作温度、および環境への曝露を計画する必要があります。
機械的特性の要件により、ベースラインの評価基準が決まります。これらのメトリクスをアプリケーションの特定の要求と比較検討する必要があります。当社では、次の 4 つの主要な機械的指標に基づいて材料を評価します。
降伏強度: これは、永久的な塑性変形が発生する前に材料が耐えられる最大応力を決定します。部品が降伏すると、寸法公差が失われます。
極限引張強さ: これは、材料が完全に破壊する前に耐える絶対最大応力を測定します。
延性: 引張応力下で材料が亀裂を生じることなくどの程度変形できるかを示します。高い延性により、衝撃荷重による突然の脆性破損を防ぎます。
耐疲労性: これは、金属が時間の経過に伴う繰り返し荷重にどれだけ耐えられるかを示します。回転シャフトと車軸は、高い疲労限界に大きく依存しています。
材料の鍛造時の硬度と鍛造後の機械加工性の間には、厳密な反比例の関係が存在します。より硬い材料は現場での変形や摩耗に耐えます。また、二次加工作業中に超硬切削工具が急速に劣化します。必要な最終硬度と工場の機械加工能力の実際的な限界とのバランスを取る必要があります。過度に硬い材料を選択すると、加工時間が長くなり、厳格な機械セットアップが必要となり、工具の消費量が増加します。
鍛造プロセスは本質的に、粒流の最適化を通じて、選択された材料の方向性強度を向上させます。金属がハンマーやプレスで変形すると、内部の粒子構造が部品の物理的な輪郭と一致します。この連続的な粒子の流れにより、中実の棒材から機械加工された部品と比較して、耐疲労性と衝撃強度が大幅に向上します。特定のグレードは、この構造の改良によりよく反応します。クランクシャフトやリフティングフックなどの高応力ジオメトリでは、この方向強度の利点を最大化する材料を選択する必要があります。
炭素鋼は、標準的な産業用途では依然として主要な材料です。炭素含有量は、最終部品の硬化性、強度、延性に直接影響します。当社では、特定の炭素の割合とその結果として生じる機械的挙動に基づいて、これらの鋼を低炭素、中炭素、高炭素のグレードに分類しています。
1020 などの低炭素鋼には、最大 0.30% の炭素が含まれています。優れた延性と優れた溶接性を備えています。これらのグレードは鍛造プロセス中に容易に変形するため、より低いトン数のプレスが必要となります。鍛造金型の摩耗は最小限に抑えられます。ただし、低炭素鋼では達成可能な硬度に厳しい制限があります。硬いマルテンサイト構造を形成するのに十分な炭素が存在しないため、熱処理による強度の向上は最小限に抑えられます。低炭素鋼は、大規模な鍛造後の溶接や厳しい曲げ作業を必要とする軽負荷のコンポーネントにのみ指定する必要があります。
1045 や 1050 などの中炭素鋼には、0.30% ~ 0.60% の炭素が含まれています。強度、耐衝撃性、機械加工性の最適なバランスを実現します。これらのグレードは、焼き入れおよび焼き戻しによく反応します。強靱で延性のあるコアを維持しながら、ほとんどの標準的な産業用途に十分な表面硬度を実現します。エンジニアは、高耐久シャフト、耐荷重ギア、 カスタム CNC 機械加工フランジ鍛造 用途に中炭素鋼を指定することがよくあります。これらは、高級合金グレードに必要な加工上の困難や厳密な温度管理を必要とせず、信頼性の高い性能を提供します。
高炭素鋼には 0.60% を超える炭素が含まれています。極めて高い硬度と優れた耐摩耗性を実現します。切削工具、農業用掃除機、または高摩耗の工業用ブレードなど、大きな摩擦を伴う用途には、これらのグレードが必要です。この硬度の増加には、製造上の重大な欠点が伴います。高炭素鋼は延性が急激に低下します。脆くなってしまいます。ビレット温度が最適鍛造範囲を下回ると、鍛造プロセス中に内部亀裂が発生するリスクが大幅に増加します。高炭素合金を鍛造する場合は、厳密な温度制御を採用し、制御された冷却ピットを利用し、即時応力除去焼きなましを実行する必要があります。
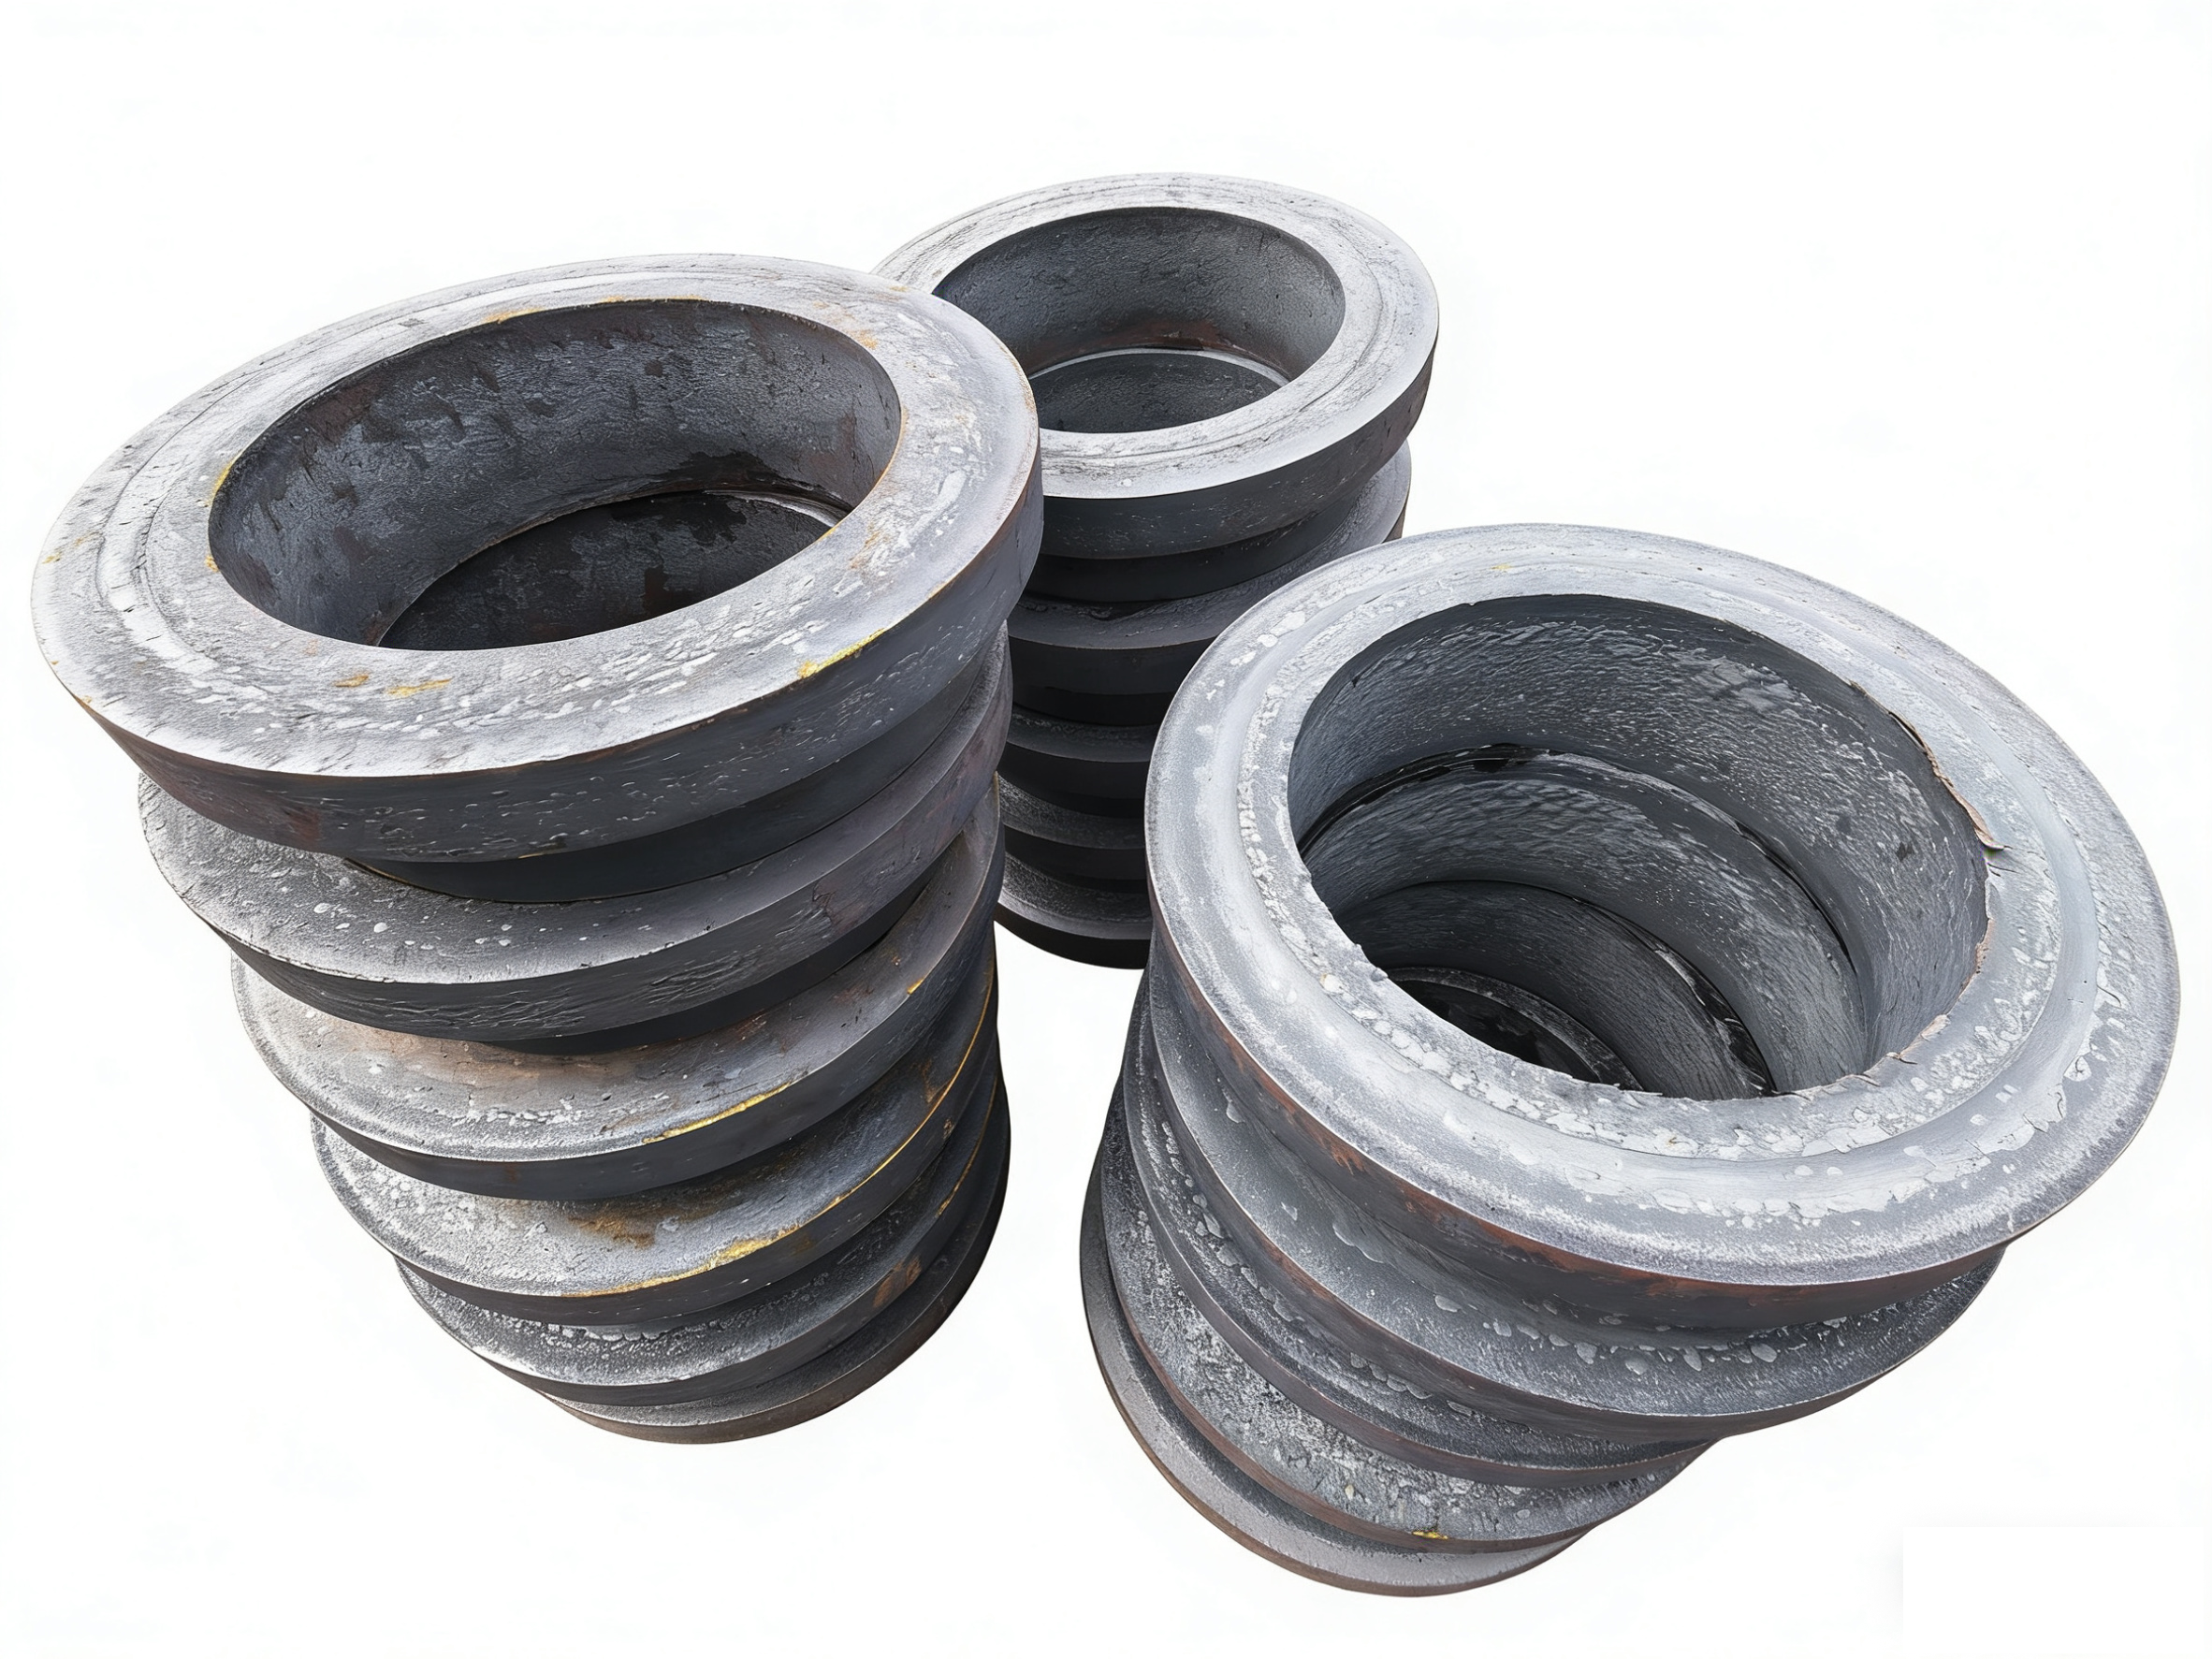
標準的な炭素鋼は、極度の応力、高い内部圧力、または激しい繰り返し荷重がかかると破損します。合金鋼はこの問題を解決します。冶金学者は、鋼マトリックスに特定の元素を追加して、その高温安定性、焼入れ性、機械的限界を変更します。これらの添加により、ハンマーの下や熱処理炉内での金属の挙動がどのように変化するかを理解する必要があります。
各合金元素は特定の冶金学的機能を果たします。要素をただランダムに追加するだけではありません。現場の用途に合わせて化学を設計します。
鍛造鋼における一般的な合金元素の影響 | ||
合金元素 | 一次冶金効果 | 鍛造と加工への影響 |
|---|---|---|
クロム | 焼入れ性と耐摩耗性が向上します。 | より高い鍛造温度が必要です。スケーリングが増加します。 |
モリブデン | 高温強度を強化します。焼き戻し脆化を防ぎます。 | ハンマー下の変形抵抗が増加します。 |
ニッケル | 低温衝撃靱性と延性が向上します。 | 機械加工性が低下します。原材料費が高くなる。 |
バナジウム | 粒子構造を微細化します。降伏強度を高めます。 | 結晶粒の成長を防ぐために厳密な温度管理が必要です。 |
マンガン | 全体的な硬化性と引張強度が向上します。 | 表面品質は向上しますが、焼割れのリスクが増加する可能性があります。 |
クロムモリブデングレード、特に 4140 および 4340 は、高応力工学用途で主流です。標準的な炭素鋼と比較して、優れた強度重量比を実現します。これらのグレードは深い硬化能力を示します。表面を硬化させるだけでなく、焼き入れと焼き戻しを行うと、部品の断面全体にわたって均一な硬度プロファイルが得られます。これらは高圧、ハイサイクル用途の標準として機能します。エンジニアはなどのコンポーネントに 4140 および 4340 を義務付けています 、カスタム油圧シリンダー鍛造部品。これらのシリンダーは、降伏したり膨張したりすることなく、巨大な内部油圧に耐える必要があります。
ニッケル合金鋼は極低温環境に優れています。標準的な炭素鋼は氷点下の温度では危険なほど脆くなり、衝撃を受けると粉々になります。ニッケルの添加により、極低温における金属の衝撃靱性と延性が維持されます。北極掘削、液化天然ガス (LNG) 輸送、および高高度航空宇宙における用途は、高ニッケル グレードに大きく依存しています。これらのグレードを指定する前に、高ニッケル含有量に関連する原材料の大幅なプレミアムを評価する必要があります。また、表面の加工硬化を防ぐために、よりゆっくりとした、より慎重な加工送りと速度も必要になります。
腐食環境や極度の熱により、標準合金鋼は急速に劣化します。錆や酸化は構造の完全性を損ない、致命的な故障につながります。ステンレス鋼と超合金は、これらの過酷な条件に必要な耐薬品性と熱安定性を提供します。
304 や 316 などのオーステナイト系ステンレス鋼には、高レベルのクロムとニッケルが含まれています。優れた耐食性を備えています。ただし、焼き入れなどの標準的な熱処理プロセスでは硬化できません。冷間加工によってのみ強度を高めることができます。 410 などのマルテンサイト系ステンレス鋼には、ニッケルが少なく、炭素が多く含まれています。ベースライン耐食性は低くなりますが、熱処理に対しては優れた応答性を示します。マルテンサイト系グレードを硬化して、高い機械的強度と耐摩耗性を実現できます。
ステンレス鋼の鍛造には、製造現場で明確な課題が伴います。これらのグレードは炭素鋼よりも高い変形抵抗を示します。複雑な金型キャビティには容易には流れ込みません。これらには、より重い鍛造装置、より高いトン数のプレス、および高精度の温度制御が必要です。オーステナイト系ステンレスをその狭い温度範囲の外で鍛造すると、耐食性を損なう粒界鋭敏化の危険があります。
海洋環境、化学処理プラント、発電施設にはステンレス鋼コンポーネントが必要です。海水や酸性化合物にさらされる場合には、耐孔食性と塩化物応力腐食割れ性が必須です。これらの分野では、 316L または二相ステンレス グレードから製造されたこれらのシームレス リングは、標準的な鋼が溶解してしまうような腐食性の高い環境において、重要なフランジ、バルブ本体、ベアリング レースとして機能します。 高強度シームレス圧延リング鍛造品が頻繁に利用されています。
超合金は冶金学的性能の限界を押し広げます。ニッケルベースの合金 (インコネルなど) とチタン合金は、標準的な鋼が溶けたり、反ったり、完全に酸化したりする温度でも機械的完全性を維持します。航空宇宙エンジン部品、ガスタービンブレード、原子炉内部構造物は超合金に依存しています。これらの用途では、極度の高温と腐食性の高い環境が交差します。超合金の鍛造には高度に専門化された設備が必要です。この材料は、極端な鍛造温度でも変形しません。超合金を指定する場合は、原材料の大幅なプレミアム、金型の急速な摩耗、加工時間の延長を考慮する必要があります。
多くの産業用途では、鉄金属では提供できない特性が必要です。非鉄合金は、軽量化、熱伝導性、透磁率において独自の利点をもたらします。これらの材料を使用する場合は、鍛造パラメータを大幅に調整する必要があります。
アルミニウム合金は、優れた強度対重量比を実現します。 6061 や 7075 などのグレードは、数分の 1 の重量で一部の炭素鋼に匹敵する機械的強度を提供します。アルミニウムは自然に保護酸化層を形成し、二次コーティングなしでも固有の耐食性を提供します。航空宇宙および軽量自動車分野は、鍛造アルミニウム部品に大きく依存しています。サスペンション部品、航空機隔壁、高性能エンジンマウントなどにアルミニウムを採用し、システム全体の軽量化と燃費の向上を実現しています。鍛造プロセスに続いて、アルミニウム部品は通常、降伏強度を最大化するために T6 溶体化熱処理と人工時効プロセスを受けます。
真鍮および銅合金は、高度に特殊な機能を果たします。優れた電気伝導性と熱伝導性を実現します。また、非発火性も備えています。揮発性ガス、石油化学製品、または爆発性粉塵が含まれる環境では、発火を防ぐために非火花性の工具やコンポーネントが必要です。特殊な工業用バルブ、頑丈な電気コネクタ、船舶用ハードウェアには、鍛造真鍮や銅が頻繁に使用されています。これらの材料は優れた機械加工性も備えており、鍛造プロセス後の高速ねじ切りや穴あけ加工が可能です。
非鉄金属は鋼に比べて大幅に低い鍛造温度を必要とします。アルミニウムは通常、400 °C ~ 500 °C で鍛造されます。鋼には1100℃を超える温度が必要です。熱要件が低いにもかかわらず、非鉄鍛造には厳密な温度管理が必要です。アルミニウムを過熱すると、急速な粒子成長、膨れ、および材料の完全な劣化が引き起こされます。加熱が不十分であると、金型の充填が不完全になり、内部に亀裂が発生します。金属を叩く前に正確なビレット温度を維持するには、高精度誘導加熱システムを利用する必要があります。
工具鋼は、鍛造材料の中でも高度に特殊化されたカテゴリです。エンジニアは、極度の摩耗、強い衝撃、厳しい熱サイクルに耐えられるようにこれらのグレードを配合しています。これらは主に、最終生産部品そのものではなく、他の金属を鍛造するために使用される工具として機能します。
H13 クロム熱間工具鋼は、鍛造金型業界を支配しています。優れた熱間硬度を実現します。大量生産中に赤熱した鋼片に連続的にさらされた場合でも、構造の完全性を維持し、軟化に耐えます。 H13 は耐熱疲労性にも優れています。落とし鍛造プロセスに特有の急速な加熱と冷却のサイクルに耐え、型面にヒートチェックや表面亀裂が発生することはありません。 H13 は、熱間鍛造金型、押出成形金型、ダイカスト金型などに広く使用されています。
DB6 工具鋼は、高い靭性と極度の耐摩耗性を備えています。大きな衝撃力がかかる用途に役立ちます。頑丈なドロップ鍛造アンビル、大型ハンマーダイ、および高衝撃バッキングブロックには DB6 が使用されています。鍛造ハンマーからの膨大な運動エネルギーを、割れたり変形させることなく吸収します。
工具鋼は、純粋に特殊な高摩耗工具または非常に特殊な高衝撃コンポーネント用にフレーム化する必要があります。切削性が悪く、低速、厳密な設定、頻繁なチップ交換が必要です。硬度と靱性の適切なバランスを達成するには、複数の焼き戻しサイクルを含む特殊な熱処理が必要です。原材料費が異常に高い。標準構造コンポーネントには工具鋼を決して指定しないでください。
材料グレードを選択するには、加工の難易度と生産の拡張性を評価する必要があります。理論上の材料の一致は、製造現場でコンポーネントを大規模に効率的に製造できなければ意味がありません。
原材料の選択と二次加工要件の関係を分析する必要があります。安価な下位合金を指定すると、多くの場合、大規模な二次加工が必要になります。低グレードの鋼では、必要な硬度を達成するために複雑な多段階の熱処理が必要になる場合があります。高度に合金化された材料は機械加工が非常に難しいため、工具を交換すると初期の材料節約が無駄になる可能性があります。ビレットの切断から最終研削まで、製造シーケンス全体を評価する必要があります。
生産の拡張性は、材料の入手可能性と鍛造金型の摩耗に大きく依存します。難産合金および特殊超合金は、調達のリードタイムが長いという問題があります。また、金型の摩耗も指数関数的に加速します。インコネルまたはチタンを鍛造すると、H13 ダイが急速に劣化するため、頻繁に工具の交換が必要になり、生産が停止します。金型の摩耗が大量生産の実行可能性にどのような影響を与えるかを評価する必要があります。標準的な炭素鋼および低合金鋼は、ツールの中断を最小限に抑えながら、迅速な大量の拡張性をサポートします。
規制された業界では、コンプライアンスと認証によって材料の選択が決まります。材料グレードを業界固有の規制基準と一致させる必要があります。石油およびガス部門では、サワーガス耐性と降伏強度に関する API (アメリカ石油協会) の仕様を厳守することが義務付けられています。航空宇宙産業では、AS9100 準拠と厳密な材料ロットのトレーサビリティが必要です。事前に承認された認定グレードを指定しないと、生産が停止され、最終コンポーネントが無効になります。
一般的な鍛造材料カテゴリーの比較 | ||||
材料カテゴリー | 代表的なグレード | 主な利点 | 被削性 | 典型的な産業用途 |
|---|---|---|---|---|
中炭素鋼 | 1045、1050 | バランスの取れた強度と延性 | 素晴らしい | 標準シャフト、ギヤ、フランジ |
合金鋼 | 4140、4340 | 深い焼入性、高い降伏強度 | 良い | 油圧シリンダー、高応力アクスル |
オーステナイト系ステンレス | 304、316 | 優れた耐食性 | 公平 | 船舶用ハードウェア、化学バルブ |
アルミニウム合金 | 6061、7075 | 高い強度重量比 | 素晴らしい | 航空宇宙用隔壁、自動車用サスペンション |
熱間工具鋼 | H13 | 極度の熱疲労耐性 | 貧しい | 鍛造金型、押出金型 |
紙の上で正しい材料グレードを入手しても、コンポーネントの完全性は保証されません。原材料の欠陥や化学的逸脱は、重大な実装リスクをもたらします。金属が炉に入る前に、厳格な検証プロトコルを実施する必要があります。
下層の鋼ビレットには、表面下の欠陥や非金属介在物が含まれることがよくあります。スラグ、酸化物、内部空隙は、最終鍛造品の構造的完全性を損ないます。高荷重を受けると、これらの介在物は応力集中体として機能し、部品全体に広がる疲労亀裂を引き起こします。真空脱ガスまたはアルゴン酸素脱炭 (AOD) を利用して介在物を最小限に抑え、きれいな鋼を確保する信頼できる工場から原材料を調達する必要があります。
加熱および鍛造段階を開始する前に、厳密な寸法検査および化学検査を行う必要があります。未加工ビレットの寸法を確認することで、鍛造金型を完全に充填するのに十分な材料量が確保されます。ビレットのサイズが小さすぎると、隅が満たされていない不完全な部品が発生します。厳密な化学組成許容差も検証する必要があります。炭素またはクロムの含有量がわずかに異なると、熱処理に対する材料の反応が大幅に変化し、その結果、部品が柔らかすぎたり、危険なほど脆くなったりします。
未加工のビレットと完成した鍛造品の両方に対して非破壊検査 (NDT) の使用を義務付ける必要があります。超音波検査 (UT) は、金属に高周波音波を送信して、内部の空隙、配管、および表面下の亀裂を検出します。磁性粒子検査 (MPI) は、磁場と鉄粒子を適用することにより、強磁性材料の表面および表面近くの不連続性を特定します。染料浸透検査では、アルミニウムやオーステナイト系ステンレス鋼などの非磁性合金の微細な表面亀裂を明らかにします。これらのテストにより、フィールドでの壊滅的な障害のリスクが軽減されます。
材料のトレーサビリティは依然として重要な要件です。原材料のバッチごとに材料試験レポート (MTR) を要求する必要があります。 MTR は、その比熱ロットの正確な化学的分解と機械的特性を提供します。また、材料受領時に化学組成を個別に検証するには、発光分光分析を利用する必要があります。これにより、供給されたグレードがエンジニアリング仕様と正確に一致することが保証され、偽造品がサプライチェーンに侵入するのを防ぎます。
材料の選択を完了し、生産を開始するには、次の手順を実行します。
特定のコンポーネントの絶対最大動作ストレスしきい値と環境暴露を定義します。
不必要なオーバースペックを避け、適切な安全マージンを持ってこれらの要件を満たすベースライン材料グレードを選択してください。
化学組成とトレーサビリティを保証するために、鍛造パートナーに検証済みの材料試験レポート (MTR) を要求します。
最終候補に挙げられた材料の予想される鍛造時の硬度と比較して、内部加工能力を評価します。
選択したグレードを使用してプロトタイプの実行を開始し、方向性のある粒子の流れ、ダイ充填、寸法安定性を検証します。
A: 1045 は、標準的な用途に優れたベースライン強度と優れた機械加工性を提供する中炭素鋼です。 4140はクロムモリブデン合金鋼です。添加された合金元素により、4140 は著しく高い降伏強度、より深い焼入れ性、および優れた耐疲労性をもたらし、高応力部品には必須となっています。
A: 鍛造では、熱で軟化した金属に極度の圧力がかかり、内部の結晶粒構造が変形し、コンポーネントの形状に沿って整列します。これにより、方向性のある木目の流れが作成されます。この連続した切れ目のない結晶粒構造により、機械加工または鋳造の代替品と比較して、部品の衝撃強度と耐疲労性が大幅に向上します。
A: はい。アルミニウムと真鍮は頻繁に鍛造されます。アルミニウム鍛造品は、航空宇宙部品や自動車部品に高い強度重量比をもたらします。黄銅鍛造品は、特殊なバルブや電気コネクタに高い導電性、熱伝導性、非火花性をもたらします。鋼よりもはるかに低い鍛造温度が必要です。
A: MTR は材料のトレーサビリティを保証します。これらは、特定の金属バッチの正確な化学組成、熱処理履歴、機械的特性に関する認定文書を提供します。これらは、原材料が必要な工学仕様を満たしていることを証明し、法的責任を軽減し、標準以下の金属によって引き起こされる現場での故障を防ぎます。
A: はい、ステンレス鋼は落とし鍛造できます。ただし、炭素鋼よりも高い変形抵抗を示します。鍛造プロセス中の表面の亀裂や内部材料の劣化を防ぐために、より高いトン数の鍛造装置、より重い金型の摩耗代、および高精度の温度制御が必要です。
A: 最も一般的な非破壊検査には、内部空隙を検出する超音波検査 (UT)、鉄金属の表面および表面近くの亀裂を検出する磁粉検査 (MPI)、非磁性材料の微細な表面欠陥を明らかにする染料浸透検査が含まれます。
A: クロムは硬化性を高め、ベースラインの耐食性を提供します。モリブデンは、脆性を防止しながら、高温強度と深焼入性を向上させます。タングステンは、極度の耐摩耗性を実現し、高温でも材料の硬度を維持するため、工具用途に最適です。


