


マシニング センターの基本構造は、その初期精度、動作寿命、数百万サイクルにわたる劣化曲線を決定します。エンジニアリングチームと調達チームは、鋳造ベースと製造ベースのどちらかを選択する必要があります。この決定は、振動制御、熱歪み、工具の摩耗、およびライフサイクル全体の費用に永続的に影響します。選択を誤ると、機械の早期劣化、不必要な先行設備投資、または厳格なサプライ チェーンのボトルネックが発生します。当社は、鋳造および溶接構造の冶金特性、長期寸法安定性、修理可能性、ライフサイクル投資収益率を評価し、厳密な調達決定をサポートします。
振動減衰: 鋳鉄構造は本質的に動作振動を溶接鋼よりも最大 10 倍吸収し、切削工具やスピンドル ベアリングの寿命を直接延ばします。
熱安定性: 鋳物の熱質量が大きいため、急激な温度変動に対する優れた耐性が得られ、重労働の連続加工中の体積精度のドリフトを最小限に抑えます。
寸法の完全性: 溶接部は優れた引張強度と迅速なプロトタイピングを提供しますが、長期的な反りを防ぐために厳密な熱応力緩和が必要です。このリスクは、時効鋳造品の一体構造の性質によって大幅に軽減されます。
量の経済性とサプライ チェーン: 溶接はカスタムの 1 回限りの機械にとってコスト効率が高く、局所的なサプライ チェーンの機敏性を提供します。鋳造は、パターンのコストが償却される大量生産で主流となり、規模が大きくなると単位あたりのコストが低くなります。
ライフサイクル修復性: 溶接構造は、微小亀裂が発生した場合に溶接が難しいことで知られる鋳鉄と比較して、製造後の修正や疲労修復が大幅に容易になります。
単なる構造上の存続期間から有用な精度の寿命へと基準を移すことで、マシンベースの評価方法が変わります。有用な精度の寿命は、機器が動的な負荷の下でどのくらいの時間厳しい公差を維持できるかを測定します。機械は製造現場で物理的に何十年も存続する可能性があります。しかし、その基部が数ミクロン歪むと、航空宇宙部品や医療部品を製造する能力が失われます。当社は、数千時間の動作時間にわたる持続的な体積精度に基づいて寿命を評価します。
機械のベッドは、運動エネルギーの主なシンクとして機能します。切削力、スピンドルの振動、熱負荷を吸収します。超硬エンドミルが原材料と接触するたびに、スピンドルを介してベースに直接高周波の衝撃波が送信されます。基地はこのエネルギーを瞬時に消散しなければなりません。そうしないと、振動が切断ゾーンに反射してしまいます。これにより、びびり、表面仕上げの低下、工具の摩耗の加速が発生します。これは、インコネルやチタンなどの硬質合金を加工するときにすぐにわかります。
一般的な長期劣化要因を特定することは、エンジニアがより良い構造を設計するのに役立ちます。微小な反りは主な故障モードとして際立っています。製造時の残留応力は時間の経過とともにゆっくりと解放され、機械のベッドがねじれて位置がずれてしまいます。共振による疲労も精度を損ないます。一定の振動により、リニアガイドウェイとスピンドルベアリングが早期に摩耗します。ベアリングの摩耗は、激しい荒加工時にベースが高調波周波数をどの程度減衰させるかに直接相関します。
現代の材料環境は、機械製造業者にいくつかの選択肢を提供します。鋳鉄や加工鋼などの伝統的な金属が業界を支配しています。エポキシ花崗岩や鉱物鋳物などの新たな代替複合材料は、優れた減衰機能を提供します。これらの複合材料は、特殊な研削装置に驚異的な振動吸収性をもたらします。しかし、従来の金属は、証明された構造的完全性、加工の容易さ、さまざまな産業環境における予測可能な熱挙動により、標準であり続けています。
故障モード | 根本的な原因 | 加工への影響 | 構造的予防戦略 |
|---|---|---|---|
マイクロ反り | 緩和されていない残留製造応力 | 体積精度の低下、長いカットでのテーパー | 熱応力緩和、振動応力緩和 |
共鳴疲労 | 材料の減衰能力が低い | スピンドルベアリングの早期故障、チャタリング | 高質量鋳鉄、ポリマーコンクリート充填 |
サーマルボーイング | クーラント/切削による熱分布が不均一 | Z 軸のドリフト、部品寸法の不一致 | 高熱質量材料、対称ベッド設計 |
ガイドウェイフレッティング | 取り付け界面での微振動 | 位置決め精度の低下、バックラッシ | 精密な手作業によるスクレーピング、モノリシック取り付けパッド |
ねずみ鋳鉄のグラファイトフレーク構造を調べると、それが精密製造において重要な役割を果たしている理由が明らかになります。ねずみ鉄には、金属マトリックス全体に分散された微細なグラファイトフレークが含まれています。これらのフレークは内部の衝撃吸収材として機能します。内部摩擦により運動エネルギーを急速に消散します。この自然な減衰により、振動の増幅が防止されます。グラファイトは自然な潤滑性も提供します。これにより、ガイドウェイの取り付け面の最終精密研削時に材料の機械加工が容易になります。
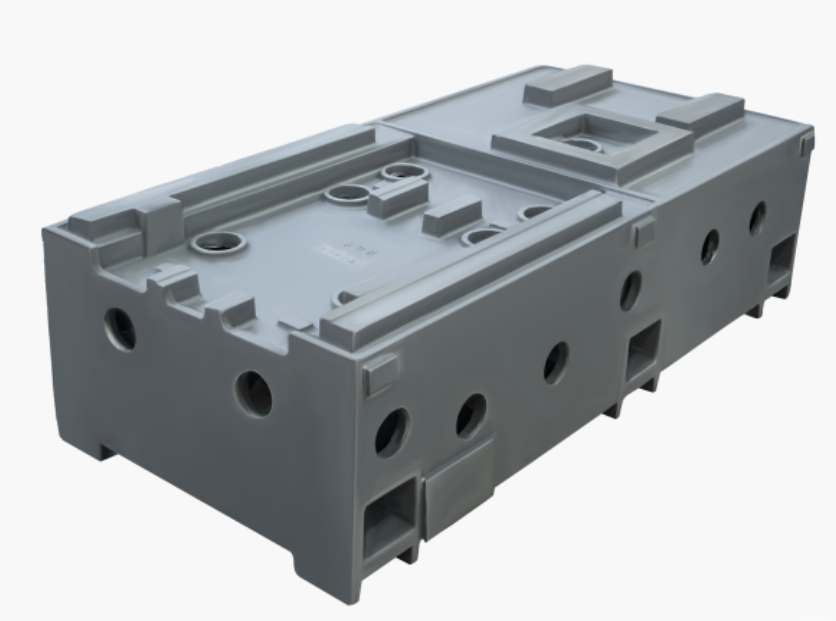
単一の連続構造を注ぐことで弱点が解消されます。一体構造の剛性が鋳造ベースを定義します。機械的な接合部や熱の影響を受けるゾーンにより、製造された構造に脆弱性が生じます。キャスティングはこれらを完全に回避します。連続粒子構造により、機械のベッド全体に負荷が均等に分散されます。これにより、大きな動的荷重下で疲労亀裂を引き起こすことが多い局所的な応力集中が防止されます。
圧縮強度の利点を評価すると、歴史的に鋳造構造に依存してきたことが説明されます。 工作機械の鋳物は、 重切削および旋削用途に優れています。鋳鉄は、重いワークピースや厳しい切削パラメータからの大きな下向きの力に対処します。引張強さは鋼よりも低いですが、圧縮強さは非常に優れています。これにより、テーブル上で数トンのペイロードを運ぶ機械の理想的な基盤となります。
生産の現実を認識することは、調達チームが効果的に計画を立てるのに役立ちます。鋳物は前方に摩擦をもたらします。パターンコストが高いと多額の初期資本が必要になります。複雑な金型設計には、冷却速度を管理し、内部ボイドを防ぐための専門的なエンジニアリング専門知識が必要です。鋳造工場では、より長い初期リードタイムが必要です。これらのタイムラインを管理するには、堅牢な予測を実装する必要があります。ただし、パターンが存在すると、後続のユニットの製造が非常に効率的かつ再現可能になります。
鋳鉄の特定のグレードは非常に重要です。機械製造業者が基本的な銑鉄を使用することはほとんどありません。これらは、ミーハナイトや高級ねずみ鉄 (ASTM クラス 40 または 50) などの人工材料を指定しています。これらの特定のグレードは、厳密に制御された炭素とシリコンの比率を提供します。これにより、グラファイトフレークが正しいサイズと分布で形成されることが保証されます。鋳造化学物質の制御が不十分な場合は、ベッドの最終加工中に切削工具を破壊するハードスポット (チル) が発生します。
鋼は鋳鉄と比較して弾性率が高く、引張強度に優れています。これらの構造特性により、エンジニアはより薄く、より軽量な構造壁を設計できます。溶接鋼ベースは、重量を大幅に軽減しながら、鋳造ベースと同様の全体的な剛性を実現できます。この軽量化は、高い加速率と素早い移動速度を達成するために移動質量を最小限に抑える必要がある高速ガントリー機械にメリットをもたらします。
設計の敏捷性は、加工ベースの最大の利点を表します。エンジニアは、複雑な形状を迅速に繰り返して変更できます。高価な鋳造パターンは必要ありません。試作中に設計上の欠陥が見つかった場合は、鋼板を切断して再溶接するだけです。制作後の修正も同様に簡単です。導入された機械に新しいマウント、ブラケット、または冷却剤エンクロージャを溶接するには、最小限の労力と標準的な工場設備が必要です。
残留応力の問題は依然として溶接構造にとって最大の障害です。溶接プロセスでは、局所的な熱影響部 (HAZ) が発生します。溶けた溶接池が冷えて収縮すると、周囲の冷たい鋼材を引っ張ります。これにより、巨大な内部残留応力が発生します。これらの応力を適切に処理しないと、時間の経過とともにベースに微細な歪みが発生します。応力が自然に緩和されると鋼材がゆっくりとねじれ、機械の幾何学的配置が破壊されます。
固有の共振問題に対処するには、二次的な制振ソリューションが必要です。中空またはプレートスチール構造は、減衰不足に悩まされます。切削振動を受けると鐘のように鳴り響きます。これに対処するために、メーカーは多くの場合、中空の鋼鉄空洞をポリマーコンクリート、エポキシ花崗岩、または特殊な砂で満たします。これらの二次的な制振ソリューションは質量を増加させ、振動を吸収しますが、製造の複雑さと構築プロセスの労働時間を増加させます。
製造には溶接手順を厳守する必要があります。プレートを溶接するだけでは精度を期待できません。溶接工は、特定の溶加材を使用し、パス間温度を制御し、歪みを最小限に抑えるために溶接順序を変更する必要があります。溶接順序が不十分であると、製造中に非常に大きく反るため、平らに機械加工することができません。これには、大規模な再加工、火炎矯正、またはベースの完全な廃棄が必要です。
ねずみ鋳鉄と加工炭素鋼の比減衰能力を比較すると、明らかなコントラストが明らかになります。ねずみ鋳鉄は、未処理の溶接鋼よりも最大 10 倍の速さで振動を減衰します。この固有の材料特性が加工性能を決定します。切削工具が金属と接触すると、高周波ビビリが発生します。鋳鉄はこのびびりを即座に吸収し、機械フレームへの共振を防ぎます。
高精度工作機械鋳造品 の優れた減衰は、 ワークピースの表面仕上げの向上に直接つながります。振動が少ないということは、刃先が材料内をスムーズに滑ることを意味します。また、切削工具の寿命も大幅に延長されます。振動が軽減されないと、超硬インサートが欠け、スピンドルベアリングが破壊されます。鋳造ベースの採用により、10年のライフサイクルにわたってリニアガイドウェイやボールねじの交換頻度が大幅に削減されます。
鋼の溶接には工学的な減衰が必要です。ポリマー充填がないと、スチールベッドが振動を直接切削工具に伝えます。これにより、機械加工された部品に目に見えるビビリマークが発生します。オペレーターは、構造的な減衰の不足を補うために送り速度を遅くする必要があります。これにより、機械全体の生産性が低下し、製造されるすべての部品のサイクル時間が増加します。
比熱容量と熱伝導率の違いを評価すると、熱安定性が強調されます。鋳鉄は高い熱質量を持っています。熱をゆっくり吸収し、ゆっくりと放出します。鋼は非常に速く加熱し、冷却します。機械加工環境では、温度は切削摩擦、熱い切りくず、クーラントの使用、および工場の周囲条件により常に変動します。
当社は、 切削ゾーンからの熱を吸収して均一に分散するために、これにより、局所的な熱による反りが防止されます。薄肉の溶接部は、依然として急速な熱膨張と収縮に対して非常に脆弱です。積極的な高速加工サイクル中に、溶接されたベースが不均一に膨張する可能性があります。この熱ドリフトにより体積精度が損なわれ、長時間の生産中に部品が許容範囲外になる原因となります。 鋳鉄工作機械のベッド鋳物を利用しています。
クーラントを塗布すると、溶接部の熱の問題が悪化します。冷たい冷却剤が熱い鋼床の片側に飛沫すると、その側は急速に収縮します。反対側は拡張されたままです。これによりバイメタルのストリップ効果が生じ、機械コラム全体が傾きます。鋳鉄の熱慣性はこの局所的な急速な収縮に抵抗し、スピンドルをテーブルに対して完全に垂直に保ちます。
数十年にわたって幾何学的安定性を確保するには、内部応力を管理する必要があります。歴史的に、鋳物工場は自然老化を実践していました。彼らは鋳物を屋外に放置し、数か月または数年間風化させました。自然な温度サイクルにより、内部応力がゆっくりと緩和されます。現在、最新の鋳造工場では振動または熱による応力除去が使用されています。鋳物を巨大なオーブンで焼き、緩和プロセスを促進します。これにより、最終加工後にベースが反らないことが保証されます。
溶接では、溶接後熱処理 (PWHT) を絶対に遵守する必要があります。このステップをスキップすることはできません。溶接構造全体を応力除去炉に入れる必要があります。特定の温度まで加熱され、その温度に保持され、制御された速度で冷却されます。完全な応力除去を行わずに溶接部に大きな動的荷重がかかると、長期的な寸法変動が発生する高いリスクに直面します。ベースがクリープし、機械の精度が失われます。
振動応力除去 (VSR) は、標準的な炉に適合しない大規模な溶接の代替手段を提供します。技術者は重い偏心モーターを鉄骨フレームに取り付け、その共振周波数で振動させます。これにより分子構造が揺るがされ、残留応力が安定します。 VSR は効果的ではありますが、応力が実際に軽減されたことを確認するには高度なスキルを持ったオペレーターが必要です。
溶接疲労修復によりメンテナンスが簡単になります。長年の酷使により、組み立てられた鋼製ベースに疲労亀裂が生じた場合でも、簡単に修理できます。技術者は亀裂を研磨し、接合部を準備し、その領域を再溶接します。修理は多くの場合、標準的な溶接機器を使用して現場で行うことができます。これにより、機械のダウンタイムが最小限に抑えられ、メンテナンスコストが低く抑えられます。
鋳造破壊の軽減には重大な冶金学的困難が伴います。ひび割れた鋳鉄の修復には、高度に専門的な手順が必要です。熱衝撃を防ぐために、鋳物全体を予熱する必要があります。高価なニッケルベースの消耗品を使用する必要があります。最後に、新たな微小亀裂の形成を防ぐために、冷却速度を注意深く制御する必要があります。修理は非常に難しいため、鋳造構造では適切な有限要素解析 (FEA) 設計による防止が依然として重要です。
パフォーマンス指標 | 工作機械の鋳物 | 鋼の溶接部 |
|---|---|---|
振動減衰 | 優れた(固有のグラファイト構造) | 不良 (二次ポリマー充填が必要) |
熱安定性 | 熱質量が高く、歪みが遅い | 熱質量が小さく、急速に膨張しやすい |
次元の整合性 | 初期応力除去後の安定性が高い | PWHTが不十分な場合、クリープが発生しやすい |
デザインの俊敏性 | 硬い、高価な新しいパターンが必要 | 機敏性が高く、変更と反復が容易 |
修理可能性 | 難しい、特殊な溶接が必要 | シンプルで標準的な研削と再溶接 |
パターン ツールのコストの損益分岐点を計算すると、製造の選択が決まります。鋳造製造では、木製またはアルミニウムの型に多額の先行投資が必要です。単一のカスタム マシンを構築する場合、鋳造は経済的に意味がありません。ただし、CNC 旋盤の標準ラインを生産する場合、パターンのコストは数百のユニットにわたって償却されます。鋳造品の単位当たりのコストは、体積あたりの溶接品のコストを急速に下回ります。
溶接の隠れたコストを考慮に入れると、別の財務状況が明らかになります。溶接ベースの方が最初は安いように思えます。ただし、二次加工、必須の熱応力緩和、および潜在的なポリマー充填要件を考慮する必要があります。鋼製ベースの切断、取り付け、溶接、研削、充填に必要な労働時間は、標準的な鋳物を注ぐコストを超えることがよくあります。
プロトタイピング段階でのスクラップのコストも考慮する必要があります。キャスト プロトタイプが失敗すると、キャストが失われ、高価なパターンを変更しなければならない可能性があります。溶接されたプロトタイプが故障した場合、多くの場合、欠陥のある部分を切り取り、新しいサポートを溶接することでフレームを修復できます。これにより、溶接は実験用の機械設計にとって非常に魅力的なものになります。
構造の選択は、20,000 時間の運用期間にわたる消耗品のコストに影響します。鋳造ベースにより高調波振動が軽減されます。これは、超硬工具インサートの消耗率を直接的に低下させます。工具はより長持ちし、表面仕上げは一貫した状態を保ちます。ベアリングが過度のびびりを吸収しないため、スピンドルの再構築の頻度が少なくなります。
スクラップ率の削減を評価することで、鋳造ベースの正当性がさらに高まります。優れた動的剛性により、重切削時の工具のたわみを防ぎます。これにより、部品が厳密な寸法公差内に保たれます。剛性の高い鋳造ベースにより、ビビリマークや幾何学的なずれによって発生する廃棄部品の数が減少します。機械の寿命全体にわたって、原材料と消耗工具の節約により、初期パターンへの投資が大幅に相殺されます。
ダウンタイムのコストは、運用環境における他のすべてのコストに比べて小さく見えます。過度の振動が原因でスピンドル交換のために機械が停止すると、数日間の生産が失われます。鋳造ベースは機械の繊細な内部コンポーネントを保護し、スピンドルの稼働時間を最大化し、生産スケジュールを順調に保ちます。
調達物流は 2 つの方法で大きく異なります。大型鋳物は専門の世界的な鋳造工場に依存しています。巨大な鉄ブロックを海を越えて輸送すると、サプライチェーンのボトルネックが発生します。リードタイムは数か月に及ぶ場合があります。逆に、鉄鋼製造業者を地元で調達することもできます。現地での製造により国際配送の遅延が回避され、カスタム プロジェクトの機敏性が向上します。
製造上の意思決定において、エネルギー経済が果たす役割はますます高まっています。両方の方法の二酸化炭素排出量を比較してください。鋳造工場の溶解プロセスでは、鉄を液化するために大量のエネルギーを消費します。ただし、鉄鋼製造による局所的なエネルギーフットプリントも加算されます。切断、溶接、および大規模な応力除去オーブンの稼働には、かなりの電力が必要です。最新の誘導炉の効率により、鋳物は大量生産の持続可能性において優れていることがよくあります。
長期的なサプライチェーンの安定性が確立される場合、鋳造工場が型と注湯プロセスを完璧に完了すると、予測可能なスケジュールで一貫したベースを提供できるようになります。手作業と個々の溶接工のスキルに依存する溶接は、製造工場で従業員の離職率が高い場合、品質が不安定になる可能性があります。 当社は 高耐久工作機械の構造用鋳物を利用します。
気孔や介在物は鋳造の完全性を脅かします。内部空隙は構造を弱め、最終加工時に傷が露出する可能性があります。リニアガイドウェイを取り付ける必要がある場所にボイドがあると、鋳物全体がスクラップになってしまいます。これを軽減するには、厳格な非破壊検査 (NDT) を指定する必要があります。すべての重要な耐荷重セクションには超音波または X 線検査が必要です。これにより、精密研削に何時間も費やす前に、内部粒子構造が堅固で欠陥がない状態が保たれます。
サプライヤーの精査により、致命的な生産遅延が防止されます。特に重工作機械拠点での経験豊富な鋳造工場と提携します。一般的な鋳造工場は、マシンベッドに必要な複雑なコア形状に苦労することがよくあります。経験の浅いサプライヤーは、コアのずれ、不均一な肉厚、および深刻な冷却ストレスを引き起こします。契約に署名する前に、鋳造工場の冷却プロトコルとストレスリリーフオーブンの校正を監査します。
鋳鉄のバッチごとに材料認証レポートを要求します。
すべてのガイドウェイの取り付け面に超音波検査を義務付けます。
正確な温度保持については、鋳造工場の熱応力除去オーブン チャートを確認します。
木製またはアルミニウムの型紙に磨耗や寸法のずれがないか毎年検査してください。
溶接疲労により、繰り返し荷重がかかると加工されたベースが破壊されます。応力集中を最小限に抑えるために接合部の形状を設計する必要があります。鋭角なコーナーや急激な変化は避けてください。すべての重要な接合部に完全溶け込み溶接を使用します。厳格な溶接手順を実施し、認定された溶接工が製造を行うことを要求します。適切な接合部の設計により、熱影響部を介して亀裂が伝播するのを防ぎます。
応力除去の検証により、長期的な安定性が保証されます。厳格な品質管理プロトコルを実装して、熱応力の緩和が成功したことを検証します。炉のグラフだけを信用しないでください。 PWHT プロセスの前後に寸法チェックを実行します。応力除去サイクル中にベースが大きく動く場合は、最終の精密機械加工を開始する前に 2 回目の処理が必要になる場合があります。
すべての主耐荷重ジョイントに完全溶け込み溶接を指定します。
表面亀裂を検出するには、すべての構造溶接部に磁粉検査 (MPI) を義務付けます。
新たな応力を防ぐために、溶接後の熱処理中に冷却速度を制御することを義務付けます。
ポリマーコンクリート充填を使用する場合は、湿気の侵入を防ぐためにすべての中空空洞を完全に密閉します。
生産量を定義して、鋳造パターンの許容可能な金型償却期間を計算します。
専門の鋳造工場に相談して、製造性とコアの安定性についてマシンベッドの設計を見直してください。
ベースの鋳造バージョンと溶接バージョンの両方に対して比較有限要素解析 (FEA) を実行して、動的剛性を評価します。
どの製造方法を選択する場合でも、厳格な非破壊検査 (NDT) 要件を確立します。
A: ねずみ鋳鉄には、鋼よりもはるかに優れた振動の吸収と消散を実現する微細なグラファイトフレークが含まれています。この自然な減衰により、高調波共振が切削ゾーンに到達するのが防止され、優れた表面仕上げ、より厳しい公差、およびより長い切削工具寿命がもたらされます。
A: できます。溶接による極度の熱により、鋼鉄内部に巨大な残留応力が発生します。最終機械加工の前に溶接部が炉内で適切に熱応力除去されていない場合、内部応力が数か月または数年かけて自然に緩和されるため、溶接部はゆっくりと歪みます。
A: 溶接は通常、数週間以内に現地で製造できます。鋳造には、パターンの作成、複雑な成形、注入、制御された冷却が必要です。このプロセスには最初の製品には数か月かかる場合がありますが、後続のキャスト ユニットははるかに早く生産されます。
A: はい。メーカーは多くの場合、溶接された中空の鋼製ベースをポリマー コンクリート、エポキシ花崗岩、または特殊な砂で満たします。これにより、構造質量が増加し、振動減衰が大幅に向上しますが、全体的な製造の複雑さ、重量、人件費が増加します。
A: リニアガイド、ボールねじ、可動部品が適切にメンテナンスされていれば、鋳鉄ベース自体は 30 ~ 50 年は簡単に持ちます。そのモノリシック構造と高い熱質量により、基本的な幾何学的安定性がほとんど失われないことが保証されます。
A: 歴史的には、気候の中で熟成させるために屋外に数カ月または数年放置されてきましたが、現代の鋳造工場では自然熟成をほとんど使用していません。現在では、熱応力除去オーブンまたは振動応力除去を利用して緩和プロセスを加速し、ほんのわずかな時間で寸法安定性を達成しています。


