


産業機器の構造基盤を調達するには、正確な計画が必要です。大規模で剛性の高いコンポーネントの費用の計算を誤ると、製造プロジェクトが頓挫する可能性があります。これらの巨大な部品の予算編成は、単純な材料ポンド当たりの料金をはるかに超えています。調達チームとエンジニアリング チームは、事前のツーリング、複雑な冶金、熱処理、および広範囲の精密機械加工を考慮する必要があります。原材料の重量のみに頼ってプロジェクト費用を見積もると、生産サイクルの後半で深刻な予算超過につながることがよくあります。このガイドでは、最初のパターン作成から最終的な精密仕上げまで、カスタム鋳造の真のコスト要因を詳しく説明します。当社は、最初の溶融金属が注がれる前に、鋳造工場の見積もりを評価し、極端な価格変動を理解し、隠れた調達リスクを軽減するための現実的なフレームワークを提供します。
工具は主要な前払いのハードルです。大型鋳造品のパターン作成には多額の初期資本が必要であり、量償却と試作戦略が部品あたりのコストの重要な要素となります。
材料が基本価格を決定する: ねずみ鋳鉄、ダクタイル鋳鉄、鉱物鋳造、鋼の選択によって、原材料の基本コストが決まりますが、下流の機械加工費用に大きな影響を与えます。
仕上げが最終コストを左右する: 高精度の工作機械鋳造に必要な公差を達成するには、専用の大型 CNC 装置が必要となるため、生の鋳造プロセス自体と同じかそれ以上のコストがかかることがよくあります。
複雑さがサイズを上回る可能性がある: 小型で非常に複雑なコンポーネントでは、複雑な固定具やミクロンレベルの公差要件により、大規模な構造ベッドよりも高い加工コストがかかる場合があります。
隠れた物流問題: 貨物、取り扱い、非破壊検査 (NDT)、および熱応力除去処理により、重量鋳物の最終陸揚げコストが日常的に 15 ~ 30% 増加します。
鋳造プロジェクトにおける最初の大きな経済的ハードルは、パターンの作成です。パターンに選択される素材は、予想される生産量と必要な耐久性に直接関係します。通常、松やマホガニーで作られた木製の型紙は、導入コストが低くなります。鋳造工場は、少量生産または大規模な 1 回限りの構造ベースにこれらを使用します。しかし、木材は時間の経過とともに劣化していきます。鋳物砂の水分を吸収し、寸法精度が損なわれます。中程度の生産量の場合は、ウレタンまたは耐久性の高いポリマー パターンを使用すると、より優れた耐摩耗性が得られます。
生産が大量にスケールされると、鋳造工場では機械加工されたアルミニウムのマッチ プレートとコア ボックスが必要になります。アルミニウム工具には多額の先行投資が必要です。それでも、何千回の成形サイクルにも劣化することなく耐えられます。この耐久性により、最終的には長期にわたる生産を通じて部品あたりのコストが削減されます。パターンが複雑になると、初期費用が急激に増加します。シンプルなブロック状の構造には、基本的な成形技術が必要です。対照的に、深いアンダーカット、内部冷却チャネル、または複雑な中空キャビティを備えたコンポーネントには、複雑な砂中子が必要です。各コアには、独自の専用コア ボックス ツールが必要です。メインモールド内でこれらのコアを混合、焼き、セットし、排気する作業が必要なため、すべての注型に多大な労力がかかります。
プロトタイピングのコストも、選択した方法論に応じて大きく異なります。 3D プリントされた砂型を利用したラピッド プロトタイピングにより、エンジニアは物理的なパターンの作成を完全に回避できます。このバインダー ジェッティング技術は、CAD ファイルから直接モールドとコアを印刷します。 3D プリント砂型の単位あたりのコストは標準的な砂型よりも高くなりますが、永久的なアルミニウム工具の切削コストに比べれば数分の 1 に過ぎません。これは、恒久的な生産ツールに多額の資本を投じる前に、設計を検証したり、1 回限りの概念実証鋳造を生産したりするための理想的な戦略となります。
パターン素材 | 前払い資本 | 耐久性・寿命 | 最優秀アプリケーション |
|---|---|---|---|
木材 (パイン/マホガニー) | 低い | 低い(湿気により劣化する) | 一回限りのプロトタイプ、大量の単一注入 |
ウレタン・ポリマー | 中くらい | 中(砂による磨耗に強い) | 短期から中期の生産工程 |
アルミ削り出し | 高い | 高 (数千サイクル) | 複数年にわたる大量生産 |
3Dプリントサンド(模様なし) | なし(単価が高い) | N/A (使い捨て金型) | ラピッドプロトタイピング、複雑な内部コア |
原材料の選択によって基本コストが決まりますが、最終コンポーネントの性能と機械加工性も決まります。ねずみ鋳鉄は、その卓越した振動減衰特性により、依然として構造機械ベースの業界標準となっています。ねずみ鉄内のグラファイトフレーク構造は、運動エネルギーを自然に消散します。これにより、重機械加工時のびびりを防止します。また、機械加工が比較的容易なため、下流コストを管理しやすくなります。を調達する場合 工作機械の鋳物、多くの場合、ねずみ鋳鉄がコストと性能の最適なバランスを提供します。
ダクタイル鋳鉄は、その球状黒鉛構造を特徴としており、非常に高い引張強度と耐衝撃性を備えています。ただし、ダクタイル鋳鉄の製造に必要な特殊な接種プロセスにより、母材のコストが増加します。さらに、ダクタイル鋳鉄は切削工具に対する耐久性が高くなります。これにより、送り速度が遅くなり、製造現場での加工費が増加します。
エポキシ花崗岩などの代替材料 (鉱物鋳造とも呼ばれます) は、コストとパフォーマンスの比率が異なります。鉱物鋳物は砕石骨材をエポキシ結合剤と結合させます。従来の金属と比較して優れた振動減衰を実現し、室温で硬化します。これにより、エネルギーを大量に消費する溶解炉が不要になります。エポキシ花崗岩の原材料は高価ですが、多くの場合、このプロセスによりその後の熱応力緩和が不要になります。さらに、精密インサートを鉱物ベースに直接鋳造できるため、後で必要となる重度の CNC フライス加工の量が大幅に削減されます。
鋳物の物理的な設置面積によって、鋳造工場の選択が決まります。商業鋳造工場の大多数は、数百ポンドの重量のコンポーネントを処理できる設備を備えています。プロジェクトで数万ポンドもの重さの巨大な構造床が必要になると、有能なサプライヤーの数は大幅に減少します。巨大なコンポーネントを流し込むには、大規模な溶解能力、専用の床成形ピット、頑丈な天井クレーンが必要です。大規模な注入を実行できるファウンドリが少なくなっているため、調達チームは競争力のある価格設定の影響力を失います。
歩留り率も材料の効率と価格設定において重要な役割を果たします。降伏率は、注入された金属の総量に対する最終的に使用可能な鋳造重量の比率です。引け巣のない健全な鋳造を保証するために、鋳造工場は複雑なゲート システム、スプルー、および重いライザーを設計する必要があります。これらは、部品が冷えて収縮するにつれて、溶融金属を金型に供給します。重い構造鋳物では、最終部品重量よりも大幅に多くの金属を流し込む必要がある場合があります。この余分な材料を溶かし、流し込み、最終的に切除するコストは、鋳造所が見積もるポンド当たりの価格に直接組み込まれます。
生の鋳造品の調達は、製造プロセスの最初の段階にすぎません。その大まかな形状を機能的な機械部品に変えるには、広範囲にわたる金属の除去が必要です。標準的な商用マシニング センターは、手頃な時間料金で稼働します。ただし、大型の構造鋳造には、大規模なガントリー ミル、水平中ぐり盤、または特殊な 5 軸トラニオン セットアップが必要です。これらの大型機械は、機械工場にとって巨額の設備投資を意味します。その結果、大型封筒装置の稼働時間当たりの料金は、標準の粉砕料金よりも大幅に高くなります。数トンの鋳物をガントリーミルで数十時間必要とする場合、機械加工コストはすぐに素の鋳造作業のコストを上回ります。
精密 CNC 機械加工鋼鋳物 を扱う場合、材料の硬度により加工時間はさらに長くなります。鋼鋳造には、過度の工具摩耗を引き起こすことなく許容可能な材料除去率を維持するために、高剛性の機械セットアップと特殊な超硬インサートが必要です。巨大なベッドを荒加工するとき、機械工は、金属が砂に対して急速に冷える硬い部分や冷えたエッジに遭遇することがよくあります。これらの硬い部分により超硬インサートが即座に破壊され、頻繁な工具交換が必要となり、荒加工全体の速度が低下します。
重量鋳物の機械加工は、荒加工と仕上げという 2 つの異なる段階に厳密に分けられます。鋳物は、金属酸化物と埋め込まれた砂で構成される硬くて摩耗性の外皮を備えた状態で鋳造所から到着します。荒加工では、この表皮を積極的に除去し、余分な材料の大部分を取り除き、部品を最終寸法に近づけます。この段階では、高トルクのスピンドル、剛性の高い工具、およびかなりの機械動力が必要です。
粗加工段階が完了すると、大量の材料除去によって生じた内部応力を緩和するために、鋳物を休ませるか、熱処理を受けることがよくあります。仕上げ加工はまったく異なる分野です。最終的な幾何公差、表面仕上げ、正確な穴の位置を達成することに重点を置いています。仕上げ加工には、より軽い切削、より遅い送り速度、および高感度の測定装置が必要です。これら 2 つのプロセスを分離することは寸法安定性のために必須ですが、複数の機械のセットアップ、作業現場全体での重量部品の移動、および合計サイクル時間の延長が必要になります。
厳しい幾何公差の追求が、鋳造後のコストを大きく左右する唯一の要因です。リニアガイドウェイに必要な平面度、平行度、直角度を実現するには、特殊な設定が必要です。を製造する場合 高精度の工作機械鋳物、機械工場は環境温度制御を利用する必要があります。巨大な鉄鋳物は、工場の周囲温度に基づいて膨張および収縮します。重要な表面をミクロンレベルの公差で機械加工するには、鋳物、工作機械、および冷却剤が熱的に安定している必要があります。
エンジニアリング チームは、過剰な許容範囲によって引き起こされる極端な価格変動を強く認識する必要があります。重要ではない表面に一律に厳しい公差を適用すると、機械工は、より遅い送り速度を使用し、頻繁に工具を交換し、単に必要のない領域に対して徹底的な工程内検査を実施する必要があります。この方法を実践すると、標準的な鋳造品の最終コストが簡単に 3 倍になります。さらに、不規則な鋳造形状は標準的な機械テーブルに平らに載りません。工場は、クランプの歪みを引き起こすことなく生の鋳物をしっかりと固定するために、カスタムのワークホールディング治具を設計および構築する必要があります。これらのカスタム治具のエンジニアリングと製造により、初期生産実行に大幅なオーバーヘッドが追加されます。
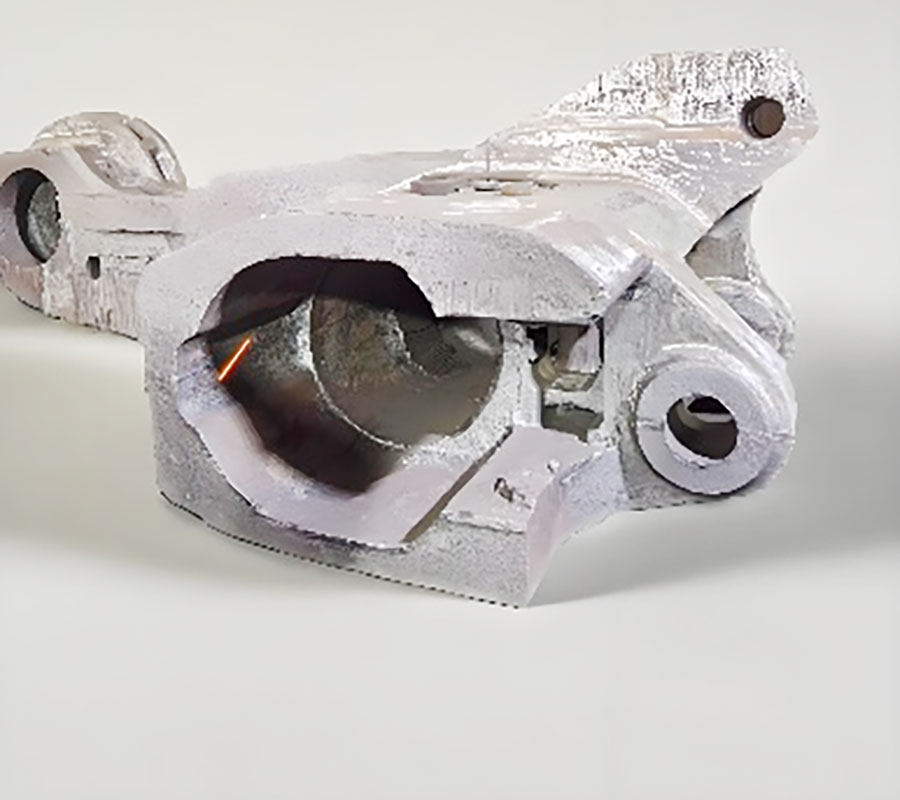
巨大な構造コンポーネントは、あらゆる産業機器のバックボーンを形成します。を評価する場合 工作機械のコラム鋳物とベース ベッド 、主なコスト要因は、材料の量、熱安定性、および大きなエンベロープの荒加工です。これらの部品は、静的および動的剛性を最大化するように設計された厚肉構造と広範な内部リブを特徴としています。必要な溶融金属の量が膨大であるため、基本的な材料コストが高くなります。
これらの部品は物理的に大きいため、砂型内での冷却時間を延長する必要があります。深刻な内部ストレスを防ぐために、数日間座ることもあります。これにより、貴重な鋳造工場の床面積が圧迫されてしまいます。機械工場に入ると、機械ベッドのサイズが非常に大きいため、荒加工と仕上げ加工を処理できるのは最も大型で最も高価なガントリー ミルだけになります。 20 トンのベッド鋳物を裏返して複数の面を加工する物流には、調整されたデュアル クレーン リフトが必要であり、製造ルートにさらに人件費と安全プロトコルが追加されます。
スピンドル ハウジングや多軸フライス ヘッドなどの小型で非常に複雑な可動コンポーネントを分析する場合、コスト要因は劇的に変化します。一般的なエンジニアリングの不一致は、小さなスピンドル ハウジングの方が巨大な構造柱よりも製造コストが高くなることが多いことに調達チームが気づいたときに発生します。これらの小さな部品の複雑さが価格を左右します。スピンドル ハウジングには、冷却ジャケットと潤滑チャネルを作成するために複雑な内部コアリングが必要です。この繊細な砂中子を型内に正確にセットするのは非常に手間がかかります。
加工段階では、スピンドル ハウジングには極めて高い精度が必要です。高 RPM でのベアリングの早期故障を防ぐために、ベアリングの穴は正確な同心度と円筒公差に合わせて機械加工する必要があります。このレベルの精度を達成するには、多くの場合、専用の横中ぐり盤または同時 5 軸マシニング センターが必要になります。セットアップにダイヤルインし、部品をプローブし、微細な仕上げパスを実行するのに費やされる時間は、大きくて平らな機械ベッドを荒加工するのに必要な時間をはるかに超えています。
未加工の鋳物には、鋳造工場での不均一な冷却プロセス中に発生する大量の残留内部応力が含まれています。これらの応力に対処せずに鋳造品を機械加工すると、材料の除去によってコンポーネントが時間の経過とともに許容範囲を超えて反ったりねじれたりする原因になります。これに対処するには、必須のストレス軽減プロセスが必要です。自然熟成では、季節の温度変化によって応力をゆっくりと緩和するために、粗い鋳物を数か月間屋外に放置します。この方法は安価ではありますが、膨大な在庫保持コストが発生し、リードタイムが許容できないほど長くなります。
現代の生産は、人工的な熱応力緩和に依存しています。鋳物は巨大な工業用オーブンに入れられ、特定の温度までゆっくりと加熱され、数時間保持された後、厳密に制御された速度で冷却されます。あるいは、振動応力緩和では、調整された機械的振動を使用して金属の結晶構造を安定化します。どちらの人工的な方法も特殊な装置を必要とし、大量のエネルギーを消費し、最終コンポーネントのコストに必須の処理費用が追加されます。
表面の外観は、鋳物の内部の完全性を示すものではありません。表面下の多孔性、砂の混入、または隠れた収縮キャビティにより、コンポーネントの構造的剛性が損なわれる可能性があります。このリスクを軽減するために、ファウンドリとバイヤーは厳格な非破壊検査 (NDT) プロトコルを実装する必要があります。
超音波検査 (UT): 高周波音波を使用して内部空隙をマッピングし、壁の厚さを測定します。
磁性粒子検査 (MPI): 部品を磁化して鉄粒子を適用することにより、微細な表面および表面近くの亀裂を検出します。
放射線検査 (X 線): 非常に重要なコンポーネントの完全な内部画像を提供し、異物の正確なサイズと位置を明らかにします。
NDT は初期費用を追加しますが、生産サイクルの後半での壊滅的な経済的損失を防ぎます。コンポーネントに数十時間の高価な CNC 機械加工が施された後でのみ、大規模な内部空洞が発見されると、完全にスクラップになります。購入者は、鋳造原料、輸送費、および法外な加工時間のコストを失います。スクラップ交換に対する明確な責任を確立し、事前の NDT を義務付けることは、重要なコスト削減投資です。
重工業用鋳物の物理的な動きには、隠れた相当のコストがかかります。数トンの機械ベッドの輸送は標準的な輸送作業ではありません。特殊なフラットベッドトレーラー、頑丈なチェーン、そして多くの場合、重量超過またはサイズ超過の高速道路の許可が必要です。さらに、これらのコンポーネントが鋳造工場から最終組立フロアに直接運ばれることはほとんどありません。一般的なルートには、鋳造工場から専門の熱処理施設、次に重機加工請負業者、そして最後に OEM 組立工場に生鋳物を輸送することが含まれる場合があります。各タッチポイントには、専門の艤装作業員と重量物の天井クレーンが必要です。これらの複合運賃と手数料により、コンポーネントの最終的な陸揚げコストに大幅なマージンが日常的に追加されます。
コストを管理するための最も効果的な方法は、CAD の初期段階で行われます。厳格な製造可能性設計 (DFM) 原則を実装することで、コンポーネントが鋳造プロセスに合わせて最適化されるようになります。エンジニアは可能な限り壁の厚さを標準化する必要があります。厚くて重い部分から薄い壁に突然移行すると、冷却が不均一になります。これにより、高温の裂け目や引け巣が発生し、高価な鋳造工場での介入が必要になります。不必要な内部空洞を排除することで、壊れやすい砂中子への依存が減り、人件費が直接削減されます。
エンジニアは抜き勾配角度も考慮する必要があります。最低 1.5 度の抜き勾配により、金型の壁を壊すことなく砂からパターンを描くことができるため、鋳造工場の床で手作業で金型を修理する必要性が軽減されます。機械加工側では、エンジニアは公差要件を容赦なく評価する必要があります。非嵌合面の幾何公差を緩和すると、機械工が美しい仕上げに時間を浪費することがなくなります。さらに、戦略的な加工代を追加することで、機械工場は表面をきれいにして平坦度を達成するのに十分な余分な材料を確保できるため、鋳造工場でのわずかなずれによって鋳物が廃棄されるのを防ぐことができます。
テストされていない設計に基づいた高価なハードツールを導入することは、経済的に大きなリスクを伴います。最終的に機械加工された鋳物に高調波共振の問題や構造的弱点が見られる場合は、永久的なアルミニウム工具を大幅に改造するか、完全に廃棄する必要があります。ラピッドプロトタイピング技術を活用すると、このリスクが軽減されます。 3D プリントした砂型を利用することで、エンジニアリング チームは機能するプロトタイプを限定的に流し込むことができます。これらのプロトタイプは完全に機械加工、組み立てられ、実際の振動や負荷のテストを受けることができます。設計が検証されると、チームはコストのかかる修正を恐れることなく、自信を持って永続的な生産ツールに投資できます。
調達チームは、鋳造工場の国内調達と海外からの調達のメリットを常に比較検討しています。オフショア鋳造工場では、人件費の削減により、前払いの工具コストが低くなり、ポンドあたりの材料料金が安くなることがよくあります。ただし、これらの事前の節約は、物流上の現実とバランスを取る必要があります。オフショア調達では、海上輸送のリードタイムの延長、複雑な通関処理、重量部品の高額な輸送コストが発生します。さらに、品質紛争の管理、NDT 規格の調整、国境を越えたスクラップ交換の処理には、広範な管理監督が必要です。非常に複雑で公差が厳しい構造コンポーネントの場合、国内またはニアショアのファウンドリによる通信の利点と輸送時間の短縮が、オフショアの初期価格の利点を上回ることがよくあります。
正確なコスト予測には、ボリューム スケーリングを理解することが不可欠です。少量生産では、パターンとカスタム加工治具の初期費用が、ユニットあたりのコストの大きな割合を占めます。生産量が増加するにつれて、これらの固定資本支出はより多くの部品で償却され、ユニットあたりのコストが大幅に低下します。調達チームは、安価で短期間の製造方法に依存するよりも、耐久性の高い常設工具や専用の CNC 治具に投資する方が経済的になる具体的な損益分岐点を計算する必要があります。複数年にわたる生産計画を立てることにより、バイヤーは鋳造工場と機械加工請負業者の両方とより良い長期レートを交渉することができます。
CAD モデルを最終決定する前に、鋳造工場と正式な製造可能性設計 (DFM) レビューを開始して、不要な内部コアを排除し、壁の厚さを標準化します。
隠れた鋳造後の費用を防ぐために、すべての見積依頼書 (RFQ) で材料グレード、必須の非破壊検査基準、および最終加工公差を明示的に定義することを義務付けます。
統合された能力に基づいて潜在的な製造パートナーを監査し、貨物物流を削減するために社内の熱応力緩和と大規模な粗加工を提供する施設を優先します。
恒久的なアルミニウム生産ツールに資本を投資する前に、3D プリントした砂型を使用してラピッド プロトタイピング フェーズを実施し、構造剛性と調和性能を検証します。
A: ベースラインのポンドあたりのレートは特定の合金に基づいて変動します。標準ねずみ鋳鉄は最も経済的であり、特殊なダクタイルまたは合金鋼がより高いレートを要求します。原材料の重量は最終価格のほんの一部です。複雑な内部コアリング、鋳造工場の歩留まりの低さ、生産量の少なさにより、基準価格が大きく上昇し、複雑な構造コンポーネントの場合、ポンド当たりの固定見積もりが非常に不正確になります。
A: パターンのコストは、複雑さと対象の量に応じて大幅に増加します。ラピッドプロトタイピングに使用される単純な木型や 3D プリントされた砂型には、最小限の初期資本が必要です。逆に、複数年にわたる大量生産向けに設計された複雑なマルチコア アルミニウム マッチ プレートには、多額の先行投資が必要ですが、時間の経過とともに部品あたりのコストが大幅に削減されます。
A: 生の鋳造品を加工するには、数トンの部品を扱える巨大で剛性の高い CNC 装置が必要です。大型のガントリーミルやボーリングマシンの操作には、割増の時給がかかります。鋳物の硬くて摩耗性の高い外皮を切断するには、遅い送り速度が必要ですが、ミクロンレベルの公差を達成するには、カスタムの治具と厳格な環境温度制御が必要です。
A: スピンドル ハウジングのような小型コンポーネントは、多くの場合、極端な幾何公差、複雑な内部冷却チャネル、正確なベアリング穴を特徴としています。これらの仕様を達成するには、高度な 5 軸マシニング センターで複数のセットアップが必要です。複雑な部品に必要な長時間のセットアップ時間、プロービング、および微細な仕上げパスにより、大規模な構造ベッドの基本的な粗フライス加工よりも加工コストが高くなることがよくあります。
A: 工作機械のコラムには、優れた静的および動的剛性が必要です。振動減衰のための特定の冶金特性、広範な内部リブ、および長期にわたる寸法安定性を確保するための必須の熱応力緩和処理が必要です。これらの厳しい性能要件と、金型のサイズが非常に大きいため、標準的な市販の鋳造部品よりも製造コストが大幅に上昇します。
A: エポキシ花崗岩の鉱物鋳物に使用される原材料は、生の鋳鉄よりも基本コストが高くなることがよくあります。ただし、鉱物鋳造は室温で硬化するため、エネルギーを大量に消費する溶解やその後の熱応力の緩和が不要になります。高精度のインサートをベースに直接鋳造できるため、最終的な CNC 機械加工の要件が大幅に軽減され、多くの場合、プロジェクト全体の節約につながります。
A: 責任は、交渉された契約条件に厳密に依存します。標準的な業界慣行では、多くの場合、鋳造工場の責任は生の鋳物そのものを交換することに限定されており、失われた加工時間と運送費は購入者が負担することになります。この経済的リスクにより、重機械加工を開始する前に、超音波検査や X 線検査などの事前の非破壊検査 (NDT) が重要な投資となります。


